
أشعل شعلة أوكسي أسيتيلين تم ضبطها بشكل صحيح وسيوضع طرف المخروط الداخلي في مكان ما بين 5600 درجة فهرنهايت و6300 درجة فهرنهايت (3100-3480 درجة مئوية). وهذا يجعل الأسيتيلين، عند حرقه مع الأكسجين النقي، هو الأكثر سخونة بين غازات الوقود الشائعة المستخدمة في معدات اللحام والقطع المحمولة. هذه الأرقام ليست مجرد تافهة. يخبرونك عن المعادن التي يمكن للشعلة لحامها، ومدى السرعة التي يمكن أن تقطع بها اللوحة، ولماذا تنتمي الحماية من الارتجاع إلى خط الغاز.
حيث تكون درجة الحرارة الأكثر سخونة في الواقع
إن اللهب المنبعث من شعلة الأكسجين والأسيتيلين ليس كرة واحدة موحدة من الحرارة. يحتوي على مخروط داخلي حاد، حيث يمتزج الأسيتيلين والأكسجين ويتفاعلان أولاً، بغلاف خارجي أكبر وأكثر برودة. درجة الحرارة عند طرف المخروط الداخلي هي الرقم الذي يستشهد به الناس عندما يقولون إن شعلة الأسيتيلين تصل إلى حوالي 5600 درجة فهرنهايت. هذه المنطقة المركزة هي المكان الذي تضع فيه العمل عندما تريد أقصى قدر من إدخال الحرارة.
ثلاثة إعدادات لهب مشتركة تنتج درجات حرارة مختلفة قليلاً:
- لهب محايد (تساوي تقريبًا الأكسجين والأسيتيلين): حوالي 5600 درجة فهرنهايت (3100 درجة مئوية). الأفضل لمعظم عمليات اللحام والنحاس لأنه لا يضيف الكربون ولا الأكسجين الزائد إلى حوض اللحام.
- لهب الكربنة (الأسيتيلين الزائد): حوالي 5000-5400 درجة فهرنهايت. يترك منطقة غنية بالكربون، وهو مفيد للتصلب ولكن ليس لحامات الفولاذ النظيفة.
- اللهب المؤكسد (الأكسجين الزائد): يمكن أن يصل إلى الجزء العلوي من النطاق، حتى حوالي 6300 درجة فهرنهايت. يحترق أكثر سخونة ولكنه يضيف الأكسجين. يتم استخدامه بشكل رئيسي في أعمال النحاس والبرونز وبعض عمليات القطع.
يصل احتراق الأسيتيلين النقي في الهواء، بدون أسطوانة الأكسجين، إلى حوالي 4000 درجة فهرنهايت (2200 درجة مئوية) فقط. إن إمداد الأكسجين هو ما يدفع اللهب إلى ما يزيد عن 5000 درجة فهرنهايت، وهذا هو السبب في أن جهاز أوكسي أسيتيلين الكامل هو المعيار للقطع واللحام الجاد.
كيف يقارن الأسيتيلين مع غازات الوقود الأخرى
الأسيتيلين ليس الوقود الوحيد الذي يمكنك وضعه في الشعلة، لكنه ينتج أعلى درجة حرارة للهب في الوضع المحايد. إذا كنت تزن الأسيتيلين مقابل وقود أرخص مثل البروبان أو البروبيلين، فإن فجوة درجة الحرارة تفسر معظم اختلاف الأداء.
| غاز الوقود | درجة حرارة لهب وقود الأكسجين (تقريبًا) | الاستخدام النموذجي |
|---|---|---|
| الأسيتيلين | 5,600-6,300 درجة فهرنهايت (3,100-3,480 درجة مئوية) | القطع واللحام والنحاس والتدفئة |
| البروبان | ~4,100 درجة فهرنهايت (2,250 درجة مئوية) | القطع والتدفئة والنحاس |
| البروبيلين | ~5200 درجة فهرنهايت (2870 درجة مئوية) | القطع والتدفئة |
| غاز ماب | ~5300 درجة فهرنهايت (2930 درجة مئوية) | مختلط، لحام، قطع الضوء |
| الهواء الأسيتيلين | ~4000 درجة فهرنهايت (2200 درجة مئوية) | اللحام الخفيف واللحام وأعمال التدفئة والتهوية وتكييف الهواء |
يقع البروبان عند درجة حرارة 1500 درجة فهرنهايت تقريبًا تحت الأسيتيلين عندما يتم حرقهما مع الأكسجين. لا يزال بإمكانك قطع الألواح الفولاذية باستخدام البروبان، لكن التسخين المسبق يستغرق وقتًا أطول، وتنخفض سرعات القطع، وتحتاج إلى أطراف خاصة بالبروبان. ينتج الأسيتيلين أيضًا منطقة حرارة أكثر تركيزًا، ولهذا السبب يستمر عمال التركيب في العودة إليها عندما تكون جودة اللحام وسرعته أمرًا مهمًا.
ماذا تعني درجات الحرارة هذه بالنسبة للمعادن
درجة حرارة اللهب تحدد السقف. ما يحدث فعليًا يعتمد على مقدار تلك الحرارة التي تصل إلى قطعة العمل. فيما يلي نقاط الانصهار التقريبية مقارنة بما يمكن أن توفره الشعلة:
| مادة | نقطة الانصهار (تقريبا) | نتيجة أوكسي أسيتيلين |
|---|---|---|
| الألومنيوم | ~1220 درجة فهرنهايت (660 درجة مئوية) | يذوب بسهولة؛ الشعلة تستخدم في أعمال النحاس والأعمال الرقيقة |
| النحاس / البرونز | ~1700-1900 درجة فهرنهايت | يذوب عادة ما يتم لحامه بلهب مؤكسد |
| النحاس | ~1,980 درجة فهرنهايت (1,084 درجة مئوية) | يذوب الشعلة المستخدمة في اللحام والتدفئة |
| الحديد الزهر | ~2200 درجة فهرنهايت (1200 درجة مئوية) | يذوب يمكن لحامها بقضبان من الحديد الزهر |
| الصلب الكربوني | ~2,500–2,800 درجة فهرنهايت (1,370–1,540 درجة مئوية) | اللحامات والتخفيضات بسهولة |
| التنغستن | ~6,170 درجة فهرنهايت (3,410 درجة مئوية) | لا يمكن ذوبانه بشعلة يدوية |
يجيب الجدول أيضًا على سؤال يطرح كثيرًا: إذا وصل اللهب إلى 6300 درجة فهرنهايت وذاب التنجستن عند حوالي 6170 درجة فهرنهايت، فلماذا لا تستطيع الشعلة إذابة التنجستن؟ لأن قطعة العمل لا ترى أبدًا درجة حرارة اللهب القصوى. المخروط الداخلي الساخن صغير، ويتم فقدان الحرارة بشكل مستمر إلى الهواء المحيط، وجسم الشعلة، والتوصيل من خلال المعدن نفسه. مرر لهبًا تبلغ حرارته 6000 درجة فهرنهايت فوق كتلة من التنغستن ويصبح السطح ساخنًا جدًا، لكنه لا يستطيع تجميع طاقة كافية للوصول إلى نقطة الانصهار قبل أن تتبدد الحرارة.
لقطع الفولاذ، لا تحتاج إلى إذابة اللوحة بأكملها. تقوم الشعلة بتسخين الفولاذ إلى ما يقرب من 1600-1800 درجة فهرنهايت حتى يتوهج باللون الأحمر الساطع، ثم يقوم ذراع الأكسجين بإطلاق الأكسجين النقي على الفور. يحترق الفولاذ، بمعنى الأكسدة السريعة، وينفجر الأكسيد المنصهر من الشق. وهذا هو السبب في أن شعلة القطع تحتوي على انفجار أكسجين منفصل، ولهذا السبب فإن تصميم طرف القطع مهم بقدر درجة حرارة اللهب.
عوامل العالم الحقيقي التي تغير الحرارة التي تقدمها
يمكن أن يتصرف شعلتان متطابقتان بشكل مختلف تمامًا بناءً على المواد الاستهلاكية وإعدادات الغاز. إذا كان حجم طرف القطع خاطئًا، أو كان المقعد محززًا، أو كان الضغط متوقفًا، فقد يبدو اللهب طبيعيًا بينما لا تسخن قطعة العمل بدرجة كافية.
- حجم الحافة وحالتها. يحتوي الطرف ذو الحجم المناسب للوحة السميكة على منافذ أكبر ويوفر المزيد من الحرارة. يؤدي الطرف البالي أو المتسخ إلى تشويه اللهب وإبطاء عملية القطع.
- ضغوط الغاز. منخفض جدًا، وينفجر اللهب أو يتراجع؛ عالية جدًا وترفع عن الحافة. كلا الشرطين يقللان من الحرارة المنقولة فعليًا إلى المعدن.
- المسافة من العمل. تقع المنطقة الأكثر سخونة على بعد حوالي 1/8 إلى 1/4 بوصة بعد طرف المخروط الداخلي. إن حمل الشعلة بعيدًا يؤدي إلى انخفاض درجة الحرارة بسرعة مذهلة.
- كتلة الشغل. تقوم القوالب الثقيلة بسحب الحرارة بعيدًا بشكل أسرع من الألواح الرقيقة. يمكنك التعويض بطرف أكبر أو تسخين مسبق أطول.
- نقاء الأكسجين. يجب أن تكون نسبة الأكسجين 99.5% على الأقل. يخفض الغاز الملوث درجة حرارة اللهب ويترك حافة مقطوعة خشنة.
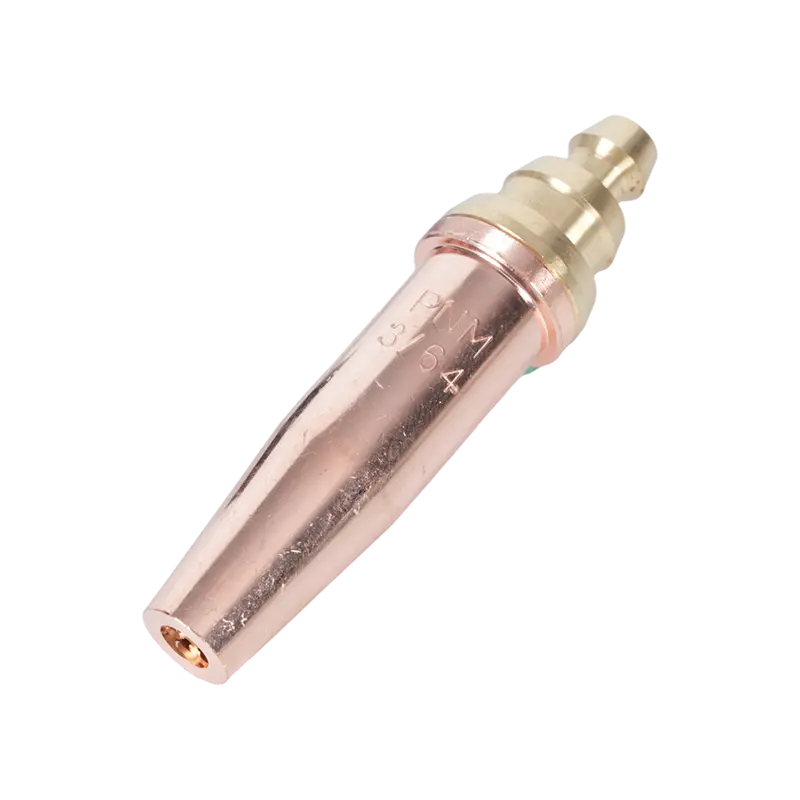
هذه المتغيرات هي السبب وراء احتفاظ المتاجر بمجموعة من أحجام الأطراف في الدرج. للحصول على قطع ثقيل على الفولاذ النظيف، يوفر طرف الأسيتيلين ذو الحجم المناسب والمعياري الأمريكي مثل سلسلة 6290 التسخين المسبق وتدفق القطع النفاث الذي تحتاجه المهمة.
 فوهة طرف قطع الأسيتيلين من سلسلة 6290 للمشاعل ذات النمط الأمريكي يغطي طرف الأسيتيلين هذا سماكات القطع من 1 مم إلى 300 مم ويناسب المشاعل A735 وA623، مما يجعله خيارًا متعدد الاستخدامات للمحلات التجارية التي تحتاج إلى فوهة واحدة لأعمال الفولاذ المتنوعة. عرض المنتج →
اختيار الشعلة التي تحافظ على ثبات اللهب
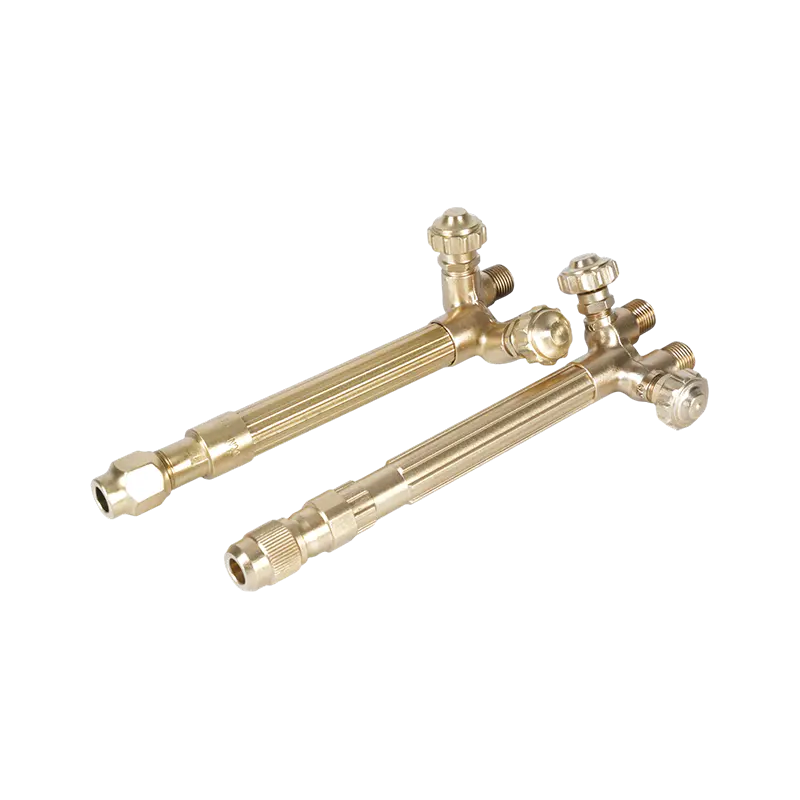
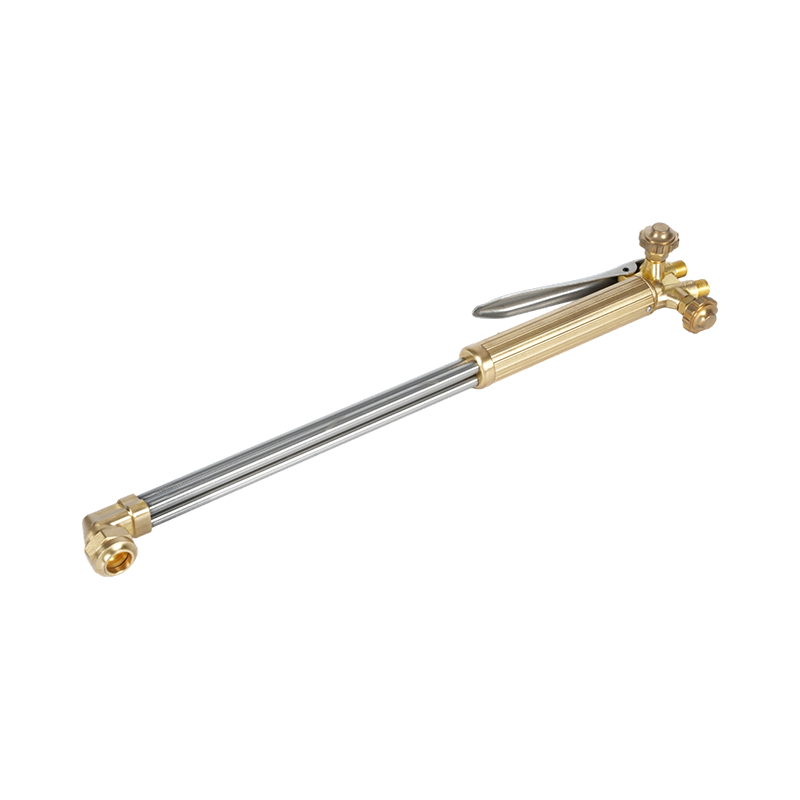
جسم الشعلة والمقبض مسؤولان عن خلط الغازات بنسبة مناسبة والحفاظ على ثبات اللهب. تعمل الشعلة اليدوية جيدة الصنع على إغلاق الصمامات بشكل صحيح، وتمسك الطرف بإحكام، وتستمر في تقديم نفس خصائص اللهب لسنوات. بالنسبة لأعمال القطع والإصلاح والصيانة المحمولة باليد، يمنحك الشعلة اليدوية المصنوعة من الأكسجين والأسيتيلين للخدمة الشاقة من فئة B400 طول مقبض مريح وتدفق الغاز الذي تحتاجه معظم المتاجر.
 B400 شعلة قطع الأكسجين والأسيتيلين المحمولة للخدمة الشاقة يدعم الرأس النحاسي المطروق والتصميم المزدوج الأنبوب قطع الفولاذ بسمك يصل إلى 300 مم، مع فوهات الأسيتيلين والبروبان القابلة للتبديل للاستخدام الشاق المرن. عرض المنتج →
مهما كانت الشعلة التي تختارها، حافظ على المواد الاستهلاكية المطابقة للمهمة. قد يقبل ملحق القطع والمشعل اليدوي نفس مجموعة الأطراف، لكن ممرات الغاز الداخلية الخاصة بهما تختلف، لذا استخدم مخطط النصائح الخاص بالشركة المصنعة. يتم تناول نفس مبدأ اختيار الأطراف والعناية بها بمزيد من التفصيل في اختيار وصيانة نصائح قطع الشعلة .
سلامة الحرارة والارتجاع
درجات الحرارة في نطاق 6000 درجة فهرنهايت لا تقطع الفولاذ فقط. إنهم يشعلون أي شيء قريب قابل للاشتعال، ويجعلون من الارتجاع خطرًا حقيقيًا. يحدث الارتجاع عندما يختفي اللهب مرة أخرى في الطرف ويستمر في الاحتراق داخل جسم الشعلة أو خرطومها، مما قد يؤدي إلى تدمير المعدات وإصابة المشغل في ثوانٍ. الحماية الأكثر مباشرة هي مانع الارتجاع المثبت بين الشعلة والمنظم. بالنسبة لأعمال الأكسجين والأسيتيلين، يقوم نموذج عالي الجودة مثل سلسلة B288 بإيقاف التدفق العكسي وإطفاء اللهب قبل أن ينتقل إلى أعلى الخط.
 مانع ارتجاع أوكسي أسيتيلين من سلسلة B288 يتم تركيب هذا الحاجز بين الشعلة والمنظم، ويمنع انتقال اللهب وعكس تدفق الغاز، مما يوفر الأمان الأساسي لعمليات القطع واللحام بالأوكسي أسيتيلين. عرض المنتج →
تعامل مع كل أسطوانة على أنها مصدر للضغط العالي: افتح صمام الأسيتيلين حوالي ثلاثة أرباع دورة، وقم بتنظيف الخراطيم قبل الإشعال، ولا تستخدم أبدًا الزيت أو الشحوم بالقرب من تجهيزات الأكسجين. إذا اشتعلت الشعلة بشكل متكرر، فأغلق كل شيء وافحص الطرف والمقعد والخراطيم قبل إعادة إشعالها. اتبع احتياطات السلامة القياسية لشعلة القطع خطوة بخطوة، واحتفظ بمطفأة الحريق في متناول يدك.
تصبح شعلة الأسيتيلين ساخنة بدرجة كافية، ما يقرب من 5600-6300 درجة فهرنهايت عند دمجها مع الأكسجين، لحام معظم المعادن الشائعة، وقطع الألواح الفولاذية، والتعامل مع أعمال اللحام بالنحاس والتدفئة التي لا يمكن للأدوات الكهربائية مطابقتها بسهولة. المهارة الحقيقية هي تحويل درجة حرارة اللهب إلى حرارة مفيدة في قطعة العمل: الطرف الأيمن، وإعدادات الغاز الصحيحة، وشعلة وخط أمان يمكنك الوثوق به، مدعومة من قبل شركة مصنعة تقوم ببناء معدات اللحام والقطع في المنزل.