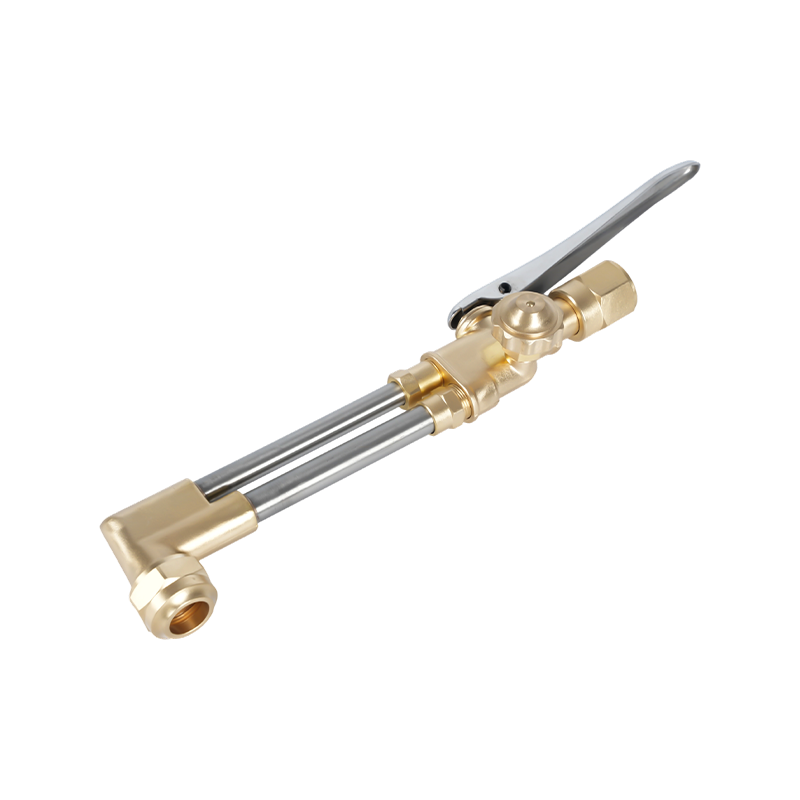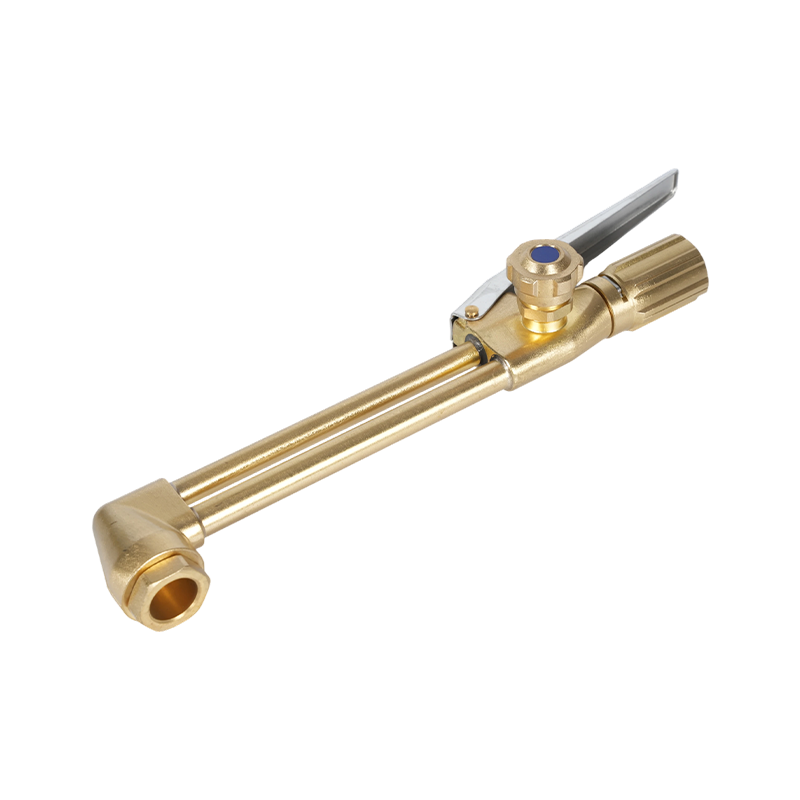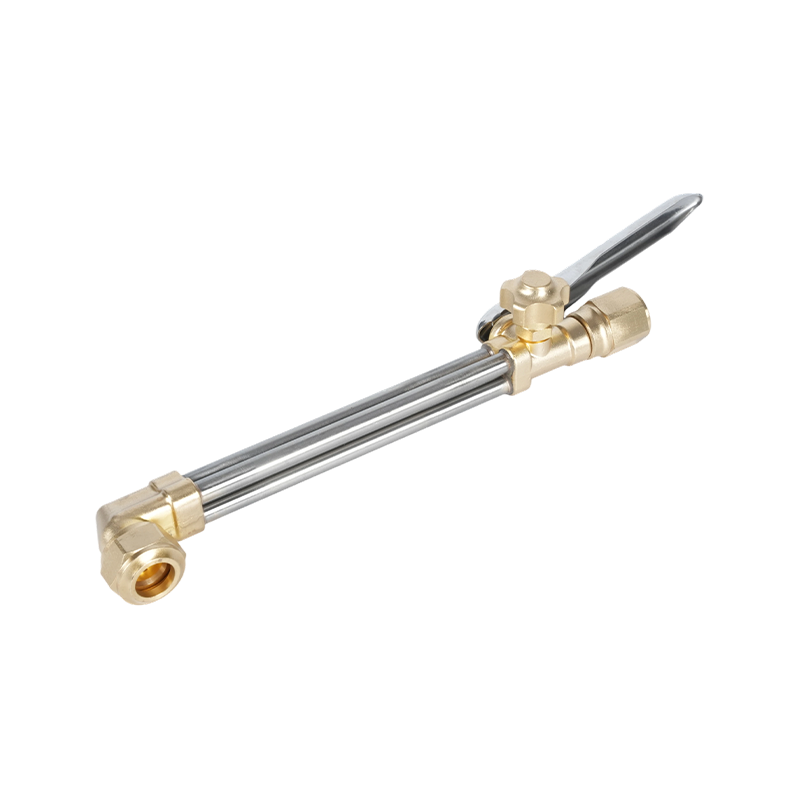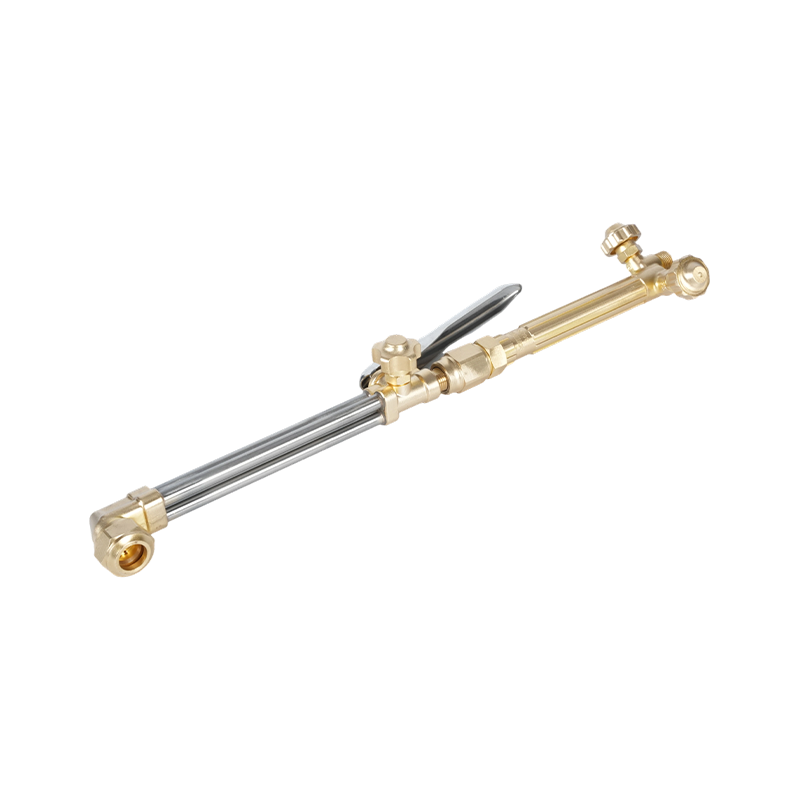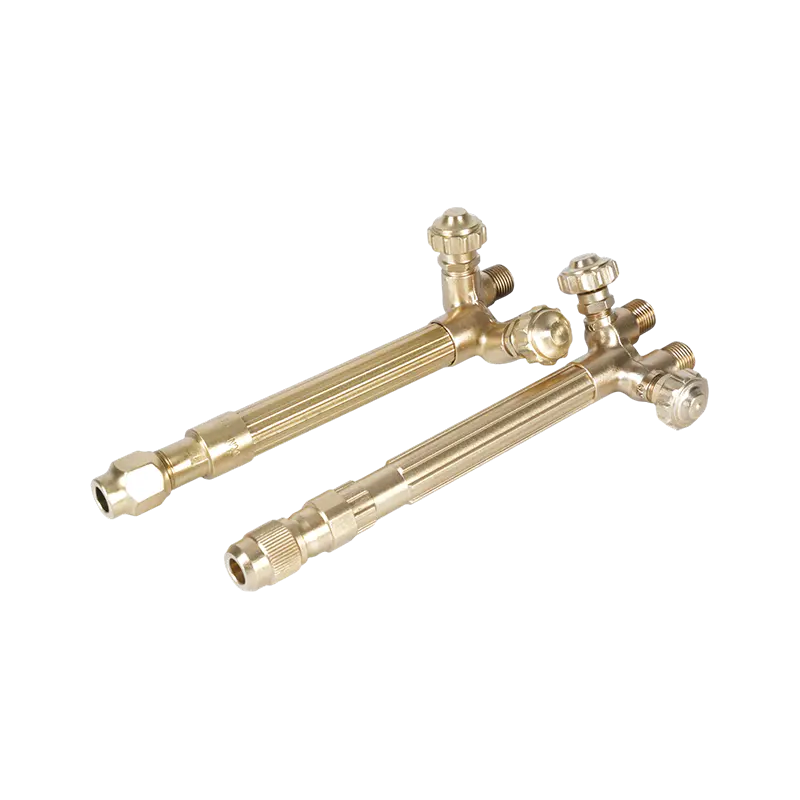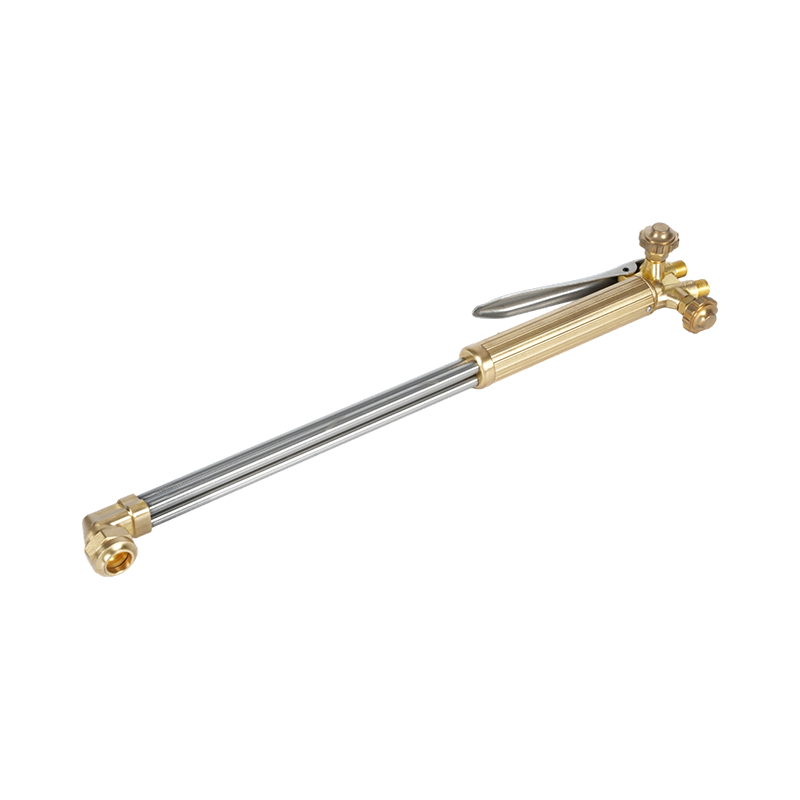

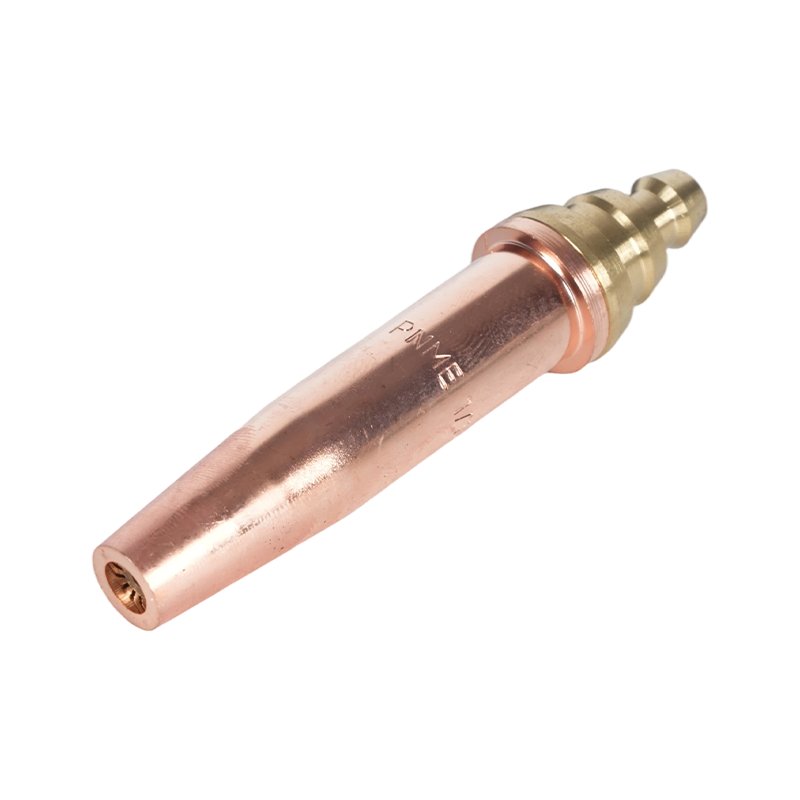
تركز هذه المقالة بشكل خاص على قطع نصائح الشعلة و قطع فوهات الشعلة المستخدمة في قطع المعادن بالوقود الأكسجيني. ويغطي أنواع النصائح، وكيفية اختيار الفوهة الصحيحة للمهمة، والإعداد الصحيح وتوجيه الضغط، والصيانة والتنظيف، واستكشاف مشكلات القطع الشائعة وإصلاحها، واعتبارات السلامة. المعلومات عملية ومخصصة لعمال اللحام والمصنعين وفنيي الصيانة الذين يحتاجون إلى خطوات قابلة للتنفيذ وجداول مرجعية لمهام القطع اليومية.
أنواع أطراف وفوهات شعلة القطع
تم تصميم أطراف وفوهات شعلة القطع لمهام محددة. يساعدك فهم النوع على مطابقة الطرف مع سمك المادة وجودة القطع المطلوبة. يتم سرد الفئات الرئيسية أدناه مع الاختلافات الوظيفية وحيثما يكون كل منها مناسبًا.
نصائح القطع اليدوية (اليدوية).
تعتبر أطراف اليد شائعة في العمل المتنقل والمحلات التجارية الصغيرة. لديهم فتحة أكسجين مقطوعة واحدة وترتيب نفاث للتسخين المسبق. تختلف الأحجام حسب السمك الذي ستقطعه بشكل نظيف؛ تُستخدم الأطراف الأصغر حجمًا للوحات الرفيعة والأطراف الكبيرة للألواح الثقيلة. أطراف اليد سهلة الإصلاح (استبدل مدخل الفوهة) وتستخدم مع جسم الشعلة المحمول باليد.
فوهات الآلة والخط
تم تصميم فوهات الماكينة للأنظمة العملاقة، أو طاولات قطع الوقود الأكسجين باستخدام الحاسب الآلي، أو الناقلات الآلية. غالبًا ما تكون أكثر قوة، وتوفر فتحات قابلة للاستبدال، وقد تشتمل على غرف خلط متخصصة لتحسين اتساق التسخين المسبق بسرعات سفر أعلى. غالبًا ما تتطلب فوهات الماكينة تحكمًا أكثر دقة في الضغط ونظام التنظيف.
نصائح السحب والتلاعب
يتم تشكيل أطراف السحب من أجل الاتصال المستمر أو الاتصال القريب بقطعة العمل (تُستخدم في القطع الطويلة المستقيمة أو التلاعب). تحتوي أطراف وفوهات الحفر على نفاثات أوسع ومتعددة في كثير من الأحيان لإزالة المعدن بدلاً من إجراء قطع رفيعة ودقيقة - وهي مفيدة لإعداد وصلة اللحام أو إزالة العيوب.
كيفية اختيار الطرف الصحيح: الحجم والفوهة والشكل
يتطلب اختيار الطرف مطابقة حجم فتحة الفوهة، وتكوين النفاث، وهندسة الطرف مع سمك اللوحة، ودرجة الفولاذ، وطريقة القطع (اليد مقابل الآلة). وفيما يلي أهم معايير الاختيار وكيفية تطبيقها.
حجم الطرف مقابل سمك اللوحة
يقوم المصنعون بتقييم النصائح حسب سعة القطع الاسمية. استخدم أسلوبًا متحفظًا: اختر رأسًا بحجم أعلى قليلاً من سمك اللوحة للحصول على قطع فعال وتقليل الخبث. بالنسبة للعمل المتكرر، احتفظ بمجموعة صغيرة من أحجام الأطراف لتغطية المهام النموذجية بدلاً من تغيير الأطراف باستمرار.
| حجم النصيحة النموذجي | أوصى سمك الكربون الصلب | ضغط الأكسجين النموذجي (رطل لكل بوصة مربعة) |
| النصيحة 0 (صغيرة جدًا) | 1–6 مم (1/16 بوصة – 1/4 بوصة) | 20-40 رطل لكل بوصة مربعة |
| نصيحة 1-2 | 6–12 ملم (1/4 بوصة – 1/2 بوصة) | 30-50 رطل لكل بوصة مربعة |
| نصيحة 3-5 | 12–25 ملم (1/2 بوصة – 1 بوصة) | 40-60 رطل لكل بوصة مربعة |
| نصيحة 6 وما فوق (كبير) | 25–100 ملم (1 بوصة – 4 بوصة) | 50-90 رطل لكل بوصة مربعة |
هذه القيم هي نطاقات نموذجية - راجع المخطط الإرشادي الخاص بالشركة المصنعة لمعرفة أقطار الفتحات الدقيقة وخفض ضغط الأكسجين وسرعات السفر الموصى بها لطراز الطرف المحدد ودرجة الفولاذ.
اعتبارات المواد والطلاء
يتم إجراء معظم قطع الوقود الأكسجين على الفولاذ الطري. يتطلب الفولاذ المقاوم للصدأ والسبائك العالية أساليب مختلفة (على سبيل المثال، قطع البلازما أو تقنيات خاصة) لأنها لا تتأكسد بنفس الطريقة. النصائح عادة ما تكون من النحاس أو سبائك النحاس. اختر فوهة ذات فتحة قابلة للاستبدال إذا كنت تتوقع تآكلًا شديدًا أو تلوثًا متكررًا.
الإعداد الصحيح: الضغوط، والتسخين، وسرعة السفر
إن ضغط الغاز الصحيح، وضبط التسخين المسبق للنفث، وسرعة السير لا تقل أهمية عن تصميم الطرف. فيما يلي خطوات الإعداد العملية ونطاقات المعلمات المستخدمة بشكل شائع لقطع الفولاذ الكربوني بالوقود الأكسجيني.
الإعداد خطوة بخطوة
- افحص الطرف والفوهة بحثًا عن أي حطام أو مقاعد مسجلة أو فتحة تالفة.
- اضبط ضغط تسخين الوقود (الأسيتيلين/البروبان) وفقًا لتوصيات الشركة المصنعة للشعلة.
- افتح نفاثات التسخين المسبق واضبط مخاريط اللهب الداخلية على لهب محايد أو مكربن قليلاً في حالة قطع المعدن الرقيق.
- اضبط ضغط الأكسجين المقطوع على القيمة الموصى بها من قبل الشركة المصنعة لحجم الطرف وسمك اللوحة.
- قم بإجراء اختبار قطع على الخردة للتحقق من الثقب النظيف، وسرعة السير الصحيحة، وتكوين الخبث المقبول.
الضغط النموذجي وتوجيه السرعة
تعتمد سرعات السفر على حجم الطرف وسمك اللوحة؛ سيسمح الطرف المُحسّن لسمك معين بسرعة سفر أسرع وشق أضيق مع خبث أقل. استخدم دائمًا مخططات سرعة السفر من الشركة المصنعة للفوهة كنقطة بداية وقم بتحسين الشعلة الخاصة بك وحالة الفولاذ.
الصيانة: التنظيف وإصلاح الأطراف وعمر الخدمة
تحافظ الصيانة الدورية على أداء الفوهة المتوقع. تتضمن الصيانة الشائعة تنظيف منافذ التسخين المسبق وإزالة الخبث من منطقة الفتحة واستبدال الفتحات البالية أو إدخالات الأطراف. اتبع جدولًا زمنيًا: افحص الأطراف يوميًا على الخطوط شديدة الاستخدام ونظفها بعد أي تلاعب أو فترات طويلة.
طرق وأدوات التنظيف
- استخدم موسعات الأطراف الموصى بها والفرش النفاثة المسخنة مسبقًا - لا تستخدم أبدًا المسامير السلكية التي يمكن أن تعمل على تكبير الفتحات أو تشويهها.
- انقع الأطراف شديدة التلوث لفترة وجيزة في مذيب مصمم لمعدات القطع لإذابة الشحوم والخبث (اتبع إرشادات الشركة المصنعة).
- استبدل إدخالات الطرف عندما تظهر الفتحة تآكلًا (قطر غير متساوٍ) أو عندما يتم تسجيل المقعد - يتدهور الأداء قبل ظهور تلف كبير مرئي.
العمر المتوقع
يختلف العمر الافتراضي حسب قطع المواد، ومواد الأطراف، ومستوى التلوث. يمكن للطرف الذي يتم صيانته جيدًا والمستخدم على الفولاذ الطري النظيف أن يدوم لعدة أشهر عند الاستخدام المتقطع؛ قد تحتاج بيئات الإنتاج إلى عمليات استبدال كل بضعة أسابيع. تتبع ساعات الاستخدام واحتفظ بالملحقات الاحتياطية في متناول اليد لتجنب التوقف عن العمل.
استكشاف أخطاء الفوهة والطرف الشائعة وإصلاحها
عندما تكون الجروح سيئة، فإن تشخيص ما إذا كان الطرف/الفوهة معطلاً يوفر الوقت. تعتبر أزواج حل المشكلات التالية شائعة في ورش العمل.
- مشكلة: الخبث المفرط والقطع البطيء. إصلاح: قلل من سرعة السير قليلاً، وتحقق من قطع ضغط الأكسجين، وافحص الفتحة بحثًا عن انسداد جزئي أو تآكل، وتحقق من عدم وجود لهب تسخين مسبق غير حاد.
- مشكلة: ثقب يصعب البدء فيه أو ثقب غير متناسق. إصلاح: زيادة التسخين المسبق لضمان إزالة الأكسدة السطحية؛ التحقق من أن حجم الطرف مناسب لسمك اللوحة؛ التحقق من عدم وجود فتحة تالفة أو انسداد غرفة الخلط الداخلية.
- مشكلة: لهب غير منتظم أو ارتجاع. إصلاح: توقف على الفور، وافحص صمامات الفحص وموانع الارتجاع، واستبدل الخراطيم أو التركيبات التالفة. لا تستخدم الطرف حتى يجتاز النظام اختبارات التسرب والتدفق العكسي.
- مشكلة: شق واسع جدًا أو انصهار معدني مفرط. إصلاح: قد يكون الطرف كبيرًا جدًا بالنسبة للعمل أو الفتحة التالفة - قم بالتبديل إلى طرف أصغر وتقليل ضغط الأكسجين وسرعة السير حسب الحاجة.
السلامة وأفضل الممارسات عند العمل باستخدام فوهات القطع
إن العمل بأمان حول أنظمة الوقود الأكسجيني أمر غير قابل للتفاوض. إن التعامل مع الأطراف واختيارات المعدات المناسبة يقلل من مخاطر الارتجاع ويحمي الأفراد والممتلكات.
- استخدم دائمًا مانعات الارتجاع وصمامات الفحص عند المنظمين والمشاعل؛ استبدلها عند أول علامة للضرر.
- ارتداء معدات الوقاية الشخصية المناسبة: القفازات الجلدية، وحماية العين باستخدام غطاء مرشح مناسب للقطع، وحماية السمع في البيئات الصاخبة، والملابس المقاومة للهب.
- تخزين الأسطوانات بشكل مستقيم ومقيد بالسلاسل؛ تأمين المشاعل والخراطيم لتجنب تلف الصمام العرضي. قم بإغلاق صمامات الأسطوانة عندما لا تكون قيد الاستخدام وخطوط التسييل قبل التخزين.
نصائح الشراء والتوافق
ليست كل الأطراف متوافقة بين الشركات المصنعة، حيث يختلف تناسب المقعد ودرجة الخيط وهندسة الفتحة. ضع في اعتبارك هذه النقاط عند شراء أطراف أو فوهات بديلة.
تصنيع المعدات الأصلية مقابل ما بعد البيع
تتوافق نصائح OEM مع تفاوتات المعدات الأصلية وغالبًا ما تتضمن تحديد حجم الفتحة وإدراج الاستبدال بدقة. يمكن أن تكون نصائح ما بعد البيع عالية الجودة فعالة من حيث التكلفة ولكن تحقق من الملاءمة ومواصفات المواد. بالنسبة للتطبيقات الحيوية للإنتاج، قم بتفضيل OEM أو الأجزاء المؤهلة التابعة لجهات خارجية ذات التفاوتات الموثقة.
ما يجب الاحتفاظ به في المخزون
- مجموعة مختارة من أحجام الأطراف 2-3 الأكثر استخدامًا لسير عملك.
- إدراجات/فتحات الأطراف الاحتياطية، وإدراجات التسخين المسبق للنفاثات، وأدوات تنظيف الأطراف (مثاقب الثقوب، والفرش).
- مانع ارتجاع احتياطي واحد على الأقل ومنظم احتياطي لكل خدمة غاز.
الاحتفاظ بسجل قطع طرف الشعلة يؤدي الأداء (الساعات/الواجبات) ووضع العلامات على الأطراف الاحتياطية بسمك القطع الاسمي إلى تسريع إعداد المهمة وتقليل الخردة بسبب الأطراف غير المتطابقة.
ملخص: قائمة مرجعية عملية قبل كل عملية قطع
- تحقق من حجم الطرف الصحيح لسمك اللوحة.
- فحص وتنظيف الطرف وتسخين النفاثات؛ استبدال الإدخالات البالية.
- ضبط التسخين المسبق وخفض ضغط الأكسجين لكل مخطط طرفي؛ قم بإجراء اختبار الخردة وضبط سرعة السفر.
- تأكد من أن أجهزة السلامة (مانعات الارتجاع، وصمامات الفحص) موجودة في مكانها وأنها فعالة.
سيؤدي تطبيق خطوات التحديد والإعداد والصيانة العملية هذه إلى إطالة عمر الطرف وتحسين جودة القطع وتقليل وقت التوقف عن العمل. للحصول على أبعاد الفتحة الدقيقة ومخططات الضغط وتوصيات سرعة السير، راجع دائمًا ورقة البيانات الفنية الخاصة بالشركة المصنعة للفوهة لمعرفة نموذج الطرف المحدد الذي تستخدمه.