
تحتاج محطة العمل الخاصة بك إلى شعلة قطع الغاز، ولكن في اللحظة التي تبدأ فيها مقارنة النماذج، تصبح المواصفات غير منطقية. يصف كل مورد منتجه بالخدمة الشاقة، ومع ذلك فإن المقابض تزن بشكل مختلف، والأطراف تناسب الغازات المختلفة، وتتراوح ميزات الأمان من صمامات الفحص البسيطة إلى الحماية الكاملة من الارتجاع. بعد عقدين من تصنيع معدات القطع بالوقود الأكسجيني، يمكننا أن نخبرك أن عملية الاختيار تتلخص في أربعة أسئلة: ما هو غاز الوقود، وما هي دورة العمل، وما هي سلسلة الأطراف، وما هي أجهزة الأمان الموجودة بين الأسطوانة واللهب. أجب عن هؤلاء الأربعة، والباقي هو التوافق في الغالب.
غاز الوقود هو القرار الأول: الأسيتيلين أو البروبان
تم تصميم شعلة قطع الغاز حول غاز الوقود الخاص بها. يحترق الأسيتيلين عند حوالي 3160 درجة مئوية ويظل الخيار القياسي للتصنيع العام وأعمال الإصلاح وأي عمل يحتاج إلى لهب مركز وعالي الحرارة. يحترق البروبان عند درجة حرارة 2800 درجة مئوية تقريبًا، وتكلفته أقل لكل قطعة، ويتم اختياره على نطاق واسع في محلات الإنتاج التي تقوم بقطع الفولاذ بشكل مستمر. الفرق ليس فقط درجة حرارة اللهب. تستخدم أطراف الأسيتيلين عددًا صغيرًا من فتحات التسخين المسبق الضيقة؛ تستخدم أطراف البروبان فتحات أكبر وأكبر لأن البروبان يجب أن يتدفق بحجم أعلى لتوصيل نفس الحرارة. وبالتالي، يتم تمييز كل من جسم الشعلة، والخلاط، والطرف، والمنظم لغاز وقود محدد.
| الملكية | الأسيتيلين | البروبان |
|---|---|---|
| درجة حرارة اللهب التقريبية | 3160 درجة مئوية | 2800 درجة مئوية |
| تطبيقات نموذجية | تصنيع عام، إصلاحات، لحام | قطع الإنتاج، والتدفئة، لوحة سميكة |
| تصميم فتحة التسخين المسبق | أقل، أصغر | أكثر، أكبر |
| ضغط الاسطوانة | منخفض، حوالي 15 رطل لكل بوصة مربعة | يخزن على شكل سائل ذو ضغط أعلى |
| تكلفة التشغيل لكل قطع | أعلى | أقل |
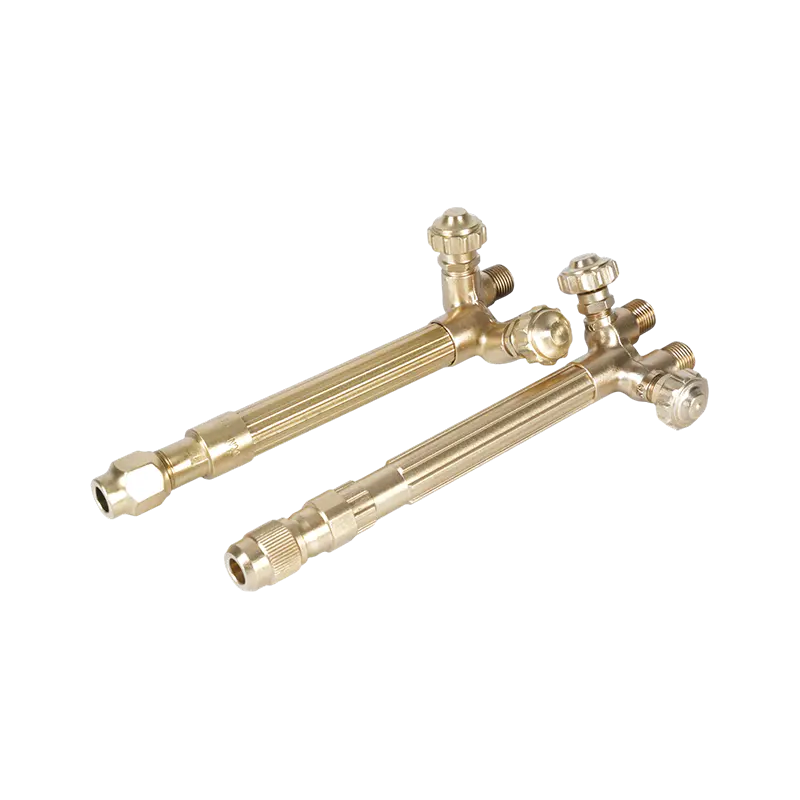
اختر غاز الوقود أولاً، ثم قم بشراء جسم الشعلة ومجموعة الأطراف المخصصة لهذا الغاز. إذا كان المتجر يحتوي بالفعل على منظمات وخراطيم، فتحقق من علامات الغاز الخاصة بها أيضًا. يجب عدم استخدام مقبض الشعلة المصمم للأسيتيلين مع البروبان ما لم تنص الشركة المصنعة صراحةً على أن النموذج مُصنف لكلا الغازين. في خط منتجاتنا، تعتبر مشاعل الأكسجين والأسيتيلين شديدة التحمل ومشاعل البروبان نماذج منفصلة حتى عندما يبدو المقبض متماثلًا، نظرًا لاختلاف مقاعد الخلاط والصمام الداخلي.
قم بمطابقة فئة الخدمة مع جدول القطع الخاص بك
تخبرك فئة الواجب بمقدار الحرارة التي يمكن أن يمتصها جسم الشعلة ويتخلص منها أثناء العمل المستمر. تم تصميم المشاعل الخفيفة للصفائح المعدنية والتشذيب العرضي والصيانة الخفيفة. تتعامل نماذج الخدمة المتوسطة مع التصنيع العام والقطع المتقطع للفولاذ حتى 30 مم تقريبًا. تم تصميم المشاعل الثقيلة لنوبات الإنتاج، واللوحة السميكة، ونوع التعامل الذي لن تنجو منه الأدوات الأخف. تذكر أن فئة الخدمة للجسم تحدد السعة الحرارية، بينما يحدد حجم الطرف الحد الأقصى لسمك اللوحة. المقبض عالي التحمل لا يقطع الفولاذ السميك تلقائيًا؛ فهو يتيح لك القطع لفترة أطول دون ارتفاع درجة حرارة الشعلة.
إن بناء المقبض هو الفرق المادي الذي ستشعر به على أرضية المتجر. النحاس هو المادة الكلاسيكية لأنه يوصل الحرارة بشكل جيد، ويقاوم الصدمات، ويمنح الشعلة توازنًا ثابتًا. إنه قياسي في مقابضنا للخدمة الشاقة والمتوسطة. الألومنيوم أخف وزنًا ويظهر في نماذج معينة للمشغلين الذين يفضلون وزنًا مخفضًا للأداة أثناء جلسات اللحام أو اللحام الطويلة، ولكنه ينحني بسهولة أكبر. إن المفاضلة بين المتانة والوزن هي قرار شراء حقيقي، وليست تفاصيل تسويقية.
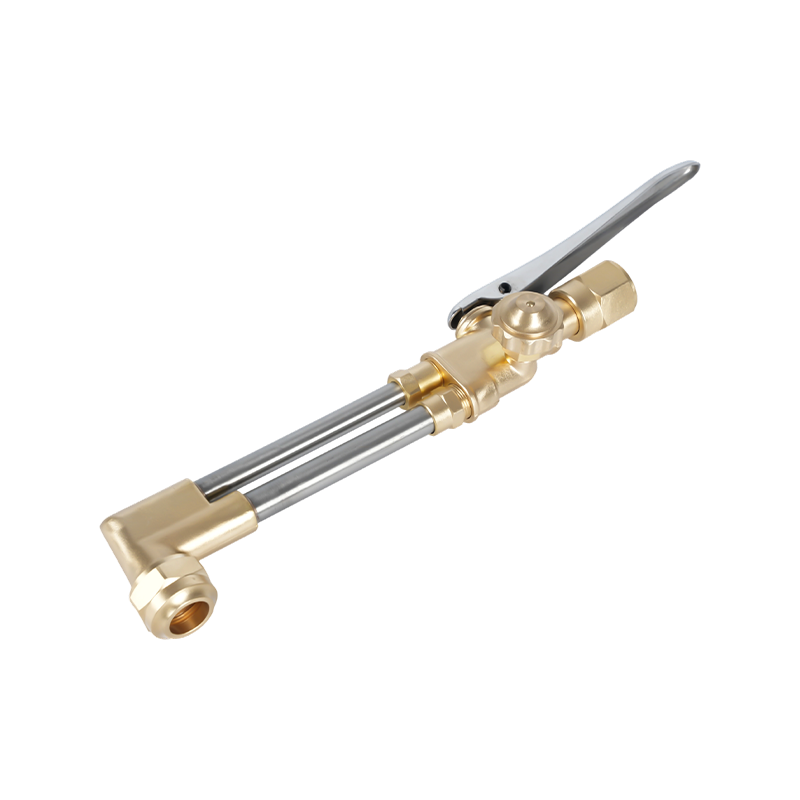
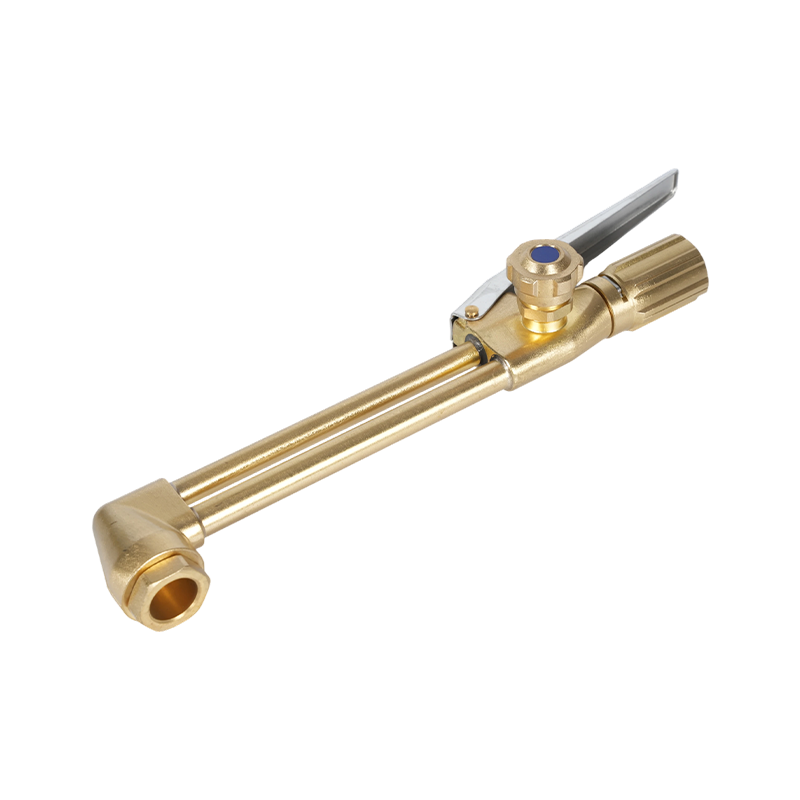
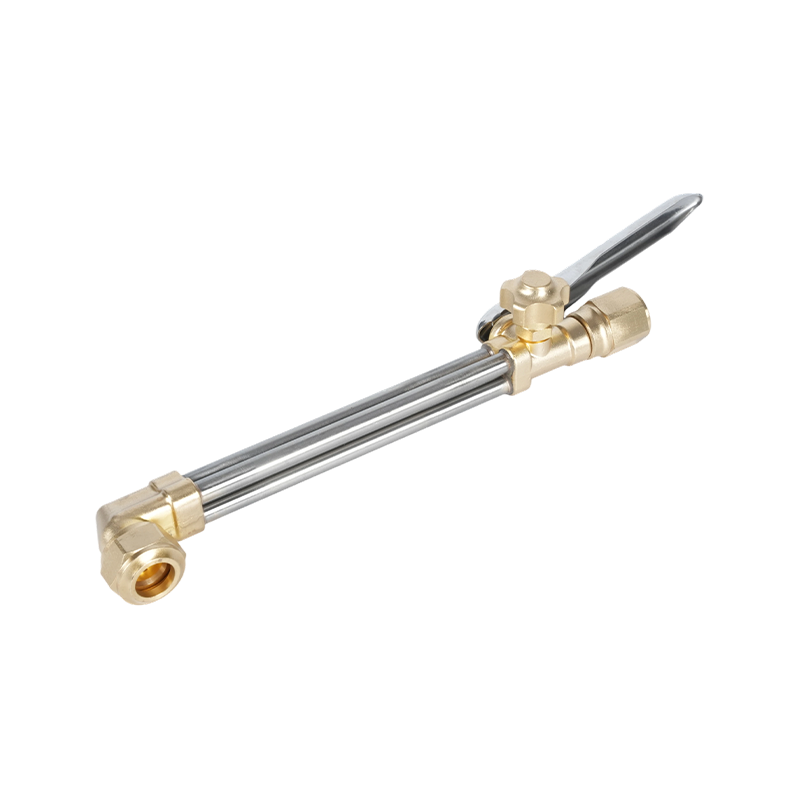
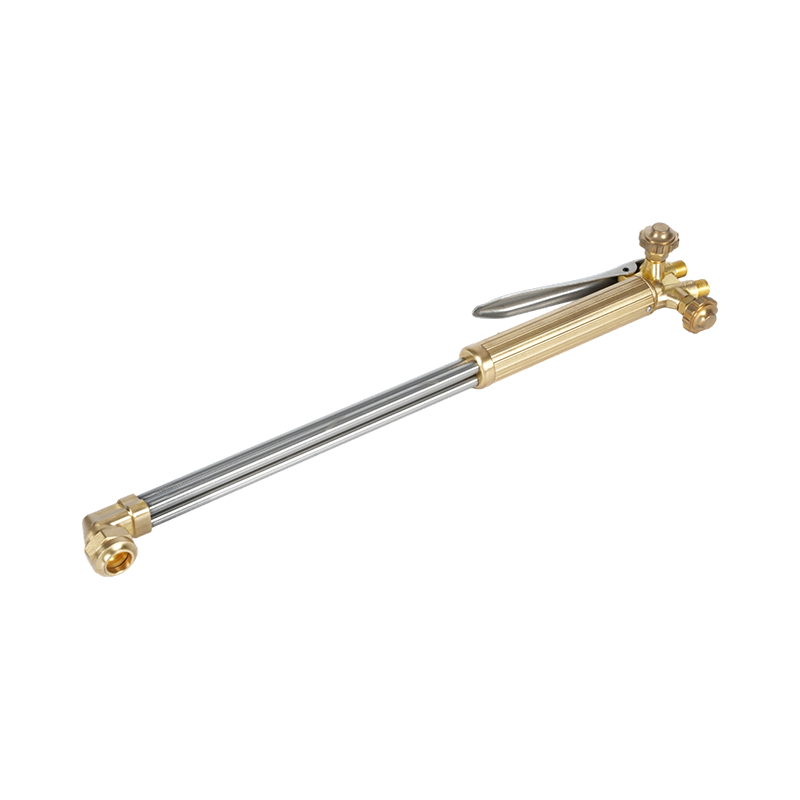
 B400 شعلة قطع أوكسي أسيتيلين شديدة التحمل مع رأس نحاسي مزور تجمع هذه الشعلة بين رأس نحاسي متين وتصميم أنبوب مزدوج لتدفق الغاز المستقر، مما يوفر عمق قطع يصل إلى 300 مم. وهو يدعم فوهات الأسيتيلين والبروبان، مما يجعله خيارًا متعدد الاستخدامات للخدمة الشاقة. عرض المنتج →
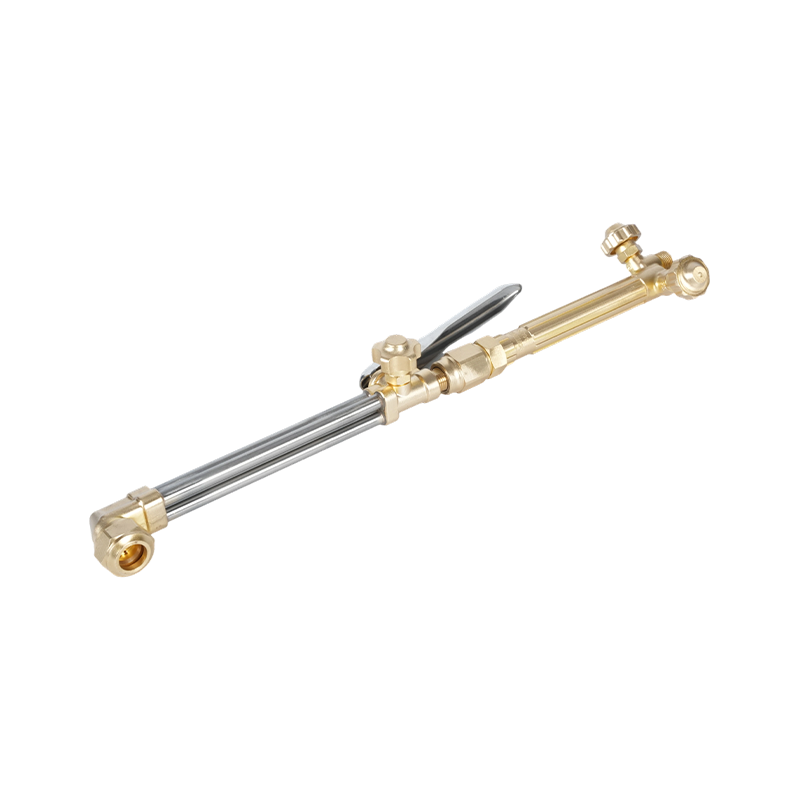
تُعد شعلة قطع الأكسجين والأسيتيلين المحمولة للخدمة الشاقة B400 مثالًا جيدًا لما يجب أن يعنيه تصنيف الفئة الثقيلة عمليًا: جسم نحاسي، وصمامات غاز معدنية، ومقعد طرفي يقبل أطراف الأسيتيلين القياسية. تجمع نماذج الشعلة المحمولة بين المقبض، وملحق القطع، وغالبًا ما يكون الطرف في مجموعة واحدة، وهو مناسب لأطقم الصيانة التي تريد أداة موثوقة دون إدارة مكونات منفصلة. توفر المقابض المنفصلة وملحقات القطع مزيدًا من المرونة، ولكنها تضيف أيضًا المزيد من الفرص لعدم تطابق غاز الوقود أو هندسة المقعد.
نصائح القطع هي المكان الذي يحدث فيه القطع بالفعل
يتم تشكيل كل الغاز الذي ينقله جسم الشعلة إلى قطع قابل للاستخدام عند الطرف. يحتوي طرف القطع على تجويف مركزي لنفث الأكسجين القطعي، محاطًا بحلقة من فتحات التسخين المسبق. إن العلاقة بين لهب التسخين المسبق ونفث القطع، والمسافة من وجه الطرف إلى قطعة العمل، ونظافة تلك الفتحات تحدد جودة القطع أكثر من أي متغير آخر. ينتج الطرف المزود بفتحات التسخين المسدودة بالكربون لهبًا غير متساوٍ وقطعًا بطيئًا بغض النظر عن مدى جودة بناء الشعلة.
قاعدة التوافق الأولى هي غاز الوقود. نصائح الأسيتيلين والبروبان غير قابلة للتبديل. يختلف حجم فتحة التسخين المسبق والمسافات بينها، ويمكن أن يؤدي تشغيل الطرف الخاطئ إلى احتراق اللهب مرة أخرى في غرفة الخلط. القاعدة الثانية هي الحجم. تتوافق أرقام الأطراف تقريبًا مع سمك الفولاذ: الطرف رقم 0 أو 1 يناسب الصفائح المعدنية التي يصل سمكها إلى حوالي 6 مم، والطرف رقم 2 أو 3 يناسب لوحة مقاس 10-25 مم، والطرف رقم 4 أو 5 مطلوب لمقاطع 25-50 مم. استخدم مخطط ضغط الأكسجين الخاص بالشركة المصنعة للحصول على الإعداد الدقيق. يؤدي الضغط المنخفض جدًا للأكسجين إلى إنتاج حافة خشنة وخبث مُعاد لحامه؛ يؤدي الضغط الزائد إلى تبريد القطع وإهدار الغاز.
القاعدة الثالثة هي المعيار الإقليمي. تختلف الأطراف الأمريكية والأوروبية واليابانية من النوع M والأسترالية في شكل الخيط وزاوية المقعد والطول الإجمالي. المقبض المصمم لمعيار واحد لن يثبت طرفًا من معيار آخر بشكل صحيح، حتى لو كان الخيط يبدو مألوفًا. عندما تطلب شعلة، تأكد من معيار الطرف الذي تستخدمه وتأكد من توفر أطراف بديلة من مصدر محلي. إن الاحتفاظ بسلسلة أطراف واحدة لكل محطة، مثل أطراف الأسيتيلين سلسلة 1502 للمقابض المتوسطة والثقيلة، هي أسهل طريقة لتجنب الأخطاء عندما يصل المشغل إلى درج قطع الغيار.
 طرف قطع الأسيتيلين من سلسلة 1502 للمشاعل الثقيلة والمتوسطة تم تصميم هذا الطرف النحاسي ليتوافق مع مقابض الأسيتيلين القياسية، ويوفر تحكمًا ثابتًا في اللهب وقطعًا نظيفة في الأعمال الصعبة. يعمل توافقه مع فوهات السلسلة 1502 على تبسيط عملية الاستبدال والحفاظ على أداء القطع المتسق. عرض المنتج →
مانعات الفلاش باك تنتمي إلى كل قطار غاز
يصل الأكسجين وغاز الوقود إلى الشعلة من خلال خراطيم منفصلة، ويحتاج كلا الخطين إلى الحماية. هناك وضعان للفشل مهمان. يحدث التدفق العكسي عندما يندفع الأكسجين عالي الضغط إلى خط الوقود أو يتسرب الوقود إلى خط الأكسجين، مما يؤدي إلى تكوين خليط قابل للاشتعال داخل الخرطوم أو المنظم. يحدث الارتجاع عندما ينتقل اللهب نفسه للخلف عبر الطرف، ويمر عبر غرفة الخلط، وإلى الخراطيم. يمكن أن يؤدي الارتجاع إلى انفجار خرطوم أو إتلاف المنظم في غضون ثوانٍ، ولهذا السبب فإن المعدات الموجودة بين الأسطوانة والشعلة ليست المكان المناسب لتوفير المال.
تعتبر صمامات عدم الرجوع هي الحد الأدنى من الحماية: فهي تسمح بتدفق الغاز في اتجاه واحد فقط. تذهب مانعات الارتجاع إلى أبعد من ذلك عن طريق إطفاء واجهة اللهب وإغلاق الخط تلقائيًا عند حدوث الارتجاع. قم بتركيب واحدة على خط الأكسجين وواحدة على خط الوقود، إما عند مدخل الشعلة أو عند مخرج المنظم، بحيث يتم حماية مسار الخرطوم بالكامل. تتضمن بعض مقابض الشعلة صمامات فحص داخلية كميزة أساسية، لكن هذا لا يحل محل مانع مناسب. إن مانع ارتداد الأكسجين والأسيتيلين من سلسلة B288 عبارة عن وحدة مدمجة تتلاءم مع أي من الموضعين ويمكن صيانة عنصرها الداخلي عند ارتدائه.
 مانع ارتجاع أوكسي أسيتيلين من سلسلة B288 مزود بعنصر داخلي قابل للخدمة يحمي هذا الحاجز المدمج خراطيم الشعلة عن طريق إيقاف حركة اللهب الأمامية وإغلاق الخط تلقائيًا. إن عنصره الداخلي المخدوم وتوافقه مع التركيبات المتعددة يجعله ترقية عملية للسلامة لإعدادات أوكسي الأسيتيلين. عرض المنتج →
وبعيدًا عن الأجهزة، فإن إجراءات المشغل لها نفس القدر من الأهمية. يجب تطهير الخراطيم قبل الإضاءة، ويجب إضاءة الشعلة بالتسلسل الصحيح، ويجب أن تكون منطقة العمل خالية من المواد القابلة للاحتراق. نحن نغطي المجموعة الكاملة من الاحتياطات في مقالتنا حول احتياطات السلامة لشعلة قطع الغاز .
ما يجب التحقق منه قبل تقديم الطلب
بمجرد الانتهاء من تسوية الغاز وفئة الخدمة ومعيار الإكرامية وأجهزة السلامة، قم بإجراء أربع عمليات فحص نهائية قبل الطلب.
- علامات الغاز على جسم الشعلة. يجب أن يتم وضع علامة دائمة على المقبض أو ملحق القطع بغاز الوقود المعتمد له، ويجب أن تتطابق العلامة مع الإمداد الخاص بك.
- توافق الخيط والمقعد. تأكد من أن أسنان مدخل الشعلة تتوافق مع منافذ المنظم وتركيبات الخراطيم، خاصة عند خلط المعدات المستوردة. BSP وCGA هما معياران شائعان، لكنهما غير قابلين للتبديل.
- توفر قطع الغيار. الشعلة مفيدة فقط مثل إمداداتها من المواد الاستهلاكية. اطلب مجموعة النصائح الكاملة ومجموعات الختم وأوقات التسليم النموذجية قبل الالتزام.
- القدرة على التصنيع. بالنسبة للمشترين من الشركات، السؤال الأعمق هو ما إذا كان المصنع يمكنه تقديم جودة متسقة من حيث الحجم. ابحث عن الحدادة الداخلية، والتصنيع باستخدام الحاسب الآلي، والقدرة على القياس، لأن ذلك يحدد مدى جودة تحكم المورد في دقة الخيط، وتركيز الفتحة، وتشطيب السطح.
هذه الفحوصات مهمة سواء كنت تشتري خمسة مشاعل لورشة عمل أو خمسمائة مشاعل للتوزيع. يمكن للمورد الذي يقوم بتصنيع جسم الشعلة، والمقبض، والأطراف، والمنظمات، ومانعات الفلاش باك تحت سقف واحد تأكيد توافق الغاز عبر المجموعة بأكملها ودعم المتطلبات المخصصة مثل وضع العلامات الخاصة أو تصنيع الرسومات الخاصة بك. اتصل بفريقنا الهندسي لمراجعة إعداد شعلة قطع الغاز الخاصة بك، وسنقوم بتأكيد المقبض والطرف وتكوين الأمان المناسب لتطبيقك.
شعلة قطع الغاز عبارة عن نظام، وليست مكونًا واحدًا
إن شعلة قطع الغاز بسيطة من حيث المبدأ وتتطلب الكثير من الناحية العملية. اختر غاز الوقود أولاً، واختر فئة الخدمة التي تتوافق مع نمط ناقل الحركة الخاص بك، وحافظ على سلسلة الأطراف متسقة مع الغاز وسمك المادة، ثم قم بتثبيت مانعات الارتجاع في كل سطر. إذا قمت بتسوية هذه النقاط الأربع قبل الطلب، فإن الشعلة التي تصل ستكون هي التي يمكن للمشغلين لديك الاعتماد عليها لسنوات.