
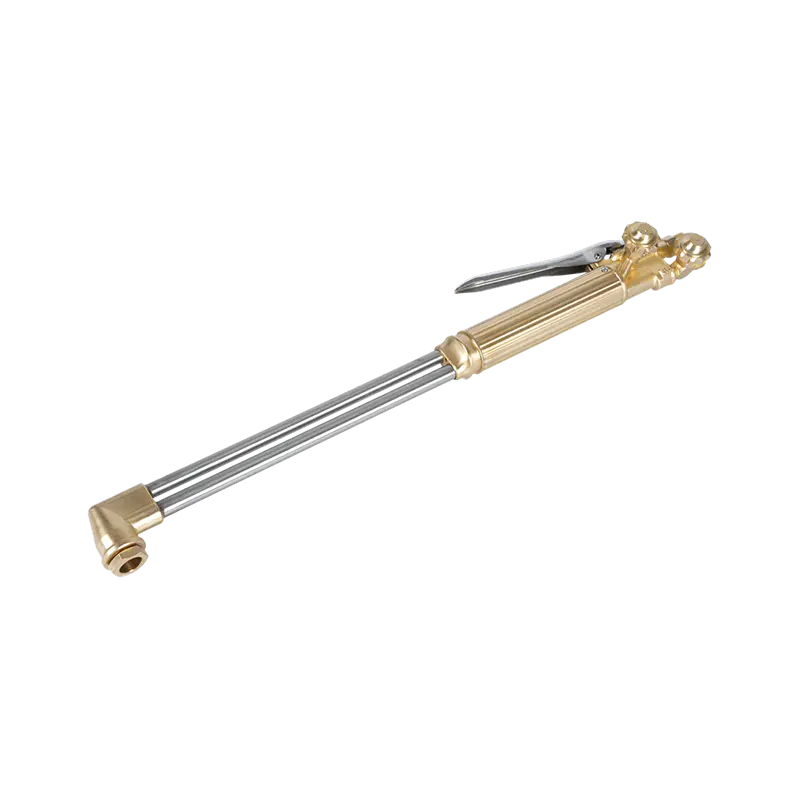
تنتج شعلة أوكسي أسيتيلين المعدلة بشكل صحيح لهبًا محايدًا يبلغ حوالي 3300 درجة مئوية (6000 درجة فهرنهايت) عند طرف المخروط الداخلي، وتبقى قيم العمل العادية في نطاق 3100-3300 درجة مئوية (5600-6000 درجة فهرنهايت). وهذا يجعله لهب الغاز الأكثر سخونة عمليًا في صناعة المعادن، ومن الواضح أنه يتفوق على لهب الأكسجين والبروبان أو الأكسجين-MAPP.
هذه الحرارة هي السبب في أن معدات أوكسي الأسيتيلين تظل هي المعدات الافتراضية في اللحام بالغاز والقطع والنحاس والتدفئة المحلية بعد أكثر من قرن من الاستخدام الصناعي. تشرح الأقسام أدناه مصدر درجة الحرارة، وكيفية توزيعها عبر اللهب، وما يعنيه عند تحديد الشعلة أو إعدادها أو تشغيلها.
ما الذي نقيسه بالضبط عندما نتحدث عن درجة حرارة اللهب؟
"شعلة الأسيتيلين" في لغة المتجر هي شعلة أوكسي أسيتيلين: وقود الأسيتيلين ممزوج بالأكسجين بدلاً من الهواء الجوي. اللهب ليس كتلة موحدة من الحرارة. فهو يحتوي على ثلاث مناطق ذات درجات حرارة مختلفة جدًا، ومعرفة المنطقة التي يتم قياسها أمر مهم لكل وظيفة.
| منطقة اللهب | درجة الحرارة التقريبية | دور في الوظيفة |
|---|---|---|
| المخروط الداخلي (اللهب الأساسي) | 3100-3300 درجة مئوية (5600-6000 درجة فهرنهايت) | المنطقة الأكثر سخونة؛ تستخدم للحام وقطع التسخين |
| المغلف الأوسط (اللهب الثانوي) | 1800-2800 درجة مئوية (3300-5100 درجة فهرنهايت) | منطقة تسخين أكثر ليونة للنحاس والتسخين المسبق |
| الحافة الخارجية للهب | 500-1200 درجة مئوية (900-2200 درجة فهرنهايت) | التدريع ينشر الحرارة على مساحة أوسع |
بالنسبة لمعظم عمليات القطع واللحام، فإن الرقم المهم هو درجة حرارة المخروط الداخلي، لأن هذه هي النقطة التي تستهدف المعدن. لا يزال الغلاف الخارجي المبرد ساخنًا بدرجة كافية لتسخين قطع العمل والنحاس. إعدادات اللهب الثلاثة تغير الصورة:
- لهب محايد — الأكسجين والأسيتيلين المتوازن؛ يوفر أعلى حرارة عمل نظيفة وهو الإعداد الصحيح لجميع عمليات القطع واللحام تقريبًا.
- لهب الكربنة - الأسيتيلين الزائد؛ يصبح أكثر برودة وينتج السخام ويضيف الكربون. استخدمه فقط في حالات خاصة مثل تصلب اللهب.
- اللهب المؤكسد — الأكسجين الزائد. يحترق بصوت حاد ويمكن أن يكون أكثر سخونة قليلاً، لكنه يؤكسد معدن اللحام وهو مخصص لعدد قليل من الوظائف البرونزية.
لذلك عندما يقتبس شخص ما درجة حرارة شعلة الأسيتيلين، فهو يقصد المخروط الداخلي للشعلة المحايدة. نظرًا لأن اللهب المحايد هو النقطة المرجعية، فإن بقية هذه المقالة تستخدمه ما لم يُنص على خلاف ذلك.
لماذا ينتج الأسيتيلين لهب الغاز الأكثر سخونة
يطلق الأسيتيلين (C2H2) كمية كبيرة من الحرارة لكل وحدة غاز أثناء الاحتراق، ولكن هذا وحده ليس سبب فوزه. الخاصية الحاسمة هي سرعة اللهب. ينتشر تفاعل الأسيتيلين والأكسجين بشكل أسرع بكثير من تفاعلات البروبان أو MAPP، وبالتالي فإن الطاقة المتحررة تتركز في منطقة صغيرة ومكثفة بدلاً من الانتشار. يوفر البروبان طاقة إجمالية أكبر لكل كيلوغرام من الوقود، لكن لهبه أوسع وأكثر برودة لأن التفاعل أبطأ.
| غاز الوقود | درجة الحرارة القصوى التقريبية مع الأكسجين |
|---|---|
| الأسيتيلين (C2H2) | 3100-3300 درجة مئوية (5600-6000 درجة فهرنهايت) |
| غاز ماب | 2900-3000 درجة مئوية (5300-5400 درجة فهرنهايت) |
| البروبان (C3H8) | حوالي 2800 درجة مئوية (5100 درجة فهرنهايت) |
| الغاز الطبيعي (الميثان) | حوالي 2700 درجة مئوية (4900 درجة فهرنهايت) |
إذا قمت بتشغيل الأسيتيلين بالهواء العادي، تنخفض درجة الحرارة إلى حوالي 2400 درجة مئوية (4400 درجة فهرنهايت)، ولهذا السبب لا يتم استخدام إمدادات الهواء في المتاجر لقطع الفولاذ. إن درجة الحرارة المرتفعة، جنبًا إلى جنب مع إطلاق الحرارة المركزة، هي أيضًا السبب وراء بقاء الأسيتيلين هو الغاز المفضل في لحام الفولاذ بدلاً من التسخين فقط.
ماذا تعني 3300 درجة مئوية (6000 درجة فهرنهايت) في الممارسة العملية
درجة حرارة اللهب الكاملة ليست هي ما يذيب الفولاذ عند القطع. يعمل قطع الوقود الأكسجيني عن طريق جلب الفولاذ الكربوني إلى درجة حرارة الاشتعال في تيار الأكسجين، تقريبًا 870-980 درجة مئوية (1600-1800 درجة فهرنهايت) اعتمادًا على السبيكة. يقوم لهب الشعلة بالتسخين المسبق؛ ثم يقوم ذراع الأكسجين بحرق الحديد الساخن وينفخه بعيدًا. هذا هو السبب في أن اللوحة السميكة تحتاج إلى تسخين مسبق لفترة أطول ولكن يتم القطع بعد ذلك بسرعة ثابتة.
- قطع — قم بتسخين الحافة مسبقًا إلى اللون الأحمر الفاتح، ثم قم بتشغيل نفاث الأكسجين؛ تترك درجة حرارة المخروط الداخلي الكثير من الهامش حتى في ورش العمل الباردة.
- لحام الانصهار - يقوم المخروط الداخلي بإذابة المعدن الأساسي بسرعة كافية بحيث يندمج قضيب الحشو والمعدن الأساسي في بركة واحدة دون ارتفاع درجة حرارة المنطقة المحيطة.
- اللحام بالنحاس والفضة - يقوم اللهب الخارجي الذي يمكن التحكم فيه بتسخين أجزاء التزاوج بسرعة مع إبقاء معدن الحشو تحت نطاق ذوبانه حتى تحتاج إليه.
- التسخين والثني والاستقامة - يساعد غلاف اللهب الواسع في تقليص واستقامة الأعمدة والألواح حيث يكون التسخين البطيء والمتساوي أكثر أهمية من درجة الحرارة القصوى.
باختصار، درجة الحرارة المرتفعة تمنحك السرعة والتحكم. لا يزال بإمكان اللهب ذي درجة الحرارة المنخفضة، مثل البروبان، قطع الفولاذ إذا تحلى المشغل بالصبر، لكن محلات الإنتاج تختار أوكسي أسيتيلين لأن الحرارة تصل بسرعة ويمكن توجيهها بدقة.
لماذا يكون اللهب الحقيقي أكثر سخونة أو برودة من القيمة الدفترية
يقتبس المصنعون درجات حرارة اللهب المثالية المقاسة في المختبر. على المقعد الحقيقي، هناك عدة أشياء تسحب القيمة العاملة بعيدًا عن هذا الرقم:
- نسبة الغاز — الانجراف من الإعداد المحايد يغير طبيعة اللهب؛ يقوم لهب الكربنة بتبريد المنطقة وتغليف العمل بالسخام.
- حجم النصيحة - يُنتج الطرف المختار للوح الرقيق لهبًا صغيرًا يحرم الصفيحة السميكة من الحرارة؛ طرف كبير جدًا بالنسبة للمهمة يخلق ضوضاء ونفايات.
- حالة نصيحة — يؤدي تراكم الكربون أو تناثره أو المقعد التالف إلى تشويه مخروط اللهب ويقلل من انتقال الحرارة الفعال بشكل حاد.
- مسافة العمل - يجب أن يحوم المخروط الداخلي على بعد حوالي 2-4 مم من العمل؛ بعيدًا جدًا إلى الخلف ويتم فقدان معظم الحرارة في الهواء.
- جودة إمدادات الغاز — الرطوبة أو التسربات أو إعدادات الضغط غير المتطابقة تجعل اللهب يتناثر ويبرد المنطقة بشكل غير متساو.
لا تعني أي من هذه المشكلات أن الشعلة لا يمكنها الوصول إلى درجة الحرارة المقدرة. إنها تعني أن إعداد المعدات وحالتها يحددان ما تحصل عليه فعليًا في قطعة العمل.
اختيار الطرف والشعلة التي توفر الحرارة
أسهل طريقة لفقد معظم ميزة درجة الحرارة النظرية للأسيتيلين هي استخدام الفوهة الخاطئة. تحتوي أطراف قطع الأسيتيلين على ممرات غازية أصغر من أطراف قطع البروبان، ولا يمكن تبادلها بين أنواع الوقود. بالنسبة لأي مهمة، قم بمطابقة ثلاثة أشياء: سلسلة الطرف مع الشعلة، وحجم الطرف مع سمك اللوحة، ومرفق القطع مع فئة المقبض (خفيف أو متوسط أو ثقيل). في إنتاجنا، نرى أن المجموعة غير المتطابقة هي دائمًا تقريبًا السبب وراء إبلاغ المتجر بأن شعلته "لا تسخن بدرجة كافية".
يتم إنتاج أطراف الأسيتيلين في العديد من السلاسل المرقمة لتناسب ماركات الشعلة المختلفة والمعايير الإقليمية. إذا كنت تقوم بإعداد محطة، فمن المفيد قراءة إرشادات الاختيار والصيانة لنصائح وفوهات شعلة القطع بحيث تطلب حجم المقعد المناسب وحفر الغاز في المرة الأولى.
 1-101 سلسلة نصائح شعلة قطع الأسيتيلين تناسب أطراف الأسيتيلين القياسية مقاس 76 مم نماذج الشعلات المتعددة وتتعامل مع الفولاذ من 5 إلى 200 مم، مما يجعلها خيارًا عمليًا عند اختيار حجم الطرف المناسب لمحطتك. عرض المنتج →
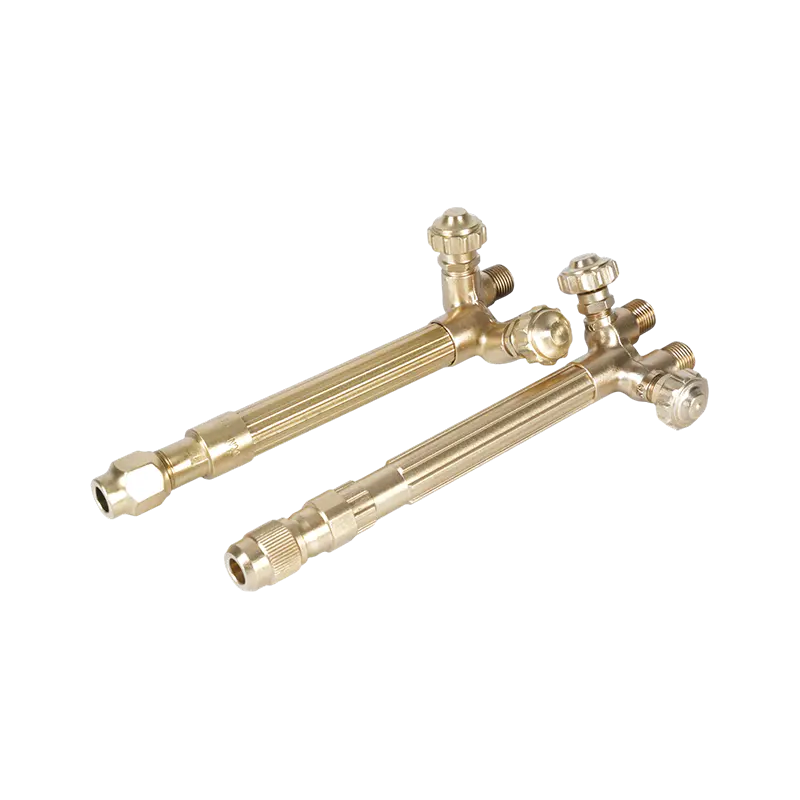
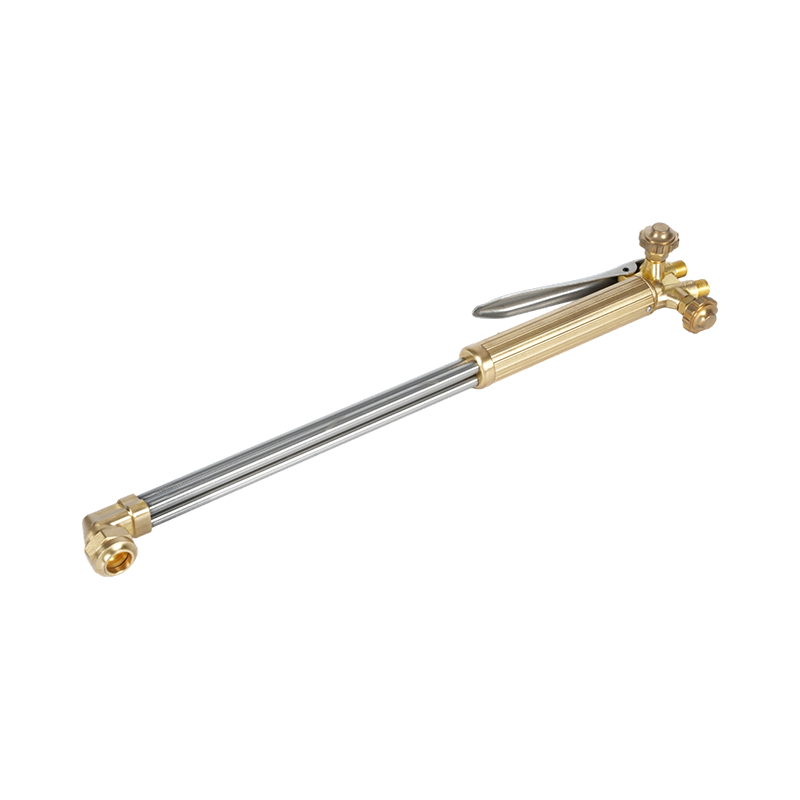
على جانب الشعلة، تعتبر شعلة القطع للخدمة الشاقة الأساس الصحيح لقطع الفولاذ يوميًا: فهي تحمل الملحق بقوة، وتوفر تدفقًا متساويًا للغاز، وتتعامل مع اللوحة السميكة في أوقات تسخين مسبقة أقصر. بالنسبة للمستخدمين الذين يعملون مع كل من أوكسي أسيتيلين والبروبان، فإن الشعلة المصممة للتبديل بين الغازين تكون عملية، بشرط تغيير الملحقات والأطراف معًا.
 طقم شعلة قطع البروبان أوكسي الأسيتيلين الثقيلة A217 تجمع هذه المجموعة شديدة التحمل بين ملحق A212 ومقبض A211، مما يوفر تحكمًا سلسًا في تدفق الغاز للقطع أو اللحام بالنحاس أو التسخين. إنه يناسب المستخدمين الذين يحتاجون إلى شعلة قوية ومتعددة الاستخدامات. عرض المنتج →
تحقق أيضًا من النمط الإقليمي قبل شراء المكونات: المشاعل والأطراف ذات الطراز الأمريكي والنمط الأسترالي والبريطاني والياباني غير قابلة للتبديل. قم بالشراء من شركة مصنعة تغطي معاييرك المحلية، لذا تظل نصائح الاستبدال متاحة طوال عمر الشعلة.
العمل بأمان في درجات الحرارة هذه
عند درجة حرارة 3300 درجة مئوية، لا يكمن الخطر الحقيقي في اللهب نفسه، بل في كل شيء حوله. يؤدي التدفق العكسي للهب إلى الخرطوم أو الخلاط إلى حدوث ارتجاع، مما قد يؤدي إلى انفجار خط أو إتلاف الشعلة بالمللي ثانية. الحماية القياسية عبارة عن مانع ارتجاعي يتم تركيبه على الشعلة وعلى المنظم، بالإضافة إلى صمام فحص حيث تتطلب اللوائح ذلك.
 B288 سلسلة أوكسي أسيتيلين فلاشباك مانع مصمم لمنع ارتجاع الضوء وتدفق الغاز العكسي، يضيف هذا الحاجز حماية أساسية إلى الشعلة والمنظم. يساعد في الحفاظ على سلامة خطوط الغاز أثناء أعمال القطع ذات درجات الحرارة العالية. عرض المنتج →
- ضغط الأسيتيلين — لا تقم مطلقًا بضبط منظم الأسيتيلين على مستوى أعلى من 15 رطل لكل بوصة مربعة (حوالي 1.0 بار)؛ يصبح الأسيتيلين غير مستقر ويمكن أن يتحلل عند ضغوط أعلى.
- التعامل مع الاسطوانة - إبقاء أسطوانات الأسيتيلين في وضع مستقيم، وتأمينها، وتخزينها بعيدًا عن مصادر الحرارة.
- التجهيزات والخراطيم — حافظ على تجهيزات الأكسجين خالية من الزيوت والشحوم، وافحص الخراطيم للتأكد من عدم وجود تشققات قبل كل مهمة شاقة.
- التهوية ومعدات الوقاية الشخصية — العمل في مكان جيد التهوية واستخدام قفازات اللحام وواقي العين المظلل الذي يناسب أعمال الغاز.
لا شيء من هذا اختياري في درجات الحرارة هذه. إن مانع الارتجاع يكلف قليلًا مقارنة بالخط الذي يحميه، وينطبق نفس المنطق على الطرف الذي تم تنظيفه بشكل صحيح: كل مكون من مكونات مسار الغاز هو جزء من أداء الأداة.
إذا كنت تقوم بإعداد محطة وتريد إجابة واحدة موثوقة: يصل لهب أوكسي أسيتيلين المحايد إلى ما يقرب من 3100-3300 درجة مئوية (5600-6000 درجة فهرنهايت) في المخروط الداخلي، وتعتمد درجة حرارة العمل على حجم الطرف وحالة الطرف ومدى قرب اللهب من المعدن. الوقود ليس هو العامل المحدد. مطابقة الشعلة، والطرف، والضغط، ومعدات السلامة.
إذا كنت تقوم بشراء أجسام الشعلة، أو قطع الملحقات، أو أطراف الاستبدال، اتصل بفريقنا مع سماكة اللوحة وغاز الوقود والمعايير الإقليمية التي تعمل بها، ويمكنك الحصول على مكونات تتوافق مع درجة حرارة اللهب التي تحتاجها وظيفتك بالفعل.