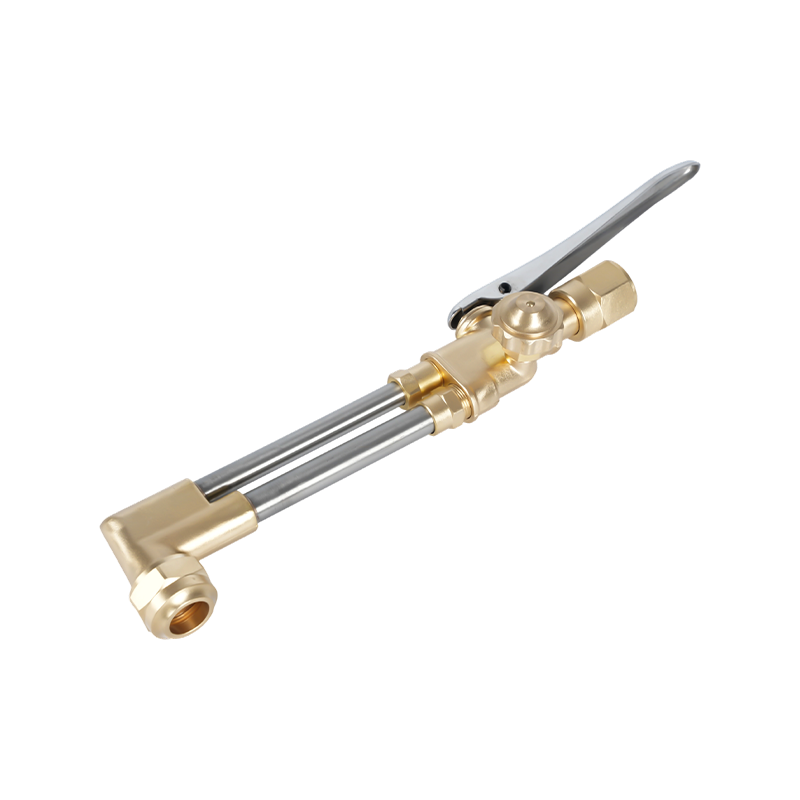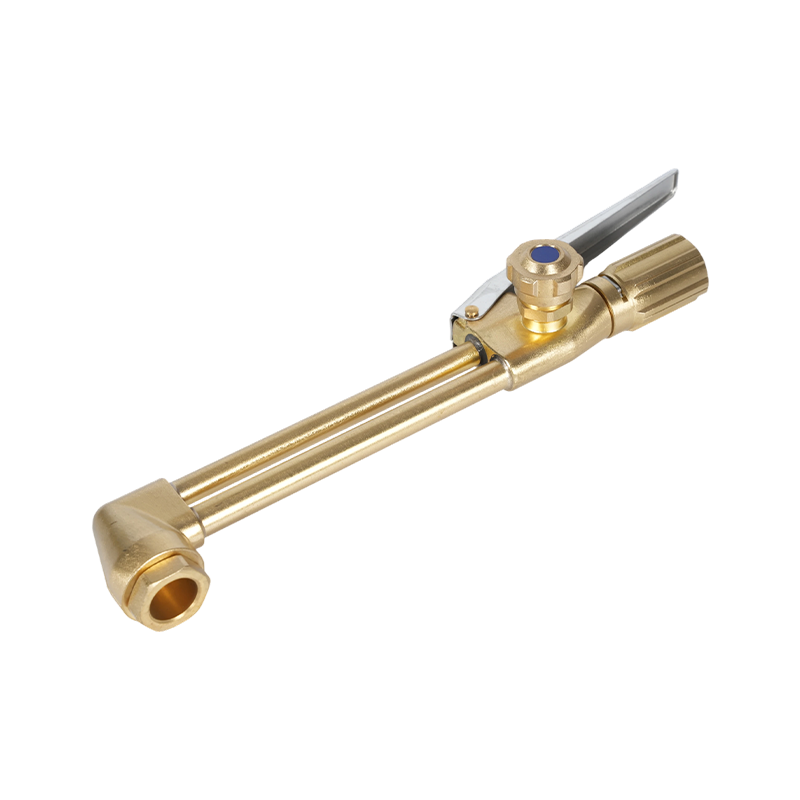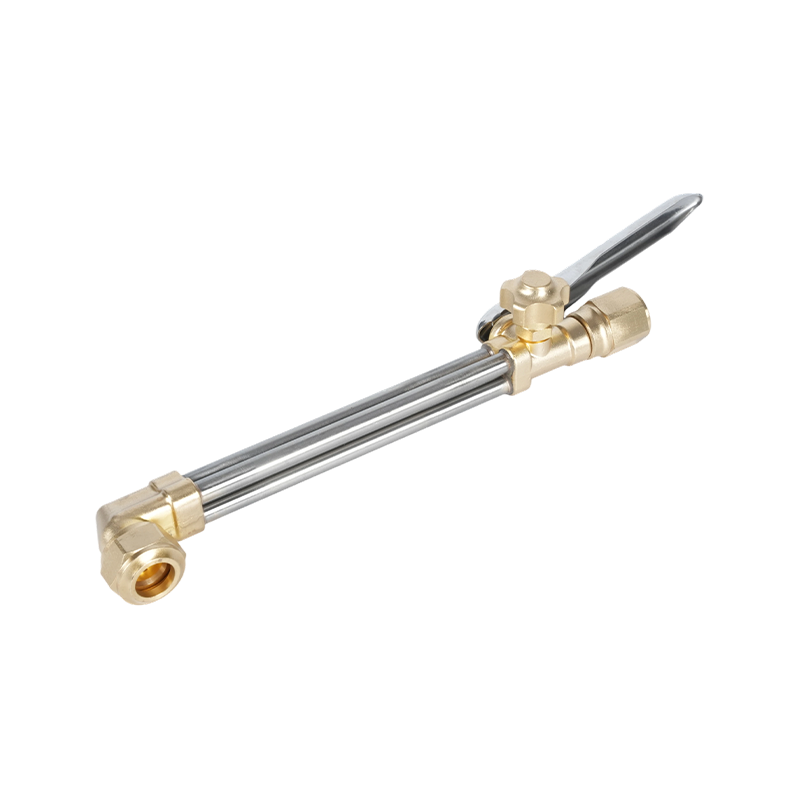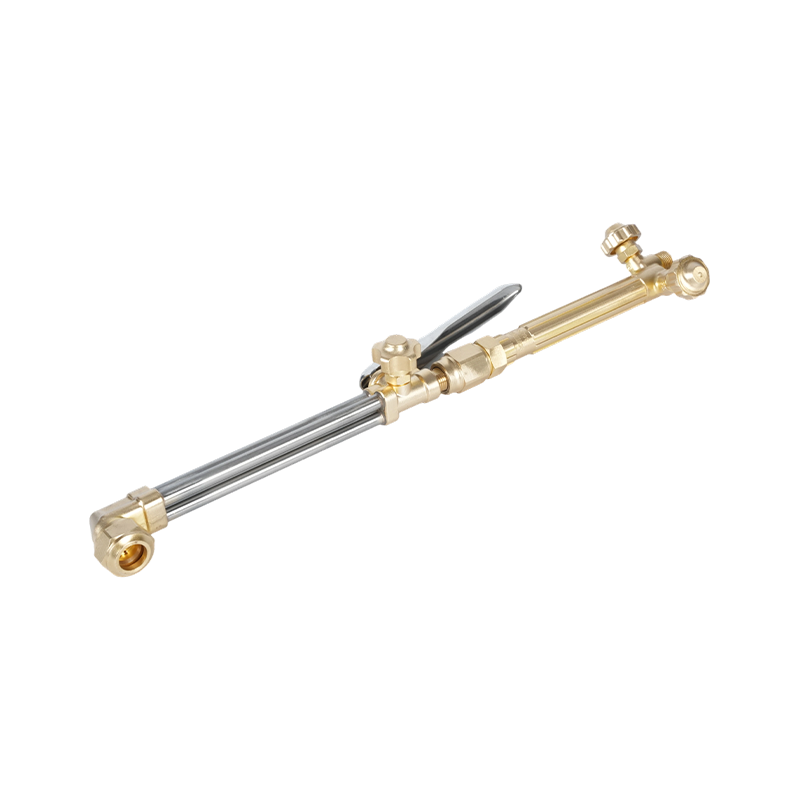

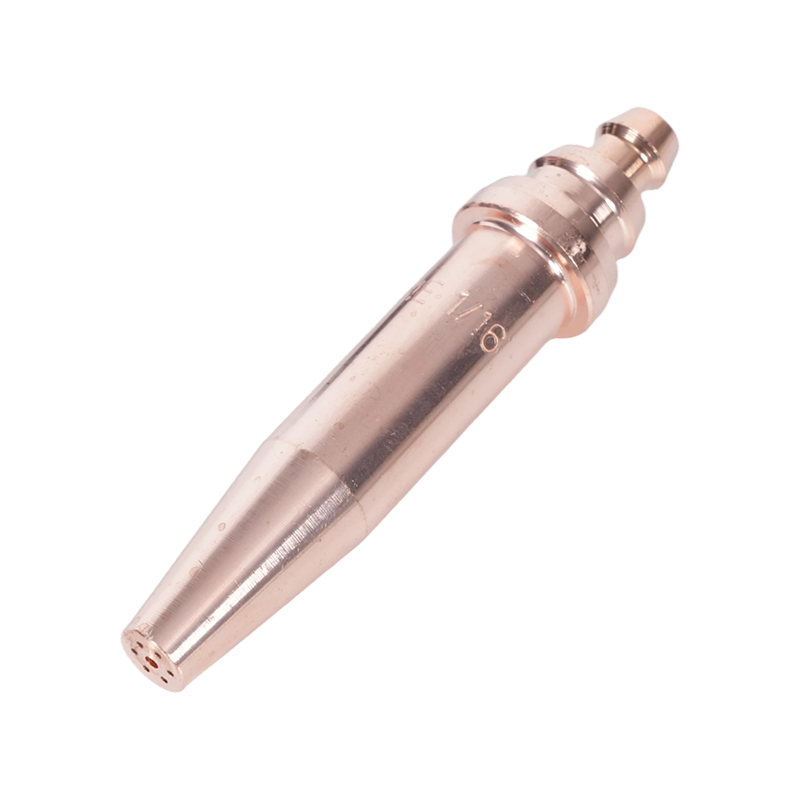
ما الذي يميز نصائح الأكسجين والأسيتيلين عن نصائح الوقود الأخرى
ليست كل أطراف شعلة القطع قابلة للتبديل، ويبدأ التمييز بغاز الوقود. تم تصميم أطراف الأكسجين والأسيتيلين وفقًا لخصائص الاحتراق الفريدة للأسيتيلين: فهو يحترق بدرجة حرارة أعلى من أي غاز وقود آخر متوفر تجاريًا، ويصل إلى درجات حرارة اللهب التي تبلغ حوالي 3500 درجة مئوية (6332 درجة فهرنهايت) عند المخروط الداخلي. يسمح هذا الناتج الحراري للأسيتيلين بتسخين المعدن مسبقًا إلى نقطة الاشتعال لقطع الأكسجين بشكل أسرع من البروبان أو الغاز الطبيعي أو البروبيلين - ولهذا السبب يظل أوكسي الأسيتيلين هو الخيار السائد لقطع الفولاذ الهيكلي وتصنيع المعادن الدقيقة على الرغم من المنافسة من أنظمة الوقود البديلة.
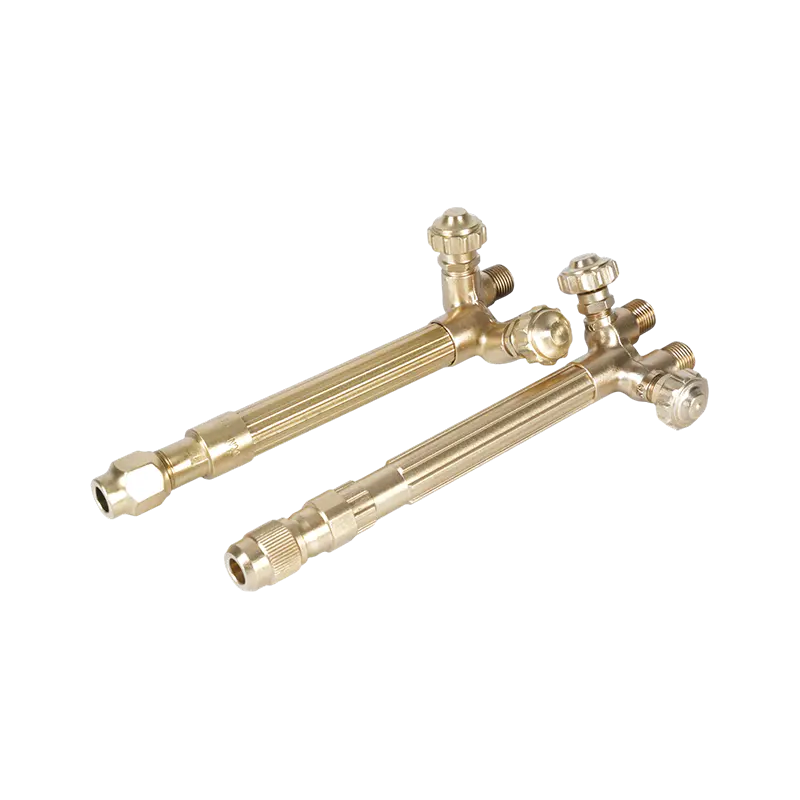
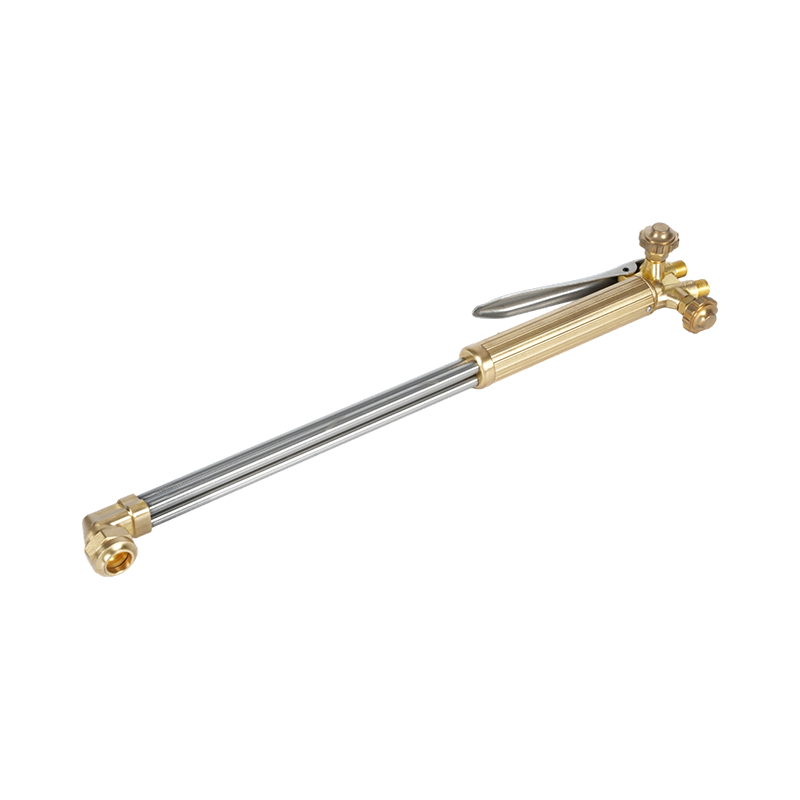
يعكس تصميم الطرف ما يلي: تستخدم أطراف الأسيتيلين عادةً نفاثة قطع ذات فتحة واحدة محاطة بمنافذ متعددة للتسخين المسبق، وكلها مدمجة في جسم نحاسي واحد. تتم معايرة منافذ التسخين المسبق وقناة قطع الأكسجين خصيصًا لمعدل حرق الأسيتيلين ومنحنى الضغط. يؤدي استخدام طرف الأسيتيلين مع وقود أبطأ مثل البروبان إلى إنتاج لهب غير متوازن وتراكم الكربون وأداء قطع غير متوقع. على العكس من ذلك، لا يمكن لطرف البروبان الموجود في وحدة الأسيتيلين أن يوفر كثافة التسخين المسبق التي يستطيع الوقود توفيرها. إن مطابقة الطرف مع الوقود ليست اختيارية. لفحصها مجموعة كاملة من نصائح شعلة قطع الأسيتيلين تغطي الملفات القياسية والثقيلة والمتخصصة، ويجب أن يتم الاختيار دائمًا من سلسلة الشركة المصنعة لمقبض الشعلة لضمان مقعد محكم للغاز وتوافق الضغط المقدر.
هناك عامل إضافي فريد للأسيتيلين: قاعدة 1/7. لا يجوز أبدًا سحب أسطوانات الأسيتيلين بمعدل يتجاوز سبع إجمالي محتويات الأسطوانة في الساعة. يمكن أن تؤدي الأطراف عالية التدفق في أعمال القطع الكبيرة إلى دفع معدلات السحب إلى ما بعد هذه العتبة، مما يتسبب في دخول الأسيتون (المثبت) إلى تيار الغاز - وهو خطر كبير على السلامة والمعدات. وبالتالي فإن اختيار حجم الطرف يعد أيضًا قرارًا لإدارة الأسطوانة في الأعمال عالية الإنتاجية.
تصميم من قطعة واحدة مقابل تصميم من قطعتين: ما الذي تحتاجه؟
قم بزيارة أي مورد لحام صناعي وستجد تركيبتين متميزتين على الرف. إن فهم ما يفصل بينهما يحدد أيهما ينتمي إلى شعلتك.
A نصيحة من قطعة واحدة يتم تشكيله من قطعة نحاس واحدة. تمر قناة قطع الأكسجين عبر المركز. وتحيط به منافذ التسخين المسبق، وجميعها مصبوبة في نفس الجسم. يمنح هذا البناء الطرف تفاوتات مشددة في الأبعاد - حيث تكون ممرات الغاز دقيقة ومتسقة منذ لحظة التصنيع. تعتبر الأطراف المكونة من قطعة واحدة هي المعيار لعمل أوكسي الأسيتيلين لأن درجة حرارة اللهب العالية للأسيتيلين والضغط المرتفع نسبيًا يتطابقان جيدًا مع التوصيل الحراري للنحاس الصلب. يبدد الطرف الحرارة بكفاءة، ويقاوم النتائج العكسية، ويحافظ على معايرته على مدى ساعات عمل عديدة عند صيانته بشكل صحيح.
A نصيحة من قطعتين يتكون من غلاف نحاسي خارجي وعضو داخلي منفصل، مما يخلق سلسلة من أخاديد اللهب المسخنة مسبقًا بين المكونين. تم تطوير هذا التصميم خصيصًا للوقود البطيء الاحتراق - البروبان، والغاز الطبيعي، والبروبيلين، وMAPP - الذي يتطلب مسار لهب تسخين أطول ووقت خلط أطول قبل أن يخرج الغاز من وجه الطرف. يعمل التصميم المحزز على زيادة سطح التلامس بين الغاز والأكسجين المخلوط مسبقًا، مما يعوض درجة حرارة اللهب المنخفضة لهذه الأنواع من الوقود عن طريق توسيع منطقة الاحتراق. تنتج الأطراف المكونة من قطعتين على الأسيتيلين نتائج عكسية مفرطة لأن الوقود يحترق قبل الحاجة إلى الخلط؛ تعمل النصائح المكونة من قطعة واحدة على البروبان على تجويع شعلة هندسة الخلط التي تتطلبها.
القاعدة العملية: إذا كان جهازك يحرق الأسيتيلين، فاستخدم أطرافًا من قطعة واحدة. إذا كنت تقوم بتشغيل البروبان أو الغاز الطبيعي أو البروبيلين من خلال نظام وقود أوكسي، فاستخدم أطرافًا من قطعتين مصممة لهذا الوقود. لا تفترض أبدًا أن الأطراف متوافقة مع أنواع الوقود، حتى لو بدا أن الخيط والمقعد يتناسبان مع جسم الشعلة.
حجم الطرف والفوهة: مطابقة لسمك المعدن
يخضع حجم الطرف لقطع أوكسي الأسيتيلين لمتغير أساسي واحد: سمك المعدن الذي يتم قطعه. رقم الحجم - الذي يتراوح من 000 على الأقل إلى 8 على الأكبر في معظم أنظمة الشركات المصنعة - يتوافق مع قطر فتحة الأكسجين المقطوعة في مركز الطرف. هذا هو الثقب الذي يوصل نفث الأكسجين عالي الضغط الذي يقوم بالفعل بالقطع؛ تعمل منافذ التسخين المسبق المحيطة بها على جلب الفولاذ إلى درجة حرارة الاشتعال فقط. يتم تحديد حجم الطرف دائمًا بناءً على قطر فتحة الأكسجين، وليس حجم فتحة التسخين المسبق.
| حجم النصيحة | سمك المعدن | قطع O₂ (PSI) | الأسيتيلين (PSI) | سرعة السفر (IPM) |
|---|---|---|---|---|
| 000 | حتى 1/8" | 20-25 | 3-5 | 28-32 |
| 00 | 1/4" | 20-25 | 3-5 | 27-30 |
| 0 | 3/8"-1/2" | 20-35 | 3-5 | 20-28 |
| 1 | 3/4" | 30-35 | 3-5 | 17-21 |
| 2 | 1"–1-1/2" | 35-45 | 3-7 | 13-19 |
| 3 | 2"–2-1/2" | 40-50 | 4-10 | 10-15 |
| 4 | 3" | 40-50 | 5-10 | 9-12 |
| 5 | 4"-12" | 45-80 | 5-15 | يختلف |
غالبًا ما يتجاهل مشغلو النقاط الحرجة ما يلي: لا يتم توحيد حجم الطرف عبر الشركات المصنعة . قد يكون للطرف مقاس 2 من إحدى العلامات التجارية قطر فتحة مختلف عن المقاس 2 من علامة تجارية أخرى. قم دائمًا بالإشارة إلى المخطط الإرشادي الخاص بالشركة المصنعة للشعلة بدلاً من افتراض التكافؤ العددي بين العلامات التجارية. بالنسبة للتطبيقات الهيكلية الثقيلة التي تتطلب تخفيضات متسقة عالية الإنتاج، فإن طرف شعلة الأسيتيلين اليدوية شديدة التحمل لإجراء عمليات قطع مطلوبة تم تصميمه بهندسة الفتحة ودرجة النحاس للحفاظ على تدفق الأكسجين عالي الضغط دون التآكل المبكر لقناة القطع.
هناك خطأ واحد يجب تجنبه في الحجم: اختيار طرف كبير الحجم "للحصول على مزيد من الحرارة". يوفر الطرف الكبير جدًا بالنسبة للمادة التي يتم قطعها تسخينًا مسبقًا أكثر من اللازم، ويؤكسد حواف الشق، ويزيد من استهلاك الوقود، ويزيد من خطر حدوث نتائج عكسية عندما تنخفض سرعة الغاز المنخفضة عن سرعة انتشار اللهب. يعد ضبط الحجم الصحيح للطرف على المادة أكثر كفاءة وينتج شقًا أنظف وأضيق.
القطع والتلاعب والتدفئة: شرح ثلاثة أنواع من النصائح
يحدد نوع الطرف - المنفصل عن حجم الطرف - ما تفعله الشعلة بالفعل بالمعدن. تستخدم أنظمة أوكسي أسيتيلين ثلاثة تكوينات طرفية متميزة وظيفيًا، والخلط بينها يؤدي إلى نتائج سيئة ومخاطر محتملة على السلامة.
نصائح القطع هي التكوين القياسي: نفاثة أكسجين مركزية القطع محاطة بأربعة إلى ستة منافذ تسخين مرتبة بشكل متناظر حولها. يقوم لهب التسخين المسبق بجلب سطح الفولاذ إلى درجة حرارة الإشعال (حوالي 870 درجة مئوية / 1600 درجة فهرنهايت للفولاذ الطري)، وعند هذه النقطة، يؤدي فتح ذراع الأكسجين القطع إلى توجيه تيار عالي الضغط يتأكسد ويخرج المعدن المنصهر إلى الأسفل عبر الشق. تم تصميم هذه النصائح لإجراء عمليات قطع نظيفة في الفولاذ الطري والفولاذ منخفض السبائك. إنها غير مناسبة للفولاذ المقاوم للصدأ أو الألومنيوم أو الحديد الزهر باستخدام عملية القطع القياسية بالوقود الأكسجيني - فهذه المواد تتطلب عمليات بديلة.
نصائح التلاعب استخدام هندسة فتحة مختلفة جذريا. بدلًا من نفاثة قطع دائرية ضيقة، ينتج طرف الحفر تيارًا عريضًا من الأكسجين على شكل مروحة أو ممدودًا مصممًا لإزالة المواد من السطح بدلاً من قطعها. يؤدي هذا إلى إنشاء أخدود على شكل حرف U في المعدن الأساسي - وهو مفيد لإزالة عيوب اللحام، وإعداد الوصلات لإعادة اللحام، وتغطية حواف اللوحة. ال نصائح تلاعب بالأوكسي أسيتيلين لأعمال إزالة المواد تم تصميمها باستخدام هندسة المنفذ الممدودة اللازمة للحفاظ على مقياس ثابت يمكن التحكم فيه بسرعة سفر المشغل. يؤدي استخدام طرف القطع للتلاعب إلى حدوث أخدود خشن وغير متناسق ويؤدي إلى إتلاف وجه الطرف بسرعة.
نصائح للتدفئة القضاء على قناة قطع الأكسجين تماما. إنها توفر لهب تسخين مسبق كبير الحجم فقط - بدون نفاث قطع - مما يجعلها الأداة الصحيحة لتخفيف الضغط، والثني، والاستقامة، والنحاس، وتسخين اللحامات السميكة قبل اللحام بالقوس. ال نصائح تسخين شعلة أوكسي الأسيتيلين والبروبان متوفرة في تكوينات متعددة للمنافذ لتتناسب مع انتشار الحرارة المطلوب لتطبيقات التسخين المختلفة - بدءًا من التسخين المركز الضيق لعمليات الانحناء وحتى التسخين على نطاق واسع لتخفيف الضغط على الافتراءات الكبيرة.
إعدادات الضغط حسب حجم الطرف
يعد ضبط ضغط الغاز بشكل صحيح لا يقل أهمية عن اختيار الطرف الأيمن - حيث يؤدي ضبط الضغط الأصغر حجمًا إلى قطع ضعيف ومؤكسد؛ يؤدي الإعداد الكبير الحجم إلى إهدار الغاز وتوسيع الشق ويمكن أن يسبب اضطرابًا في تيار القطع مما يؤدي إلى خشونة الوجه المقطوع.
الإطار العام: مقاييس ضغط الأكسجين بحجم الطرف وسمك المادة، بينما يبقى ضغط الأسيتيلين ضمن نطاق ضيق بغض النظر عن حجم الطرف. يجب ألا يتجاوز ضغط الأسيتيلين 15 رطل لكل بوصة مربعة عند المنظم - ففوق هذا الحد، يصبح الغاز غير مستقر ويرتفع خطر الانفجار بشكل كبير. تعمل معظم أعمال قطع الإنتاج على تشغيل الأسيتيلين بين 3 و10 رطل لكل بوصة مربعة اعتمادًا على حجم الطرف، مع أحجام الأطراف الأكبر باتجاه الطرف العلوي.
يعمل الأكسجين على نطاق أوسع بكثير. تعمل أطراف المواد الرقيقة (000–0) عادةً على تشغيل 20–35 رطل لكل بوصة مربعة لقطع الأكسجين؛ تستخدم الأطراف متوسطة المدى (1-2) بشكل شائع 30-45 رطل لكل بوصة مربعة؛ قد تتطلب الأطراف ذات القطر الكبير لأعمال الألواح (3-5) 40-60 رطل لكل بوصة مربعة أو أكثر. تسخين الأكسجين - حيث يفصل تصميم الشعلة بين التسخين المسبق وقطع إمدادات الأكسجين - يتم ضبطه على مستوى أقل من قطع الأكسجين، عادةً 3-17 رطل لكل بوصة مربعة اعتمادًا على حجم الطرف. بالنسبة لمرجع الضغط الرسمي المقسم حسب حجم الطرف وقطر الفتحة وسرعة القطع، فإن مخطط طرف شعلة القطع من Harris يغطي اختيار حجم الطرف، وإعدادات الضغط، ومرجع جودة القطع يوفر بيانات من فئة الشركة المصنعة قابلة للتطبيق عبر معظم سلاسل النصائح القياسية.
قم دائمًا بضبط الضغوط مع فتح صمامات الشعلة وتدفق الغاز، وليس مع إغلاق الصمامات. قراءات الضغط الساكنة لا معنى لها لتحديد ضغوط العمل؛ ينخفض ضغط تسليم المنظم تحت التدفق، وضغط العمل هذا هو ما يحدد جودة اللهب عند الطرف.
نصيحة الصيانة والتنظيف ومتى يجب الاستبدال
يعد الطرف الملوث أو التالف هو السبب الأكثر شيوعًا لضعف جودة القطع والذي ينسبه المشغلون بشكل غير صحيح إلى ضغط الغاز أو التقنية. تعتبر صيانة النصائح بسيطة ولكنها تتطلب الأدوات الصحيحة والممارسة المتسقة.
تراكم الكربون في منافذ التسخين هي المشكلة الأكثر شيوعًا. يؤدي التناثر الناتج عن عملية القطع، جنبًا إلى جنب مع إعدادات اللهب الغنية بالوقود قليلًا، إلى ترسيب الكربون داخل المنافذ وعلى وجه الطرف. يؤدي ذلك إلى تقييد تدفق الغاز، وتشويه نمط لهب التسخين المسبق، ويؤدي إلى رفع اللهب أو إطفائه بشكل غير متوقع. قم بتنظيف منافذ التسخين المسبق باستخدام منظف طرفي بحجم قطر المنفذ - وليس باستخدام لقمة حفر، مما يزيل النحاس ويوسع الفتحة. يجب تنظيف قناة قطع الأكسجين بسلك أملس يناسب دون إجبار؛ يؤدي أي توسيع لفتحة القطع إلى تغيير خصائص التدفق التي تمت معايرة الطرف من أجلها.
نصيحة حالة الوجه يهم على قدم المساواة. يجب أن يكون سطح الجلوس للطرف - حيث يلتقي برأس الشعلة - نظيفًا وغير تالف من أجل إغلاق محكم للغاز. يتسبب الطرف الذي يتسرب في المقعد في سلوك لهب غير منتظم ويشكل خطر نشوب حريق. إذا أظهر وجه الطرف تآكلًا أو تنقيرًا أو تلفًا ناتجًا عن حدث ارتجاعي، فيجب استبدال الطرف بدلاً من إعادة تأريضه. تعمل إعادة الطحن على تغيير هندسة منفذ التسخين المسبق ولا يوصى بها في أعمال القطع الدقيقة.
يعد الارتجاع - حيث ينتقل اللهب للخلف إلى جسم الشعلة - من أخطر أحداث السلامة المتعلقة بالطرف. يصدر صوت هسهسة أو صرير، ولهب مرئي عند رأس الشعلة، وارتفاع درجة حرارة المقبض بسرعة. في حالة حدوث ارتجاع، أغلق صمامي الشعلة على الفور، ثم صمامات الأسطوانة. افحص الطرف وجسم الشعلة والخراطيم قبل إعادة إشعالها. مجهزة بشكل صحيح مانع ارتجاع أوكسي أسيتيلين لحماية الشعلة تحتوي الشعلة المثبتة عند مداخل الشعلة على وميض ارتجاعي قبل أن تصل إلى الخراطيم أو الأسطوانات، وهو عنصر أمان أساسي في أي إعداد أوكسي أسيتيلين يعمل بالقرب من حدود التصميم الخاصة به.