
تعد درجة الحرارة التي تنتجها شعلة القطع واحدة من الأرقام الأكثر ذكرًا - والتي يساء فهمها كثيرًا - في قطع الوقود الأكسجين. يتساءل الناس عن مدى سخونة شعلة القطع، ويحصلون على رقم بآلاف الدرجات، ويفترضون أن الأعلى هو الأفضل دائمًا. الحقيقة أكثر دقة: درجة حرارة اللهب هي أحد العوامل في خفض الأداء، ولكنها ليست العامل الوحيد، وليست دائمًا العامل الأكثر أهمية. إن فهم ما تعنيه أرقام درجة الحرارة فعليًا يساعدك على اختيار الغاز المناسب، والطرف الصحيح، والإعداد المناسب للعمل الذي تقوم به.
ما مدى سخونة شعلة القطع؟
يصل لهب التسخين المسبق لشعلة القطع - حلقة اللهب التي تحيط بطرف القطع قبل تشغيل ذراع قطع الأكسجين - إلى درجات حرارة تتراوح بين 4400 درجة فهرنهايت و6000 درجة فهرنهايت (حوالي 2400 درجة مئوية إلى 3300 درجة مئوية)، اعتمادًا على غاز الوقود المستخدم ونسبة الأكسجين إلى الوقود في الخليط. يغطي هذا النطاق جميع إعدادات قطع وقود الأكسجين الشائعة، بدءًا من البروبان في الطرف السفلي إلى أوكسي الأسيتيلين في الطرف العلوي.
يخدم لهب التسخين المسبق غرضًا محددًا: رفع المعدن الأساسي إلى درجة حرارة الإشعال، والتي تبلغ حوالي 1600 درجة فهرنهايت (870 درجة مئوية) بالنسبة للفولاذ الكربوني الطري. عند درجة الحرارة هذه، يصل الفولاذ إلى اللون البرتقالي اللامع ويبدأ في إظهار الشرر عند حافة السطح. عند هذه النقطة فقط يكون المعدن جاهزًا للقطع. عندما يفتح المشغل ذراع قطع الأكسجين، يتم إدخال تيار عالي الضغط من الأكسجين النقي إلى المنطقة المسخنة مسبقًا - وتبدأ عملية القطع الفعلية.
الأهم من ذلك، لا يضيف تيار الأكسجين المقطوع نفسه درجة حرارة كبيرة للهب . ما يفعله هو بدء تفاعل كيميائي والحفاظ عليه بين الأكسجين والحديد الموجود في الفولاذ. رد الفعل هذا - وليس لهب الشعلة - هو الذي يقوم بعمل القطع الفعلي.
لماذا يعد خفض درجة حرارة الشعلة مجرد جزء من القصة؟
إن التمييز بين درجة حرارة اللهب وإخراج الحرارة هو التمييز الذي يفهمه مشغلو القطع ذوو الخبرة ولكن المبتدئين غالبًا ما يخطئون. تقيس درجة الحرارة مدى سخونة اللهب في قلبه. يقيس ناتج الحرارة - الذي يتم قياسه بوحدة حرارية بريطانية لكل قدم مكعب من الغاز المستهلك - مقدار الطاقة الحرارية التي ينقلها اللهب إلى قطعة العمل بمرور الوقت. وهي مرتبطة ولكنها ليست متطابقة، وتحسين أحدهما لا يؤدي تلقائيًا إلى تحسين الآخر.
ينتج الأسيتيلين لهب وقود الأكسجين الأكثر سخونة من أي غاز متاح بشكل شائع، ولكن إجمالي إنتاجه الحراري (محتوى وحدة حرارية بريطانية) أقل من البروبيلين والبروبان لأنه يحترق بمعدل أسرع مع حجم وقود أقل. يحترق لهب البروبيلين بشكل أكثر برودة إلى حد ما من الأسيتيلين، لكن مخروط اللهب الخارجي الخاص به يوفر محتوى أكبر بكثير من وحدة حرارية بريطانية - مما يعني أنه يمكنه تسخين كتلة أكبر من الفولاذ بكفاءة أكبر لتطبيقات معينة، على الرغم من أن درجة حرارة الذروة أقل.
كما أن عملية القطع نفسها هي في الأساس كيميائية وليست حرارية. بمجرد وصول الفولاذ إلى درجة حرارة الإشعال، يقوم تيار الأكسجين المقطوع بأكسدة الحديد - ويحرقه بشكل أساسي - في تفاعل طارد للحرارة يولد الحرارة الخاصة به. يحافظ لهب التسخين المسبق للشعلة على هذا التفاعل أثناء تحرك الشعلة على طول القطع، لكن الطاقة التي تحرك القطع تكون مكتفية ذاتيًا إلى حد كبير بمجرد إنشائها. وهذا هو السبب في أن شعلة القطع لا تذوب ببساطة خلال الفولاذ بالطريقة التي قد يتوقعها عامل اللحام: فهي تحول كيميائيًا مسارًا ضيقًا من الحديد إلى أكسيد الحديد السائل (الخبث)، والذي ينفجر من الشق بواسطة ضغط الأكسجين.
مقارنة درجة حرارة غاز الوقود
تمثل أربعة غازات الغالبية العظمى من تطبيقات قطع الوقود بالأكسجين. تختلف خصائص درجة الحرارة وإخراج الحرارة بطرق تجعل كل منها أكثر ملاءمة لمهام معينة:
| غاز الوقود | درجة حرارة اللهب (مع O₂) | اللهب الأساسي وحدة حرارية بريطانية/قدم مكعب | أفضل تطبيق |
|---|---|---|---|
| الأسيتيلين | ~5600 درجة فهرنهايت (3100 درجة مئوية) | ~507 وحدة حرارية بريطانية/قدم مكعب | تسخين سريع، فولاذ رفيع إلى متوسط، قطع دقيق |
| البروبيلين | ~5300 درجة فهرنهايت (2930 درجة مئوية) | ~440 وحدة حرارية بريطانية/قدم مكعب (أساسي)؛ الثانوية العالية | فولاذ سميك، قطع مائل، قطع الخردة، كفاءة في التكلفة |
| البروبان | ~4600 درجة فهرنهايت (2540 درجة مئوية) | ~255 وحدة حرارية بريطانية/قدم مكعب (أساسي) | تسخين فولاذي سميك، قطع بطيء السرعة، تسخين مسبق لجزء كبير |
| ماب / ماب برو | ~5300 درجة فهرنهايت (2930 درجة مئوية) | تشبه البروبيلين | تسخين الأجزاء الصغيرة، اللحام بالنحاس، القطع المغمور بالضغط العالي |
لاحظ أن قيم BTU تختلف حسب المصدر وطريقة القياس. تعكس الأشكال أعلاه إطلاق الحرارة الأولي (المخروط الداخلي)، وهو القيمة الأكثر صلة بسرعة التسخين المسبق. يعد محتوى اللهب الثانوي (المخروط الخارجي) BTU عاملاً إضافيًا - وهو ذو أهمية خاصة بالنسبة للبروبيلين، الذي يوفر أكثر من ضعف ناتج BTU للهب الثانوي للأسيتيلين.

الأسيتيلين: اللهب الأكثر سخونة، الأسرع تسخينًا
يُنتج أوكسي الأسيتيلين أعلى درجة حرارة لهب مقارنة بأي غاز قطع شائع — حوالي 5600 درجة فهرنهايت (3100 درجة مئوية) مع نسبة أكسجين إلى وقود تبلغ 1:1. ويترجم هذا مباشرة إلى أسرع أوقات التسخين المسبق، وهو أمر مهم في بيئات الإنتاج حيث يؤثر وقت دورة القطع على الإنتاجية. من أجل العمل الدقيق على مخزون أقل سمكًا، يوفر المخروط الداخلي المركّز للأسيتيلين حرارة مستهدفة مع الحد الأدنى من الانتشار، مما يقلل من المناطق المتأثرة بالحرارة في الأجزاء التي تكون فيها دقة الأبعاد أمرًا بالغ الأهمية.
الأسيتيلين لديه اثنين من القيود الهامة. أولاً، يجب ألا يتم استخدامه مطلقًا عند ضغوط تتجاوز 15 رطل لكل بوصة مربعة - ففوق هذا الحد، يصبح الغاز غير مستقر ويمكن أن يتحلل بشكل متفجر بدون مصدر اشتعال. يحد سقف الضغط هذا من الحد الأقصى لمعدل التدفق الذي يمكن تحقيقه، والذي بدوره يحد من سرعة القطع على اللوحة السميكة جدًا. ثانيًا، إن ميل الأسيتيلين العالي للارتجاع مقارنةً بالغازات البديلة يعني أن مانعات الارتجاع ليست اختيارية - فهي من متطلبات السلامة لأي إعداد أوكسي أسيتيلين. يتوفر الغاز أيضًا فقط في أسطوانات بسعة قصوى تبلغ حوالي 400 قدم مكعب، مما يجعل الحفاظ على الإمدادات لعمليات القطع كبيرة الحجم أكثر تكلفة.
البروبان والبروبيلين: درجة حرارة منخفضة، وحدة حرارية بريطانية أعلى
يحترق البروبان عند حوالي 4600 درجة فهرنهايت (2540 درجة مئوية) مع الأكسجين - وهو أكثر برودة بكثير من الأسيتيلين - ولكن محتواه العالي من اللهب الثانوي BTU يجعله فعالاً في تسخين كتل كبيرة من الفولاذ وقطع الألواح السميكة بسرعات أقل. يعد وقت التسخين المسبق الأطول المطلوب بمثابة مقايضة مقبولة في التطبيقات حيث تكون جودة القطع في المقاطع الثقيلة أكثر أهمية من سرعة الدورة. البروبان متاح على نطاق واسع، ويمكن توفيره بكميات كبيرة أو عبر خطوط الأنابيب، وهو أقل تكلفة بكثير من الأسيتيلين لكل وحدة حرارة يتم توصيلها.
يحتل البروبيلين موقعًا متوسطًا: درجة حرارة اللهب التي تبلغ حوالي 5,300 درجة فهرنهايت (2,930 درجة مئوية) قريبة من الأسيتيلين، لكن إجمالي محتواه من وحدات BTU - التي تجمع بين اللهب الأولي والثانوي - يبلغ تقريبًا ضعف محتوى الأسيتيلين لكل قدم مكعب من الغاز. هذا المزيج يجعل البروبيلين الخيار المفضل لقطع الفولاذ السميك، والقطع المائل، ومعالجة الخردة، وتطبيقات رش اللهب. كما أنه أقل تكلفة بنسبة 50% تقريبًا من الأسيتيلين، وأكثر استقرارًا 20 مرة (مع ميل ارتجاعي منخفض جدًا)، ويمكن لأسطوانة واحدة من البروبيلين بوزن 100 رطل أن تحل محل حوالي خمس أسطوانات كبيرة من الأسيتيلين في استخدام القطع النموذجي. بالنسبة للعمليات التي تستخدم الأسيتيلين حاليًا في القطع العام وترغب في تقليل تكاليف الغاز دون خسارة كبيرة في الأداء، فإن البروبيلين هو البديل الأكثر مباشرة.
يتطلب كل من البروبان والبروبيلين أطراف شعلة على شكل حاقن بدلاً من أطراف الضغط المتساوي المستخدمة مع الأسيتيلين. إن استخدام نوع الطرف الخاطئ للغاز المستخدم يؤدي إلى تدهور جودة القطع وقد يؤدي إلى مخاطر تتعلق بالسلامة - يجب أن يتطابق اختيار الطرف مع غاز الوقود.
كيف يؤثر طرف القطع على توصيل الحرارة
طرف القطع هو المكون الذي يترجم ضغط الغاز وتدفقه إلى لهب التسخين المسبق الفعال وقطع تيار الأكسجين. ويحدد تصميمه — عدد وحجم وزاوية فتحات التسخين المسبق، وقطر تجويف الأكسجين المركزي للقطع — كيفية توصيل درجة حرارة اللهب إلى قطعة العمل عمليًا، بغض النظر عما يستطيع الغاز نفسه فعله نظريًا.
إن الطرف الصغير جدًا بحيث لا يمكن تطبيقه يحد من تدفق الأكسجين ويطيل وقت التسخين المسبق بما يتجاوز ما تتطلبه درجة حرارة الغاز. يقوم الطرف الكبير جدًا بالنسبة للمواد الرقيقة بتوزيع الحرارة عبر منطقة أوسع من اللازم، مما يزيد من التشويه ويقلل من جودة القطع. تنتج الأطراف البالية أو التالفة - ذات الفتحات الكبيرة أو المشوهة بسبب التدوير الحراري المتكرر أو التنظيف غير المناسب - لهبًا غير منتظم لا يمكنه الحفاظ على درجة حرارة إشعال ثابتة عبر مسار القطع، مما يؤدي إلى حواف خشنة وبقع غير مقطوعة بغض النظر عن مدى حرارة حرق اللهب نظريًا.
مادة الطرف مهمة أيضًا: الأطراف المصنعة وفقًا لتفاوتات الفتحة الدقيقة تحافظ على خصائص تدفق متسقة طوال فترة خدمتها، في حين أن الأطراف ذات الجودة المنخفضة قد يكون لها اختلاف في الأبعاد ينتج عنه نتائج غير متناسقة من الاستخدام الأول. أطراف شعلة قطع الأسيتيلين مصممة لقطع وقود الأكسجين عالي الحرارة تم تصميمها باستخدام هندسة الفتحة ومواصفات المواد التي تتطلبها متطلبات الضغط ودرجة الحرارة للأوكسي أسيتيلين. بالنسبة لتجهيزات البروبان والوقود البديل، نصائح شعلة قطع البروبان لإعدادات الوقود البديلة ذات وحدة حرارية بريطانية عالية استخدم تصميمًا على شكل حاقن تحتاجه الغازات البديلة ذات الضغط المنخفض لتحقيق خلط مناسب للوقود والأكسجين عند الطرف.

إدارة درجة الحرارة للحصول على قطع آمنة ونظيفة
يعد تشغيل شعلة القطع في نطاق درجة الحرارة الصحيح مسألة تتعلق بالسلامة بقدر ما هي مسألة أداء. يمكن أن يؤدي ارتفاع درجة حرارة جسم الشعلة - من خلال نتائج عكسية مفرطة (عودة لهب لفترة وجيزة إلى رأسه) أو ارتجاع اللهب (احتراق اللهب مرة أخرى في الخرطوم أو المنظم) - إلى إتلاف المعدات وخلق مخاطر جسيمة.
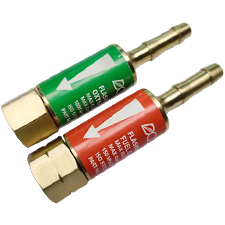
تنتج النتائج العكسية عادةً عن لمس الطرف لقطعة العمل، أو ضغط الغاز غير الصحيح، أو فتحة الطرف القذرة أو التالفة. ينطفئ اللهب بفرقعة حادة ويمكن إشعاله مرة أخرى. يعد الارتجاع أكثر خطورة: ينتقل اللهب مرة أخرى عبر الطرف إلى جسم الشعلة والخرطوم، مما ينتج عنه صوت هسهسة أو صرير ومن المحتمل أن يصل إلى مصدر الغاز. تعالج إعدادات الشعلة الحديثة هذا الخطر باستخدام مانعات الارتجاع - وهي أجهزة مثبتة بين الخرطوم وجسم الشعلة (أو المنظم) والتي تحتوي على صمام فحص وقطع حراري لإيقاف التدفق العكسي للغاز قبل أن يتمكن من الوصول إلى الأسطوانات. مانعات الفلاش باك لتشغيل شعلة القطع بشكل آمن هي مكون أمان مطلوب لأي نظام وقود أوكسي — وليست ملحقًا اختياريًا — ويجب فحصها بانتظام بحثًا عن أي تلف أو انسداد.
تتضمن إدارة درجة الحرارة أثناء القطع أيضًا الحفاظ على المسافة الصحيحة بين الشعلة والعمل. قريب جدًا ويلوث الرذاذ فتحة الطرف ويمكن أن يسبب نتائج عكسية؛ بعيدًا جدًا، يفقد لهب التسخين المسبق فعاليته، مما يؤدي إلى إطالة وقت التسخين المسبق وتقليل جودة القطع. تختلف مسافة المواجهة الصحيحة حسب حجم الطرف ونوع الغاز ويتم تحديدها في بيانات الشركة المصنعة للطرف لكل رقم طرف.
اختيار الإعداد المناسب لاحتياجات درجة الحرارة لديك
السؤال العملي ليس "أي الغاز يحترق أكثر سخونة؟" ولكن "ما هي مجموعة الغاز والطرف التي توفر الحرارة المناسبة لموادتي المحددة وتطبيقي بكفاءة وأمان؟" تعتمد الإجابة على سمك الفولاذ وجودة القطع المطلوبة وحجم الإنتاج وتوافر الغاز.
بالنسبة للفولاذ الرقيق إلى المتوسط (حتى بوصة واحدة تقريبًا) حيث تكون جودة القطع وسرعته من الأولويات، فإن أوكسي الأسيتيلين مع طرف الأسيتيلين المطابق هو الاختيار القياسي. بالنسبة إلى قطع الألواح السميكة، أو معالجة الخردة، أو العمليات ذات الحجم الكبير حيث تكون تكلفة الغاز عاملاً مهمًا، يوفر البروبيلين مع طرف الحاقن الصحيح أداءً قريبًا من الأسيتيلين بتكلفة تشغيل أقل بكثير. للاستخدام العرضي أو المواقع التي يكون فيها إمداد الأسيتيلين غير عملي، يوفر البروبان بديلاً موثوقًا بأداء مناسب لمعظم مهام القطع الهيكلية.
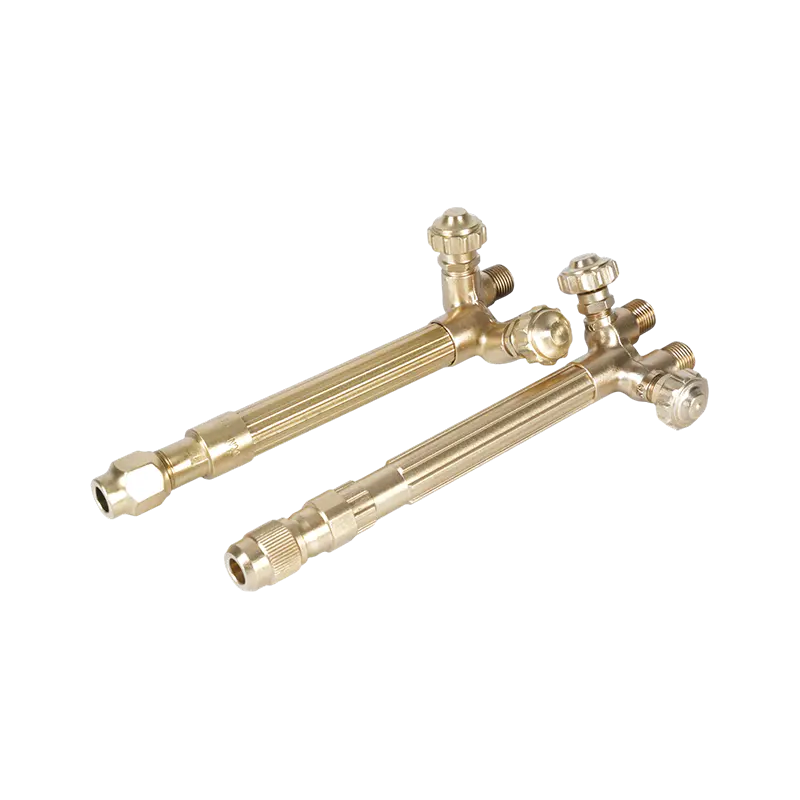
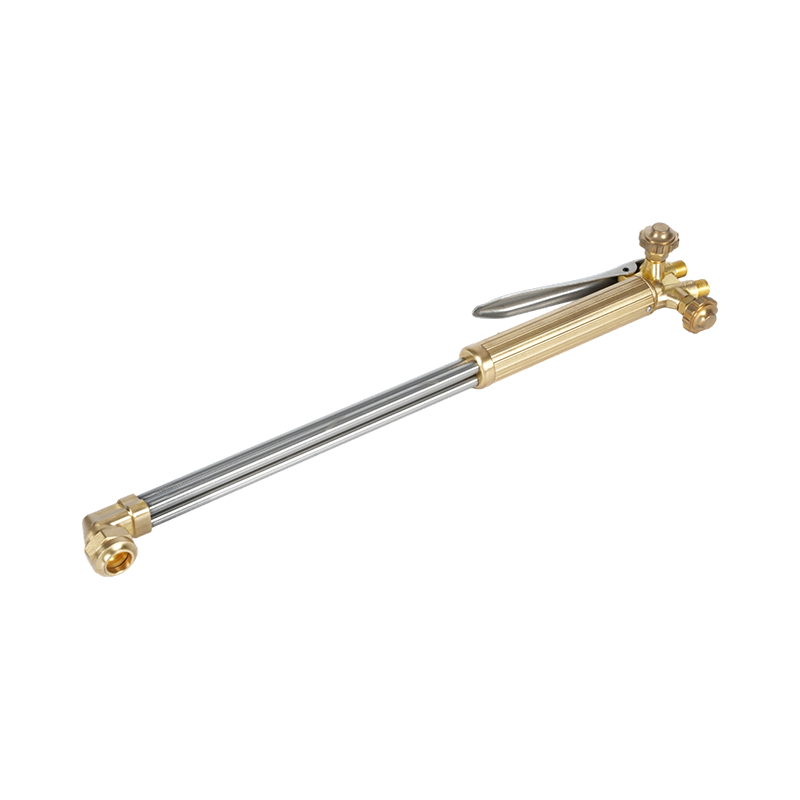
مهما تم اختيار مجموعة الغاز والطرف، يجب أن يكون مقبض الشعلة ومرفق القطع والمنظمين متوافقين مع هذا الغاز ومصنفين للضغوط المعنية. مجموعات شعلة قطع كاملة لإعدادات قطع وقود الأكسجين توفير المكونات المتطابقة - المقبض، والمرفقات، والأطراف، والخراطيم - التي تم تصميمها للعمل معًا عند الضغوط ومعدلات التدفق الصحيحة لنوع غاز معين. بالنسبة للمشغلين الذين لديهم بالفعل مقبض شعلة ويحتاجون إلى إضافة إمكانية القطع، ملحقات القطع المتوافقة مع أنظمة مقبض الشعلة الرئيسية السماح بإضافة وظيفة القطع دون استبدال الإعداد الكامل - بشرط أن يتم تصنيف المرفق لغاز الوقود المستخدم.