
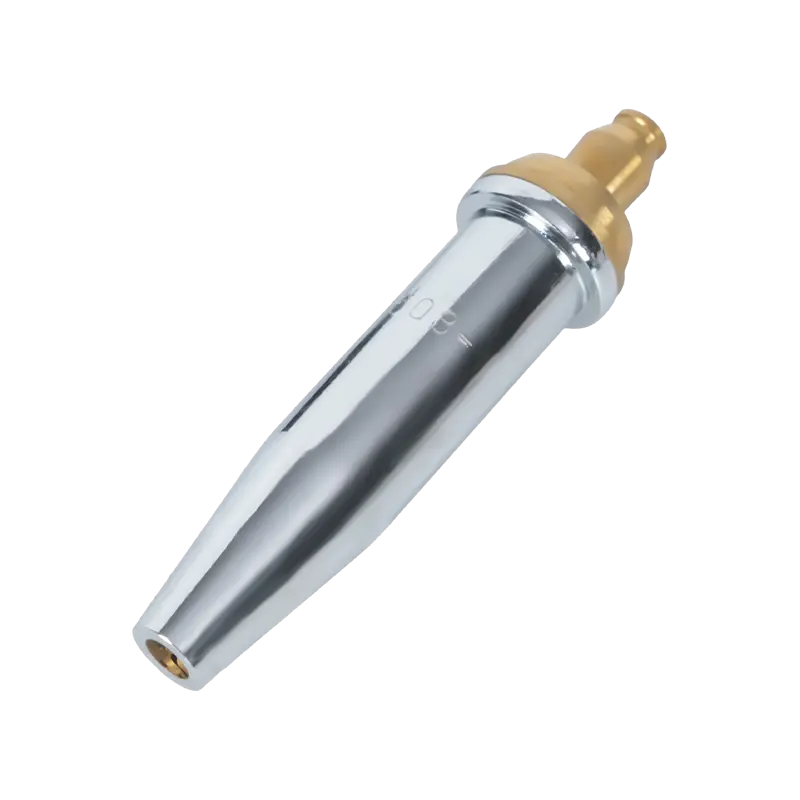
ما الذي تفعله فوهة اللحام - ولماذا هي مهمة
يبدأ كل لحام أو قطع بلهب أو قوس، لكن لا يمكن لأي منهما أن يعمل بشكل موثوق دون توجيه فوهة لما يحيط به. الفوهة هي النقطة الأخيرة التي يخرج من خلالها الغاز الواقي أو غاز الوقود أو الأكسجين من جسم الشعلة ويصل إلى منطقة العمل. وظيفتها تبدو بسيطة. من الناحية العملية، فإنه يحدد كل شيء بدءًا من مسامية اللحام وحتى الجودة المتطورة وحتى عدد المرات التي تتوقف فيها لتنظيف الرذاذ من على أجهزتك.
في عمليات اللحام القوسي المحمي بالغاز مثل MIG/GMAW، تخلق الفوهة غلافًا واقيًا من الغاز الواقي حول حوض اللحام، مما يمنع الأكسجين والنيتروجين في الغلاف الجوي من تلويث المعدن المنصهر. وبدون تغطية كافية للغاز، يتأكسد اللحام وتظهر المسامية وتنخفض الخواص الميكانيكية. في عملية القطع واللحام بالوقود الأكسجيني، تتحكم الفوهة في هندسة اللهب نفسه - حيث تحدد نسبة لهب التسخين المسبق إلى قطع تيار الأكسجين وانتشار الحرارة عبر قطعة العمل.
لا تؤدي الفوهة البالية أو المسدودة أو ذات الحجم غير الصحيح إلى تقليل الجودة فحسب، بل إنها تضاعف تكاليف المواد الاستهلاكية ووقت التوقف عن العمل. يؤدي تراكم التناثر إلى تقييد تدفق الغاز، مما يسبب اضطرابًا يقوض تغطية التدريع. يؤدي تجويف الفوهة الذي يكون صغيرًا جدًا بحيث لا يمكن استخدامه إلى رفع الضغط الخلفي، مما يؤدي إلى تعطيل اللهب أو القوس. إن فهم الفوهة يعني، في الممارسة العملية، فهم نصف ما يتحكم في استقرار العملية لديك.
أنواع الفوهات حسب عملية اللحام
الفوهات غير قابلة للتبديل عبر العمليات. إن نقطة البداية الصحيحة لاختيار أي فوهة هي تحديد عملية اللحام أو القطع المستخدمة - ولكل منها هندسة فوهة مختلفة، ومتطلبات المواد، والوظيفة.
فوهات MIG/GMAW عبارة عن مواد استهلاكية أسطوانية أو على شكل تعلق بالجزء الأمامي من مسدس MIG وتحيط بطرف الاتصال. وتتمثل وظيفتها الأساسية في توجيه غاز التدريع - عادةً مخاليط غنية بالأرجون أو ثاني أكسيد الكربون - فوق حوض اللحام. أنها تأتي في أنماط المرفقات سهلة الارتداء والملولبة. يتم تركيب الفوهات سهلة الارتداء وإزالتها بشكل أسرع، وهو أمر مهم في خطوط الإنتاج العالية؛ توفر الفوهات الملولبة ختمًا أكثر أمانًا للغاز، كما أنها أقل عرضة للارتخاء تحت الاهتزاز. يتوفر كلا الطرازين في الإنشاءات القياسية والثقيلة، ويتميز الأخير بجدران وعوازل أكثر سمكًا تم تصنيفها لتطبيقات تتراوح بين 400 و600 أمبير.
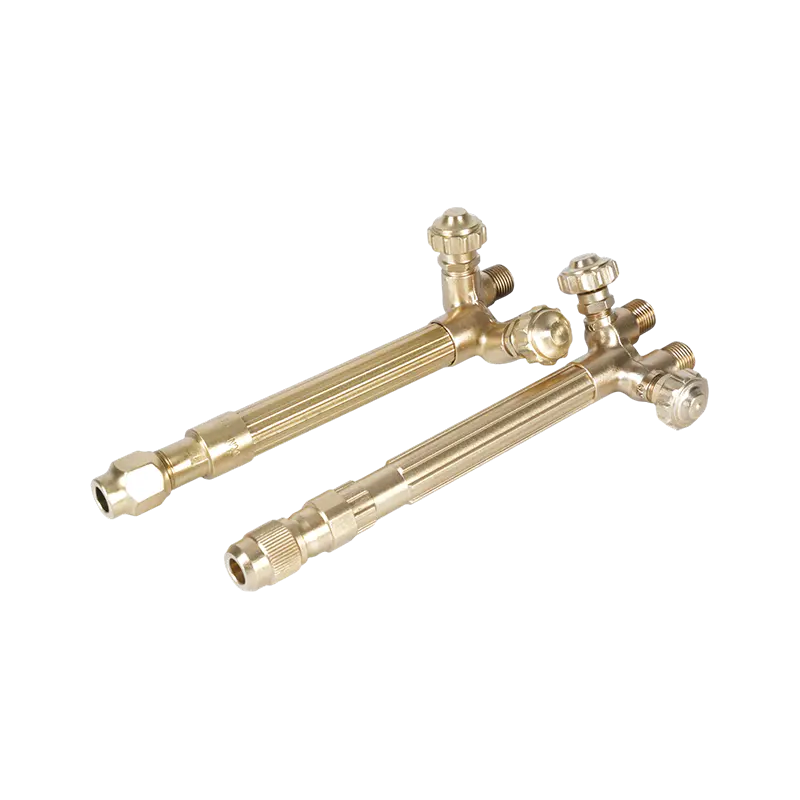
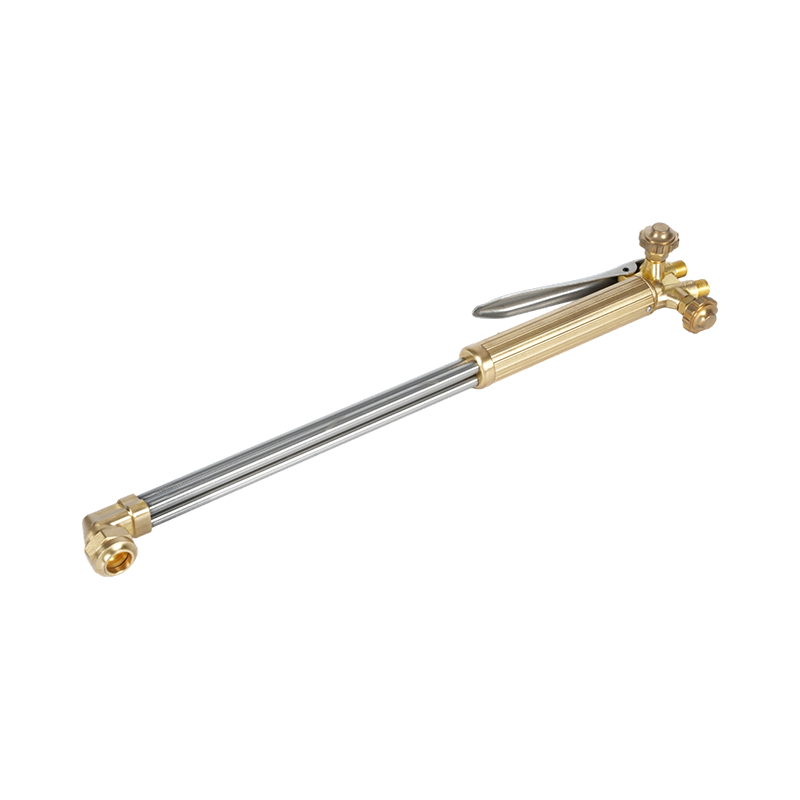
فوهات القطع واللحام بالوقود الأكسجيني — غالبًا ما تسمى أطراف القطع أو أطراف الشعلة — تعمل بشكل مختلف. فبدلاً من حماية حوض اللحام، يقومون بخلط وتوجيه غاز الوقود (الأسيتيلين أو البروبان) والأكسجين لإنتاج لهب دقيق عالي الحرارة. تحتوي أطراف القطع على فتحة أكسجين مركزية عالية الضغط محاطة بمنافذ لهب التسخين المسبق؛ يقوم لهب التسخين المسبق بجلب الفولاذ إلى درجة حرارة الاشتعال، ثم يقوم نفاث الأكسجين المقطوع بأكسدة وإخراج المادة المنصهرة. نصائح شعلة قطع الأسيتيلين لتطبيقات وقود الأكسجين توفر اللهب الأكثر سخونة لأي غاز وقود شائع (حوالي 3500 درجة مئوية)، مما يجعلها الخيار الأول لقطع الفولاذ السميك والتطبيقات التي تتطلب تسخينًا سريعًا. أطراف شعلة قطع البروبان مصممة لتوصيل اللهب بشكل ثابت تعمل عند درجة حرارة لهب منخفضة ولكنها توفر غلافًا حراريًا أوسع وأكثر توازنًا - وهي فعالة بشكل خاص في التسخين والثني وقطع المقاطع الرقيقة حيث قد يتسبب لهب الأسيتيلين المركز في تشويه موضعي. بالنسبة للتطبيقات التي تركز فقط على الحرارة بدلاً من القطع، أطراف تسخين لتوزيع اللهب بشكل متحكم تتميز بمنافذ تسخين مسبقة متعددة مرتبة لتوزيع الحرارة بالتساوي عبر مساحة سطحية أوسع، بدون قناة الأكسجين المركزية.
فوهات TIG / GTAW (وتسمى أيضًا أكواب الغاز أو أجسام الكوليت) يوجه غاز الأرجون الواقي حول قطب التنغستن. وهي مصنوعة عادةً من سيراميك الألومينا أو الزجاج أو تكوينات العدسات الغازية. على عكس فوهات MIG، لا تتلامس أكواب TIG مع العمل ويتم اختيارها بشكل أساسي بناءً على قطر التنغستن، والوصول إلى المفاصل، والحاجة إلى تدفق الغاز الصفحي مقابل تدفق الغاز المنتشر. تُفضل مجموعات عدسات الغاز — التي تستخدم ملحقًا شبكيًا لإنشاء عمود غاز أكثر صفحيًا — للعمل الدقيق واللحام خارج الموضع حيث يكون التدريع المتسق أمرًا بالغ الأهمية.

شرح أشكال الفوهات وأحجام التجويف
ضمن كل فئة من فئات العمليات، يكون لهندسة الفوهة تأثير مباشر على تغطية الغاز، وإمكانية الوصول إلى المفاصل، وإزالة التناثر. بالنسبة لحام MIG، هناك أربعة أشكال تغطي معظم التطبيقات:
- أسطواني (مستقيم): تجويف ذو قطر ثابت من القاعدة إلى الحافة. يوفر الحد الأقصى لحجم تدفق الغاز وهو الاختيار القياسي للحامات المسطحة أو الأفقية دون أي قيود على الوصول. تتراوح أحجام التجويف من ⅜" إلى ⅞" (حوالي 10-22 مم)، وكقاعدة عامة، يجب أن يزيد قطر التجويف مع التيار - تدعم التجاويف الأكبر معدلات تدفق الغاز الأعلى اللازمة لتغطية أحواض اللحام الأوسع والأكثر سخونة.
- شكل الزجاجة (عنق الزجاجة): يتدرج إلى قطر خارجي أصغر بالقرب من نهاية العمل. يعمل المظهر الجانبي المنخفض على تحسين الرؤية والوصول إلى المفاصل المحصورة. مناسب بشكل خاص للحام الآلي والروبوتي لأن الطرف الضيق يزيل التركيبات بسهولة أكبر ويمكن تنظيفه بكفاءة أكبر من خلال محطات توسيع الشعلة.
- التفتق القصير والطويل: تفتق تدريجي من القاعدة نحو الطرف. وصول جيد للمفاصل مع تغطية أفضل للغاز من شكل الزجاجة. يفضل استخدام التناقص التدريجي الطويل في لحام الأنابيب ووصلات الزوايا؛ تعمل التناقص التدريجي القصير على موازنة إمكانية الوصول مع كفاءة تدفق الغاز للتصنيع العام.
- مخروطي: مظهر جانبي أوسع ومتجه للخارج عند الطرف. يزيد من مساحة تغطية الغاز — وهو مفيد لأحواض اللحام الأوسع، ومدخلات الحرارة الأعلى، وعند لحام المعادن المطلية بالزنك التي تنتج تناثرًا كبيرًا ومتفجّرًا. كما أن الفم الأوسع يجعل التوسيع باستخدام محطة تنظيف الشعلة أكثر فعالية في الإعدادات الآلية.
بالنسبة لنصائح قطع وقود الأكسجين، تحدد هندسة التجويف شكل تيار الأكسجين المقطوع ونمط التسخين المسبق. تتوافق أرقام حجم الطرف مع سمك المادة التي يتم قطعها - تشير الأرقام الأكبر إلى فتحات أكسجين أكبر ومعدلات استهلاك غاز أعلى مناسبة للفولاذ السميك. وفقا ل مواصفات AWS لغازات حماية اللحام وتصنيفاتها يعد تكوين الغاز ومعدل التدفق من المعلمات القياسية - مما يعني أن هندسة تجويف الفوهة يجب أن تتطابق مع نوع الغاز والضغط المستخدم، ولا يتم تحديدهما بشكل منفصل.
دليل المواد: خيارات النحاس والنحاس والمطلي
تتحكم مادة الفوهة في أمرين: مقاومة التناثر والإدارة الحرارية. غالبًا ما تسير هاتان الخاصيتان في اتجاهين متعاكسين اعتمادًا على التطبيق، ولهذا السبب لا توجد مادة واحدة تهيمن على جميع حالات الاستخدام.
النحاس يوفر مقاومة أفضل للتناثر من النحاس العاري في التطبيقات ذات التيار المنخفض (100-300 أمبير). لا يلتصق الرذاذ بسهولة بالأسطح النحاسية، مما يعني فترات زمنية أطول بين عمليات التنظيف. ومع ذلك، فإن النحاس لديه نقطة تليين أقل من النحاس - عند التيارات العالية أو أوقات التقوس الممتدة، يمكن أن تتشوه الفوهة النحاسية تحت الحرارة المستمرة، مما يجعلها غير مناسبة للأعمال الشاقة. عند استخدامه كحشوة داخل جسم نحاسي، يساعد النحاس في الحفاظ على القطر الداخلي للفوهة بمرور الوقت، مما يطيل عمر الخدمة في تطبيقات الحرارة المعتدلة.
النحاس يوصل الحرارة بشكل أكثر فعالية من النحاس، مما يجعله الخيار الأفضل للعمل المستمر عالي الحرارة (أعلى من 300 أمبير) ودورات اللحام الأطول. تمتص الفوهات النحاسية الحرارة وتبددها بشكل أسرع، مما يقلل من خطر التشوه الحراري. تعتبر الفوهات النحاسية شديدة التحمل - ذات الجدران والعوازل الأكثر سمكًا - هي المعيار لتطبيقات 400-600 أمبير في التصنيع الهيكلي ولحام الألواح الثقيلة. بالنسبة لأطراف القطع بالوقود الأكسجيني، يعتبر النحاس أو سبائك النحاس عالية الجودة هي المادة القياسية على وجه التحديد بسبب قدرتها على تحمل درجات الحرارة القصوى للهب القطع دون تشويه أو تآكل هندسة الفتحة.
مطلي بالنيكل ومطلي بالكروم تجمع الفوهات بين قلب نحاسي وطبقة سطحية أكثر مقاومة للالتصاق بالرش من النحاس العاري أو النحاس الأصفر. يوفر الطلاء أيضًا بعض فوائد العزل الحراري. يتم تطبيقها الأساسي في اللحام الآلي والآلي، حيث تكون دورات اللحام الطويلة وغير المنقطعة روتينية ويؤثر تقليل وقت توقف التنظيف بشكل مباشر على الإنتاجية. يبرر عمر الخدمة الأطول تكلفتها الأولية المرتفعة في بيئات الإنتاج كبيرة الحجم.
سيراميك تمثل الفوهات فئة أحدث، تستخدم بشكل أساسي في لحام TIG وبعض تطبيقات MIG المتخصصة. ويعني سطحها غير الموصل أن الرذاذ لا يمكن أن ينتقل كهربائيًا من الفوهة إلى طرف الاتصال - وهو وضع الفشل الذي يسبب تدفق التيار عبر الفوهة والتدهور السريع. كما تتحمل أكواب TIG المصنوعة من السيراميك الاتصال المباشر مع قطع العمل الساخنة دون أن تذوب، مما يجعلها مفيدة للحام في الأخاديد الضيقة.

ثلاث خطوات لاختيار الفوهة المناسبة
يصبح التحديد واضحًا عندما يتبع تسلسلًا ثابتًا بدلاً من محاولة تقييم جميع المتغيرات في وقت واحد.
الخطوة 1 - تحديد العملية ومعلمات التشغيل الخاصة بها. حدد ما إذا كان التطبيق هو MIG/GMAW، أو قطع وقود الأكسجين، أو تسخين وقود الأكسجين، أو TIG. بالنسبة لعمليات القوس، حدد نطاق تيار التشغيل. بالنسبة لعمليات وقود الأكسجين، حدد غاز الوقود (الأسيتيلين مقابل البروبان) وسمك المادة التي يتم قطعها أو تسخينها. تعمل هذه المعلمات على تضييق المجال على الفور: يتطلب تطبيق MIG بقوة 150 أمبير فوهة نحاسية أو نحاسية قياسية؛ تتطلب دورة MIG الآلية بقدرة 500 أمبير فوهة نحاسية مطلية للخدمة الشاقة؛ يتطلب تطبيق قطع البروبان على لوحة مقاس 20 مم الحصول على طرف غاز البروبان بحجم مناسب لسمك المادة. إقران النصائح الخاصة بك مع الصحيح منظمات ضغط الغاز لاستكمال إعداد الشعلة الخاصة بك لا يقل أهمية - يمكن للفوهة أن تعمل فقط على النحو المصمم عندما يكون ضغط الغاز ضمن النطاق الموصى به لحجم الطرف هذا.
الخطوة 2 - تقييم إمكانية الوصول المشترك. هل يمكن للفوهة الأسطوانية المستقيمة أن تصل إلى المفصل دون أن تتلف قطعة العمل أو التثبيت؟ إذا كان الأمر كذلك، فاستخدمه - تعمل التجاويف الأكبر حجمًا على زيادة تغطية الغاز وتقليل تراكم التناثر. إذا كان المفصل في زاوية ضيقة، أو أخدود عميق، أو أنبوب داخلي ملحوم، فانتقل إلى عنق الزجاجة أو الشكل المستدق. استخدم أصغر قطر خارجي لا يزال يوفر تغطية غاز كافية لحجم حوض اللحام، وليس الأصغر الذي يناسب جسديًا. يؤدي تقليل حجم تجويف الفوهة إلى التضحية بجودة التدريع؛ إن زيادة حجم القطر الخارجي يخلق مشاكل في التخليص.
الخطوة 3 - مطابقة المواد مع الطلب الحراري. بالنسبة للعمل ذو الدورة القصيرة وذات التيار المنخفض، يوفر النحاس مقاومة جيدة للتناثر بتكلفة أقل. من أجل العمل المستمر ذو الحرارة العالية أو التيار العالي، انتقل إلى النحاس. بالنسبة للتطبيقات الآلية أو الآلية التي تعمل بدورات شبه مستمرة، تقلل الفوهات المطلية من تكرار الصيانة بما يكفي لتعويض فرق التكلفة. بالنسبة لتطبيقات وقود الأكسجين، استخدم دائمًا أطراف النحاس أو سبائك النحاس - يمكن أن تنكسر الأطراف النحاسية تحت الصدمة الحرارية الناتجة عن انفجار الأكسجين عالي الضغط، وهو ما يمثل خطرًا على السلامة بقدر ما يمثل خطرًا على الأداء.
الصيانة والتنظيف والاستبدال
الفوهة التي تم تنظيفها وصيانتها بشكل صحيح ستدوم أكثر من الفوهة الجديدة التي تم إهمالها بفارق كبير. وضع الفشل لجميع الفوهات تقريبًا هو نفسه: يتراكم الرذاذ على التجويف الداخلي، ويقيد تدفق الغاز، ويخلق اضطرابًا يقوض تغطية التدريع. تتدهور جودة اللحام قبل أن تفشل الفوهة بشكل واضح، مما يعني أن الضرر يحدث غالبًا قبل أن يتعرف عامل اللحام على المشكلة.
الإجراء الوقائي الأكثر فعالية هو مركب مضاد للتناثر - إما جل غمس أو رذاذ - يتم تطبيقه على تجويف الفوهة قبل بدء جلسة اللحام. تمنع خاصية مكافحة التناثر من الالتصاق بسطح الفوهة، مما يجعل من السهل إزاحة أي تراكم أثناء اللحام أو بعده. لا تعتمد على مانع التناثر كبديل للتنظيف الدوري؛ استخدمه كوسيلة مساعدة للصيانة لتمديد الفترة الفاصلة بين عمليات التنظيف.
عند الحاجة إلى التنظيف، استخدم كماشة مخرطة الفوهة أو محطة تنظيف الشعلة لإزالة التناثر ميكانيكيًا. لا تستخدم مفك براغي أو أي أداة مدببة أخرى يمكن أن تخدش سطح التجويف - فالسطح الداخلي الخشن يسرع من التصاق الرذاذ في المستقبل ويمكن أن يغير هندسة تدفق الغاز الداخلي. للحصول على أطراف قطع وقود الأكسجين، قم بتنظيف منافذ الفتحة باستخدام منظف طرفي بالحجم الصحيح؛ يعمل المنظف الكبير الحجم على توسيع الفتحة، مما يؤدي إلى تعطيل اللهب أو جودة القطع بشكل دائم ويعني أنه يجب استبدال الطرف.
استبدل فوهة MIG عندما يظهر التجويف تشوهًا واضحًا، أو عندما يكون العازل متصدعًا أو مفقودًا، أو عندما يكون هناك جسور متناثرة بين الفوهة وطرف التلامس بعد التنظيف. بالنسبة لأطراف قطع وقود الأكسجين، استبدلها عندما يتسبب توسيع الفتحة في ظهور لهب ناعم أو غير منتظم لا يمكن تصحيحه عن طريق التنظيف، أو عندما يتلف وجه الجلوس ولم يعد محكم الإغلاق بشكل صحيح على ملحق القطع. إن تشغيل فوهة أو طرف مهترئ لا يوفر المال - ففقدان الجودة وإعادة العمل وهدر الغاز الناتج عن ضعف التدريع أو اللهب المتدهور يكلف أكثر من المواد الاستهلاكية نفسها.