
الإجابة المختصرة – ولماذا لا تكون بسيطة
نعم، يمكن لحام الفولاذ المقاوم للصدأ بالفولاذ الطري. يكون المفصل قابلاً للتنفيذ، وسليمًا من الناحية الهيكلية عند تنفيذه بشكل صحيح، ويظهر في أعمال التصنيع الحقيقية عبر الصناعات - أنظمة العادم، ومعدات تجهيز الأغذية، والدعامات الهيكلية، والتجهيزات البحرية، والأعمال المعدنية المعمارية كلها تجمع بانتظام بين هاتين المادتين. الجواب القصير ليس موضع شك.
ما يجعل الإجابة معقدة هو كل ما يتبعها. يختلف الفولاذ المقاوم للصدأ والفولاذ الطري في معدل التمدد الحراري، والتوصيل الحراري، والتركيب الكيميائي، وسلوك التآكل. يقدم كل من هذه الاختلافات وضع فشل لا يواجهه اللحام القياسي لنفس المادة. قم بلحام المفصل بحشوة خاطئة وتصبح المنطقة المتضررة بالحرارة هشة. قم بإدارة الحرارة بشكل غير صحيح وتشوه الفولاذ المقاوم للصدأ بينما يسحب الفولاذ الطري في الاتجاه المعاكس. اترك المفصل مفتوحًا وسيهاجم التآكل الجلفاني الجانب الفولاذي المعتدل خلال أشهر من التعرض للخارج. يتطلب الحصول على الإجابة القصيرة الصحيحة فهم كل هذه المتغيرات قبل ضرب القوس.
التحدي المعدني: الحرارة والتوسع والتخفيف
تكمن الصعوبة الأساسية في أن الفولاذ المقاوم للصدأ والفولاذ الطري يستجيبان للحرارة بشكل مختلف بثلاث طرق مركبة.
أولا، التمدد الحراري . يتمدد الفولاذ الأوستنيتي المقاوم للصدأ (الدرجتان 304 و316 الأكثر شيوعًا في التصنيع) بنسبة 50% تقريبًا أكثر من الفولاذ الطري لكل درجة ارتفاع في درجة الحرارة. عندما تقوم بلحامهما معًا ويتم تسخين كلا الجانبين بشكل غير متساوٍ، فإن الجانب المقاوم للصدأ ينمو أكثر من الجانب الفولاذي الطري أثناء اللحام وينكمش أكثر أثناء التبريد. تخلق هذه الحركة التفاضلية إجهادًا متبقيًا عند المفصل - وهو الضغط الذي إذا لم تكن رواسب اللحام قابلة للسحب بدرجة كافية لامتصاصها، فإنها تؤدي إلى التشقق عندما تبرد المجموعة.
ثانيا، الموصلية الحرارية . يوصل الفولاذ الطري الحرارة بعيدًا عن منطقة اللحام أسرع بثلاث مرات تقريبًا من الفولاذ المقاوم للصدأ. وهذا يعني أن الحرارة تتركز على الجانب المقاوم للصدأ من المفصل، مما يجعلها أكثر سخونة لفترة أطول بينما يبرد الجانب الفولاذي الطري بسرعة. والنتيجة هي توزيع غير متساوٍ للحرارة، وتشويه غير متساوٍ، وميل الجانب المقاوم للصدأ إلى السخونة الزائدة إذا لم يكن عامل اللحام يدير مدخلات الحرارة بشكل فعال.
ثالثا، تخفيف بركة اللحام . عندما ينصهر المعدنان الأساسيان في حوض اللحام، تختلط كيمياءهما. إذا لم يتم اختيار كيمياء معدن الحشو لاستيعاب هذا التخفيف - امتصاص الكربون من الفولاذ الطري وموازنة محتوى النيكل والكروم من الفولاذ المقاوم للصدأ - يمكن أن يحتوي رواسب اللحام الناتجة على هياكل مارتنسيت أو طور سيجما هشة مما يضر بالقوة والليونة. ولهذا السبب فإن اختيار الحشو هو القرار الفني الأكثر أهمية في هذا النوع من المفاصل.
اختيار معدن الحشو: ER309L كخيار قياسي
يربط معدن الحشو بين مادتين أساسيتين غير متوافقتين كيميائيًا. يجب صياغته لإنتاج رواسب لحام متوافقة مع كلا جانبي المفصل بعد حدوث التخفيف - وليس فقط الجانب المقاوم للصدأ أو الجانب الفولاذي الطري بشكل مستقل.
ER309L هو الحشو المتوافق مع معايير الصناعة للمفاصل المصنوعة من الفولاذ الأوستنيتي المقاوم للصدأ إلى الفولاذ الخفيف. يحتوي الصف 309L على نسبة أعلى من الكروم (23-25%) والنيكل (12-14%) مقارنةً بالحشوات القياسية المقاومة للصدأ، وذلك خصيصًا لحساب التخفيف باستخدام الفولاذ الكربوني. عندما يمتزج الفولاذ الطري في حوض اللحام ويقلل محتوى السبائك، فإن كيمياء البداية المرتفعة لرواسب 309L تعوض، مما ينتج تركيبة لحام نهائية تظل أوستنيتيًا ومرنًا ومقاومًا للتآكل. يشير التصنيف "L" إلى محتوى منخفض من الكربون - وهو عامل مهم يقلل من خطر التحسس (ترسيب الكربيد عند حدود الحبوب) في المنطقة المتأثرة بالحرارة من الجانب المقاوم للصدأ. للحصول على إرشادات مفصلة حول اختيار معدن الحشو عبر درجات مختلفة من الفولاذ المقاوم للصدأ، فإن الدليل الفني لشركة Hobart Brothers حول لحام الفولاذ المقاوم للصدأ مع اختيار معدن الحشو الموصى به عن طريق التطبيق يقدم توصيات خاصة بالصف والتي تأخذ في الاعتبار متطلبات الأداء الميكانيكي ومتطلبات الأداء الخاصة بالتآكل.
ER312 هو الاختيار الثانوي للمفاصل التي تحتوي على تركيبة غير معروفة من الفولاذ الخفيف أو تحتوي على نسبة عالية من الكربون. يحتوي الصف 312 على محتوى فريت أعلى من 309L، مما يمنحه مقاومة أكبر للتشقق الساخن في سيناريوهات التخفيف العالي. إنه أكثر تكلفة وأقل تخزينًا من 309L، مما يجعله الاختيار الصحيح عندما تكون كيمياء المادة الأساسية غير مؤكدة بدلاً من الاختيار الروتيني الأول.
ما يجب ألا تستخدمه: حشو من الفولاذ الطري (سلك ER70S-6 أو ما يعادله). تنتج حشوة الفولاذ الطري الموجودة على وصلة من الفولاذ المقاوم للصدأ إلى الفولاذ الطري رواسب لحام تصدأ عند خط المفصل. الجانب المقاوم للصدأ جيد. اللحام نفسه يتآكل. الحشو القياسي غير القابل للصدأ (ER308L، نفس مادة الحشو للفولاذ المقاوم للصدأ 304 إلى الفولاذ المقاوم للصدأ 304) غير مناسب أيضًا - فهو يفتقر إلى محتوى السبائك المرتفع اللازم للبقاء على قيد الحياة أثناء التخفيف مع الفولاذ الكربوني ويمكن أن ينتج لحام مع مقاومة غير كافية للتآكل على الجانب المقاوم للصدأ.
عمليات اللحام: خيارات TIG وMIG وأوكسي أسيتيلين
يتم استخدام ثلاث عمليات بشكل شائع للوصلات المصنوعة من الفولاذ المقاوم للصدأ إلى الفولاذ الخفيف، ولكل منها ميزة مميزة.
تيغ (GTAW) هي العملية المفضلة للأعمال الدقيقة، والمواد ذات المقطع الرقيق (أقل من 3 مم)، والتطبيقات التي يكون فيها مظهر اللحام مهمًا - معدات خدمات الطعام، والألواح المعمارية، والمفاصل الهيكلية المرئية. يمنح TIG المشغل أكبر قدر من التحكم في مدخلات الحرارة، وحجم البركة، ومعدل إضافة الحشو. ينتج غاز التدريع بالأرجون (الأرجون بنسبة 100% للعمل المقاوم للصدأ) لحامًا نظيفًا مع الحد الأدنى من التناثر وبدون خبث. وتتمثل المقايضة في متطلبات السرعة والمهارة: تتطلب TIG التحكم المتزامن في التيار، وزاوية الشعلة، وسرعة السفر، وإضافة الحشو، مما يجعلها غير مناسبة لبيئات الإنتاج العالي والمشغلين الذين لم يطوروا الكفاءة في هذه العملية.
ميغ (GMAW) مع سلك ER309L هو خيار الإنتاج لأعمال التصنيع الهيكلية والثقيلة. MIG أسرع من TIG، وأسهل في التعلم، وقادر على التعامل مع أقسام المواد السميكة بكفاءة. عادةً ما يكون غاز التدريع لأعمال MIG المصنوعة من الفولاذ المقاوم للصدأ إلى الفولاذ الخفيف عبارة عن مزيج عالي الأرجون (98% Ar / 2% CO₂ أو مزيج من الأرجون والهيليوم وCO₂)؛ تعمل غازات التدريع القياسية المصنوعة من الفولاذ الخفيف والتي تحتوي على نسبة عالية من ثاني أكسيد الكربون على أكسدة الجانب المقاوم للصدأ وتقليل مقاومة التآكل في منطقة اللحام.
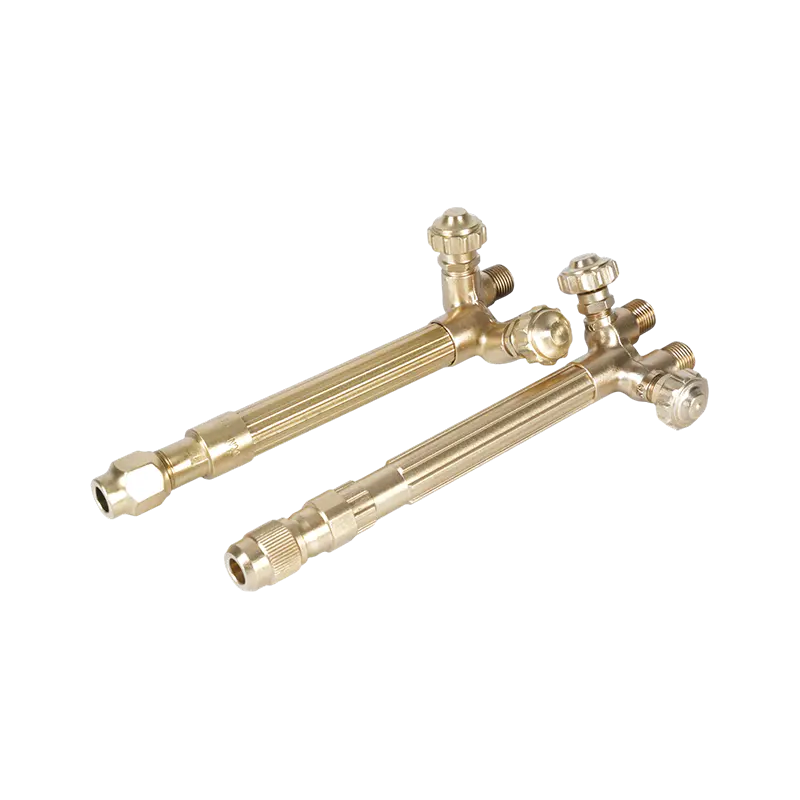
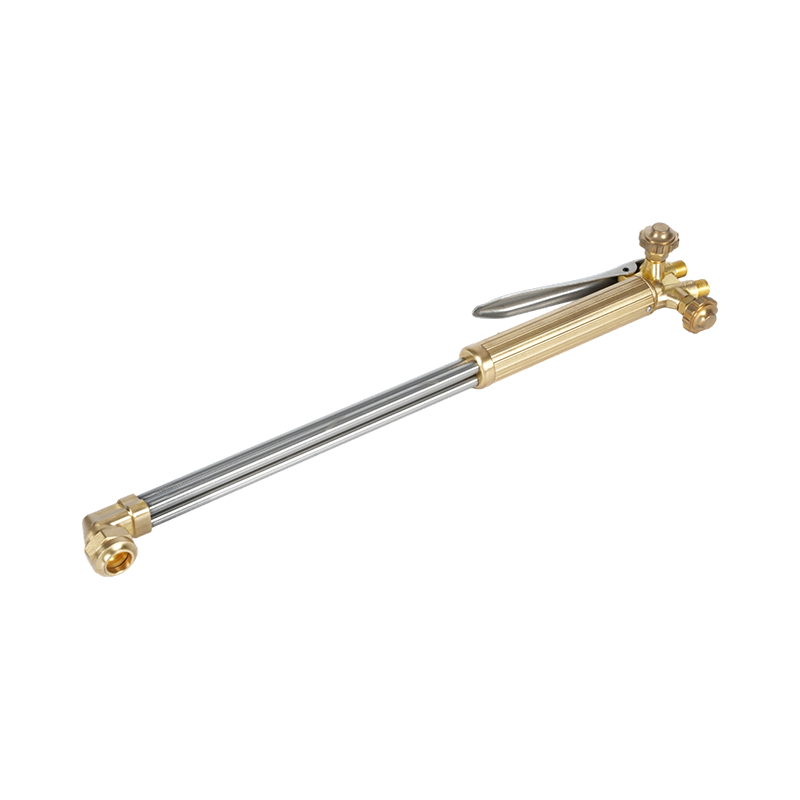
اللحام بالأكسجين الأسيتيلين وهو قابل للاستخدام في أعمال الصفائح الرقيقة والأجزاء الصغيرة حيث لا تتوفر معدات TIG. تتطلب العملية إدارة دقيقة للحرارة لأن اللهب المكشوف يسلم الحرارة بدقة أقل من القوس الكهربائي، مما يجعل من السهل زيادة درجة حرارة الجانب المقاوم للصدأ. اللهب المحايد - نسبة الأكسجين إلى الأسيتيلين تبلغ حوالي 1:1 - إلزامي؛ يهاجم اللهب المؤكسد طبقة أكسيد الكروم الموجودة على الفولاذ المقاوم للصدأ ويسبب المسامية. أ شعلة لحام وتسخين صغيرة بالأكسجين والأسيتيلين للعمل الدقيق يمنح المشغل التحكم الدقيق في اللهب اللازم للمفاصل المعدنية الرقيقة غير المتشابهة، في حين أن شعلة لحام وتسخين غاز محمولة للاستخدام في الموقع يوسع هذه القدرة لتشمل الإصلاح الميداني وتصنيع الموقع حيث لا تتوفر معدات القوس. بالنسبة لنصائح اللحام نفسها، أطراف شعلة لحام أوكسي أسيتيلين شديدة التحمل التعامل مع أعمال القسم الأثقل، في حين أطراف شعلة لحام أوكسي أسيتيلين خفيفة الوزن تناسب تطبيقات الصفائح المعدنية الرقيقة حيث يكون التحكم في الحرارة هو الأولوية.
| عملية | أفضل ل | حشو | مستوى المهارة | التحكم في الحرارة |
|---|---|---|---|---|
| تيغ (GTAW) | ورقة رقيقة، ودقة، ومفاصل مرئية | قضيب ER309L | متقدم | ممتاز |
| ميغ (GMAW) | التصنيع الهيكلي والثقيل والإنتاج | سلك ER309L | متوسط | جيد |
| أوكسي أسيتيلين | ورقة رقيقة، إصلاح ميداني، مواقع لا توجد بها كهرباء | قضيب 309 لتر | متوسط | معتدل |
التحكم في الحرارة وإدارة التشويه
تعد إدارة الحرارة في اللحام من الفولاذ المقاوم للصدأ إلى الفولاذ الخفيف أكثر تطلبًا من اللحام بنفس المادة لأن الجانبين يستجيبان للحرارة بمعدلات مختلفة. الهدف هو توفير حرارة كافية لتحقيق الاندماج دون السماح للجانب المقاوم للصدأ بالبقاء في درجة حرارة عالية لفترة كافية لحدوث التحسس أو التشوه المفرط.
العديد من التقنيات تعالج هذا الأمر بشكل مباشر. اللحام بالخطوة الخلفية - تشغيل شرائح اللحام القصيرة في الاتجاه المعاكس للحركة الإجمالية - يوزع الحرارة بشكل متساوٍ على طول المفصل مقارنة باللحام الأمامي المستمر، مما يقلل من تركيز الحرارة الذي يتسبب في تشوه الفولاذ المقاوم للصدأ. التدفئة المتقطعة ، ذات الصلة بشكل خاص بعمل الأكسجين والأسيتيلين، تعني تطبيق الحرارة، والتوقف مؤقتًا للسماح للجانب المقاوم للصدأ بالتخلص من بعض درجة حرارته، ثم الاستئناف. وهذا يمنع الفولاذ المقاوم للصدأ من تراكم الحرارة بما يتجاوز عتبة التشويه.
التثبيت والتثبيت ليسا اختياريين للمفاصل الأطول. نظرًا لأن الجانب المقاوم للصدأ يتمدد أكثر ويبرد ببطء أكثر، فإن المفصل غير المثبت سوف يسحب ويلتوي مع تقدم عملية اللحام. إن التثبيت على فترات منتظمة قبل تشغيل الخرز الكامل، وتأمين التجميع على لوحة تثبيت مسطحة أو ظهر قوي، يحافظ على محاذاة المفصل من خلال التدوير الحراري. استخدم فرشًا سلكية خاصة بالفولاذ المقاوم للصدأ على الجانب المقاوم للصدأ وفرشًا مخصصة من الفولاذ الطري على الجانب الآخر - يؤدي التلوث المتبادل لجزيئات الفولاذ الكربوني إلى السطح المقاوم للصدأ إلى إنشاء بقع صدأ تتطور إلى حفر تآكل بمرور الوقت.
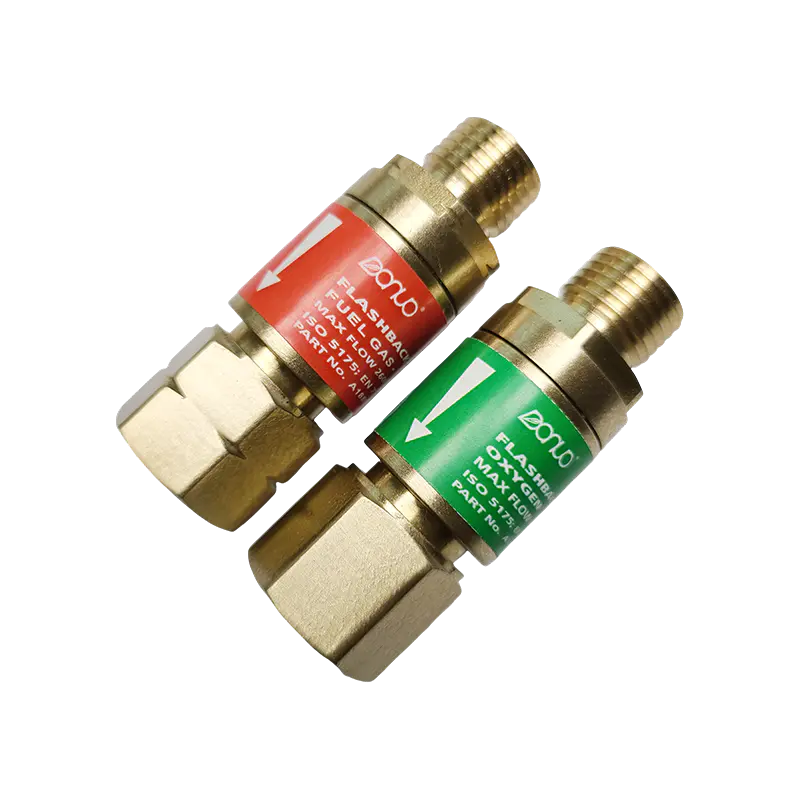
عند تشغيل ممرات لحام متعددة، اترك المفصل يبرد بين التمريرات. إن تكديس الممر الساخن على الممر الساخن على وصلة من الفولاذ المقاوم للصدأ إلى الفولاذ الخفيف يؤدي إلى تفاقم مدخلات الحرارة ويخاطر بتحفيز كل من التحسس على نمو الحبوب غير القابل للصدأ والمفرط في المنطقة المتأثرة بالحرارة من الفولاذ الطري. ال مانع ارتجاع الأسيتيلين لسلامة اللحام يجب تركيبها عند مدخل الشعلة في أي إعداد أوكسي أسيتيلين يستخدم لعمليات اللحام الممتدة، حيث يمكن أن تؤدي دورات التسخين المتكررة إلى تقلبات في الضغط تؤدي إلى أحداث ارتجاعية.
معالجة ما بعد اللحام: حماية المفصل على المدى الطويل
إن اللحام السليم من الناحية الهيكلية من الفولاذ المقاوم للصدأ إلى الفولاذ الخفيف لا يمثل سوى نصف المهمة. إذا تُركت الوصلة دون علاج، فسوف تفشل بسبب التآكل قبل وقت طويل من فشلها ميكانيكيًا، لأن المعدنين المتلامسين كهربائيًا مع الرطوبة الموجودة يخلقان خلية كلفانية تعمل على تسريع الصدأ على الجانب الفولاذي الطري.
التآكل الجلفاني يحدث ذلك لأن الفولاذ المقاوم للصدأ أكثر نبلاً من الناحية الكهروكيميائية من الفولاذ الطري. في وجود المنحل بالكهرباء (الرطوبة، والرطوبة، والمياه المالحة)، يعمل الفولاذ الطري بمثابة الأنود المضحي ويتآكل بشكل أسرع مما كان عليه في عزلة. كلما كانت البيئة أكثر عدوانية، كلما كانت هذه العملية أسرع. بالنسبة للتطبيقات الجافة في الأماكن المغلقة، تكون التأثيرات الجلفانية ضئيلة. بالنسبة للبيئات الخارجية أو البحرية أو ذات الرطوبة العالية، يحتاج المفصل إلى حماية نشطة.
على الجانب غير القابل للصدأ، التخميل - المعالجة بحمض النيتريك أو حمض الستريك وفقًا لمعيار ASTM A967 - تعمل على استعادة طبقة أكسيد الكروم التي تعطلت بسبب حرارة اللحام، مما يعيد السطح المقاوم للصدأ إلى مستوى مقاومة التآكل المصمم له. تعد هذه الخطوة ممارسة قياسية في مجال تقديم الخدمات الغذائية والصيدلانية والتصنيع البحري للفولاذ المقاوم للصدأ ولا ينبغي تخطيها في أي مكان يتعرض فيه السطح المقاوم للصدأ للعوامل المسببة للتآكل.
وعلى الجانب الفولاذي الطري، الختم والطلاء هي الدفاعات الأساسية. الطلاء أو الطلاء التمهيدي الإيبوكسي أو الطلاء التمهيدي الغني بالزنك المطبق على الجانب الفولاذي الطري يقاطع مسار الرطوبة الذي يؤدي إلى التآكل الجلفاني. بالنسبة للتطبيقات المغمورة أو البحرية، يوفر أنود الزنك المضحي المرتبط بجانب الفولاذ الطري حماية كهروكيميائية عن طريق التآكل بشكل تفضيلي بدلاً من الفولاذ. إن إغلاق مقدمة اللحام باستخدام مادة مانعة للتسرب مناسبة يمنع دخول الرطوبة إلى خط المفصل نفسه - وغالبًا ما تكون النقطة الأكثر ضعفًا حيث يمكن أن يبدأ تآكل الشق حتى عندما يتم طلاء الأسطح المحيطة.
يتم تنفيذه باستخدام معدن الحشو المناسب، وإدخال الحرارة المتحكم فيه، والمعالجة المناسبة بعد اللحام، وسوف تتناسب الوصلة المصنوعة من الفولاذ المقاوم للصدأ إلى الفولاذ الخفيف مع عمر خدمة الهيكل المحيط. إن تخطي أي واحدة من هذه الخطوات يؤدي إلى تقصير تلك الحياة بشكل ملموس - ولهذا السبب فإن الإجابة القصيرة ("نعم، يمكنك") تكون مفيدة فقط عندما تأتي مع العملية الكاملة وراءها.