
هناك شيئان يُطلق عليهما اسم "لحام الكابلات" في الصناعة، والخلط بينهما يضيع الوقت. الأول هو كابل اللحام نفسه، وهو الموصل الثقيل والمرن الذي يحمل التيار من آلة اللحام إلى القطب والعكس. والثاني هو عملية لحام أو لحام الكابلات معًا، وهي مهمة تظهر في البنية التحتية الكهربائية، وبناء السفن، والصيانة الصناعية الثقيلة. كلاهما مهم، وكلاهما له عواقب حقيقية عندما يتم التعامل معه بشكل غير صحيح.
يغطي هذا الدليل إنشاء كابلات اللحام واختيارها واستخدامها الآمن، إلى جانب مكان دخول معدات اللحام بالغاز إلى الصورة لربط نهايات الكابلات والموصلات.
ماذا يعني لحام الكابلات في الواقع؟
في معظم السياقات التقنية والتجارية، يشير "كابل اللحام" إلى موصلات الدائرة الثانوية المستخدمة في أنظمة اللحام بالقوس الكهربائي. هذه هي الخيوط المرنة التي تربط مصدر طاقة اللحام بحامل القطب الكهربائي من جهة والمشبك الأرضي لقطعة العمل من جهة أخرى. بدونها، لا يتدفق تيار، ولا يتشكل قوس، ولا يحدث لحام.
المعنى الثاني أكثر حرفية: عملية اللحام أو لحام أطراف أو أجسام الكابلات معًا - ربط الموصلات النحاسية، أو إنهاء العروات على أسلاك القياس الثقيلة، أو حزم الكابلات المعزولة بالربط الحراري. يظهر هذا بشكل متكرر في أعمال البنية التحتية للطاقة، وعمليات التعدين، والإنشاءات البحرية، وفي أي مكان تحتاج الموصلات ذات المقاييس الكبيرة إلى اتصال دائم منخفض المقاومة بدلاً من موصل ميكانيكي.
يشترك كلا التطبيقين في نفس التحدي الأساسي: التيار العالي، والحرارة العالية، والبيئات المادية الصعبة التي تعاقب المعدات التي تم اختيارها بشكل سيء أو سيئة الصيانة.
كيف يتم بناء كابلات اللحام
كابل اللحام ليس كبلًا كهربائيًا قياسيًا يتم ضغطه للخدمة. لقد تم تصميمه من الألف إلى الياء من أجل الثني المتكرر والتعرض للحرارة وتناثر اللحام والتعامل القاسي في مواقع العمل حيث لا يبقى أي شيء نظيفًا أو ثابتًا لفترة طويلة.
الموصل هو دائما النحاس الذين تقطعت بهم السبل. في حين أن سلك البناء القياسي قد يستخدم حفنة من الخيوط السميكة، فإن كابل اللحام يستخدم مئات من خيوط النحاس الرفيعة المجمعة معًا. وهذا ما يمنح الكابل مرونته المميزة - فهو ينحني دون أن يلتوي، ويلتف دون أن يتشقق، وينحل دون ذاكرة. فئتا الخيوط الأكثر شيوعًا هما الفئة K (خيوط 30 AWG، معيار الصناعة للحام اليدوي والطاقة المحمولة العامة) والفئة M (خيوط 34 AWG، الخيار الأكثر مرونة المستخدم في أذرع اللحام الآلية، والمنشآت ذات المساحة الضيقة، وأعمال خطوط الأنابيب).
سترة العزل هو بالحرارة، وليس بالحرارة. EPDM (إيثيلين بروبيلين ديين مونومر) والنيوبرين هي المواد السائدة. كلاهما يقاوم تناثر اللحام والتآكل والرطوبة والتعرض للأشعة فوق البنفسجية. يتعامل EPDM مع درجات الحرارة القصوى بشكل أفضل ويحافظ على المرونة في الظروف الباردة. يوفر النيوبرين مقاومة أقوى للزيوت والسوائل البترولية. لا يعمل أي منهما بشكل جيد عند الاتصال لفترة طويلة بالبنزين أو الهيدروكربونات المماثلة - وهو اعتبار مهم في مواقع العمل حيث تشترك معدات الوقود واللحام في نفس المساحة.
يتم تصنيف معظم كابلات اللحام عند 600 فولت، على الرغم من وجود كابلات ذات تصنيف 100 فولت أيضًا لتطبيقات محددة ذات جهد منخفض. تتراوح درجة حرارة التشغيل عادةً بين 90 درجة مئوية أو 105 درجة مئوية اعتمادًا على مركب العزل المستخدم.
اختيار كابل اللحام المناسب للمهمة
ثلاثة متغيرات تقود اختيار الكابل: السعة، إجمالي طول الدائرة، ونوع العزل. يؤدي الحصول على أي منها بشكل خاطئ إلى انخفاض الجهد، أو ارتفاع درجة الحرارة، أو تدهور الكابل المتسارع، أو الفشل التام تحت الحمل.
السعة هو أقصى تيار يمكن أن يحمله الكابل دون تجاوز ارتفاع درجة الحرارة المقدرة له. يتعامل كابل 2/0 أوغ مع ما يقرب من 200 أمبير بطول دائرة إجمالي يبلغ 50 قدمًا. يتعامل كابل 4/0 ايه دبليو جي مع ما يقرب من 300 أمبير بنفس الطول. هذه ليست حدودًا قصوى صارمة - دورة العمل مهمة. سوف يسخن الكابل المقدر بـ 200 أمبير عند دورة تشغيل 60% إذا تم تشغيله بشكل مستمر عند هذا التيار.
طول الكابل يضاعف المشكلة. تزداد المقاومة مع الطول، مما يعني زيادة انخفاض الجهد وانخفاض القدرة الفعالة عند القوس. تتمثل القاعدة العملية في زيادة مقياس الكابل بمقدار AWG واحد على الأقل لكل 50 قدمًا إضافية من إجمالي طول الدائرة خارج خط الأساس. تحتاج ماكينة اللحام بقدرة 300 أمبير وطول الكابل الإجمالي 100 قدم إلى 3/0 أوغ، وليس 2/0 AWG الذي يكفي عند 50 قدمًا. عندما تكون في شك، قم بزيادة الحجم - يعمل الكابل الأكبر بشكل أكثر برودة، ويدوم لفترة أطول، ويحافظ على جودة القوس.
نوع العزل يأتي إلى البيئة. يعد EPDM هو الاختيار الصحيح لمعظم عمليات اللحام، وخاصة العمل في الهواء الطلق أو تطبيقات المناخ البارد. يعد النيوبرين هو الخيار الأفضل حيث من المحتمل أن يكون اتصال الكابل بالزيوت أو سوائل القطع أو التشحيم. في البيئات التي تعمل فيها كل من معدات قطع الغاز وأنظمة اللحام بالقوس الكهربائي على مقربة - وهو إعداد شائع في محلات التصنيع وأحواض بناء السفن - اختر العزل الذي يمكنه التعامل مع التعرض للحرارة العرضية من أعمال الشعلة بالإضافة إلى تناثر اللحام.
| كابل AWG | تقريبا. السعة | تطبيق نموذجي |
|---|---|---|
| 2 أوغ | ما يصل إلى 150A | MIG للخدمة الخفيفة، اللحام القوسي للهواة |
| 1/0 أوغ | ما يصل إلى 200A | MIG/TIG للخدمة المتوسطة، تصنيع عام |
| 2/0 AWG | ما يصل إلى 250A | لحام عصا عالي التحمل، فولاذ هيكلي |
| 3/0 AWG | ما يصل إلى 300A | اللحام بالقوس الصناعي، وكابلات طويلة |
| 4/0 AWG | ما يصل إلى 400A | لحام عالي الإنتاج، وخطوط الأنابيب، وبناء السفن |
حيث تناسب معدات اللحام بالغاز
غالبًا ما تعمل معدات اللحام القوسي وغاز وقود الأكسجين جنبًا إلى جنب، وهناك مهام محددة حيث تأخذ معدات الغاز زمام المبادرة - خاصة في أعمال إنهاء الكابلات وأعمال اللحام بالنحاس.
يتطلب ربط العروات النحاسية بكابلات اللحام ذات المقياس الكبير حرارة مركزة ومتحكم بها لتدفق اللحام أو معدن حشو النحاس إلى برميل العروة وحزمة الجديلة دون حرق العزل الخلفي أو أكسدة النحاس. يتعامل تجعيد المقاومة مع هذا ميكانيكيًا، ولكن بالنسبة للمفاصل الدائمة عالية التوصيل - خاصة في التعدين والبحرية والصناعات الثقيلة - توفر الوصلة النحاسية المسخنة بالغاز مقاومة أقل وموثوقية أفضل على المدى الطويل من الاتصال المجعد في ظل التدوير الحراري المتكرر.
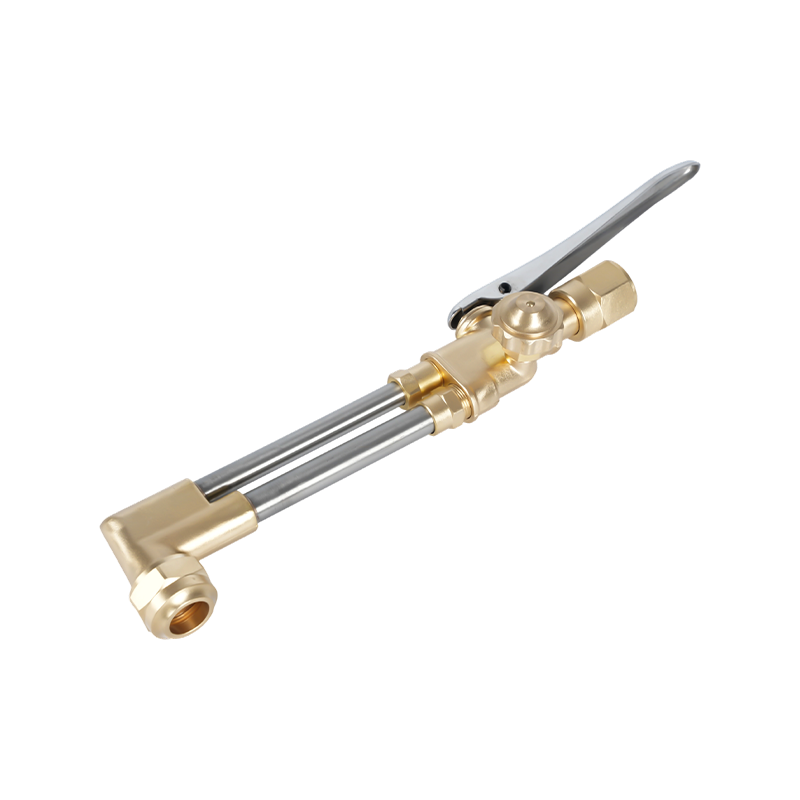
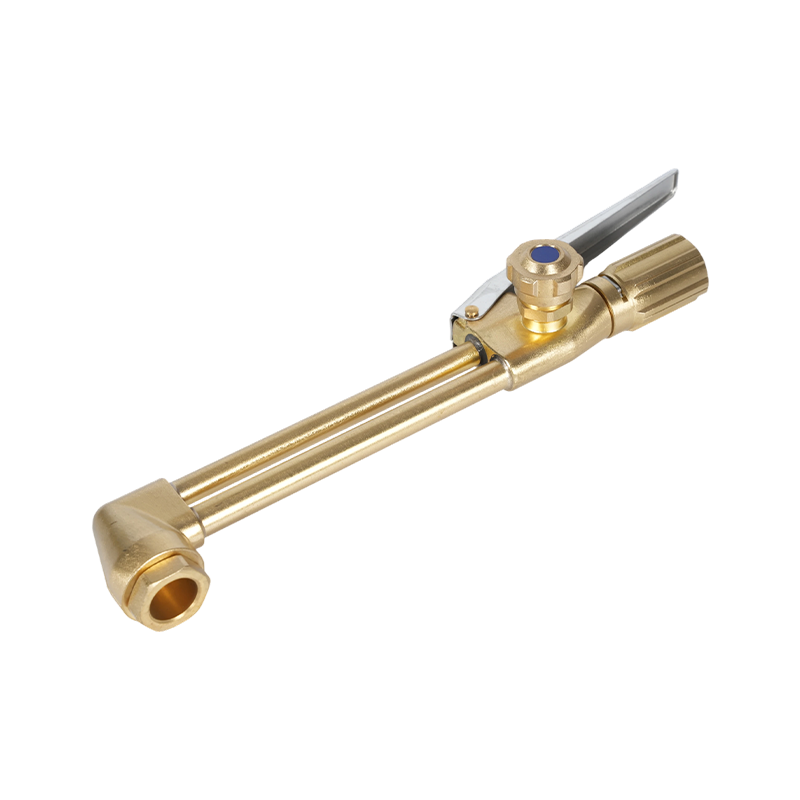
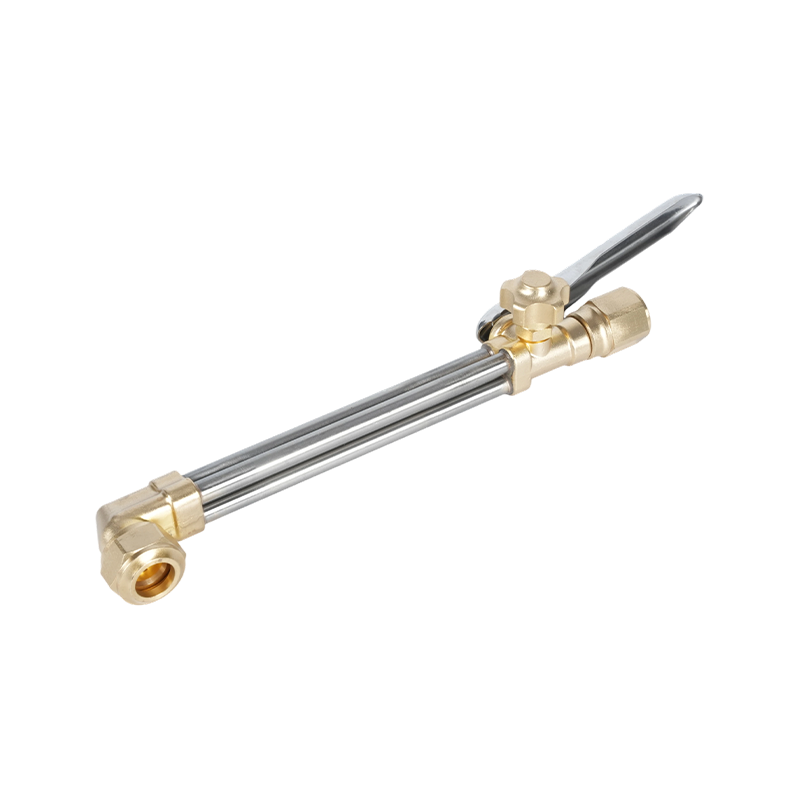
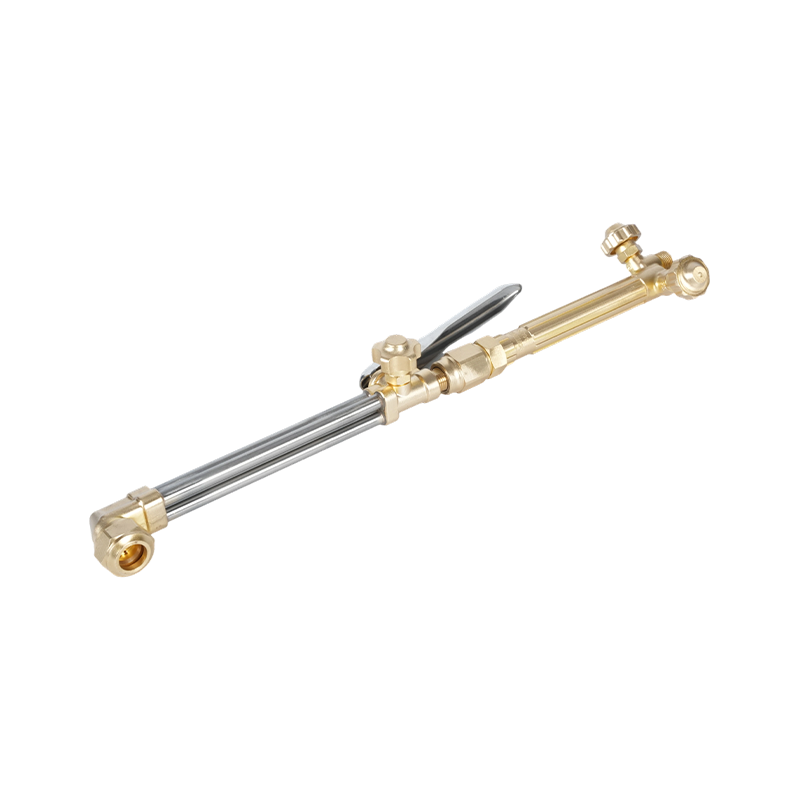
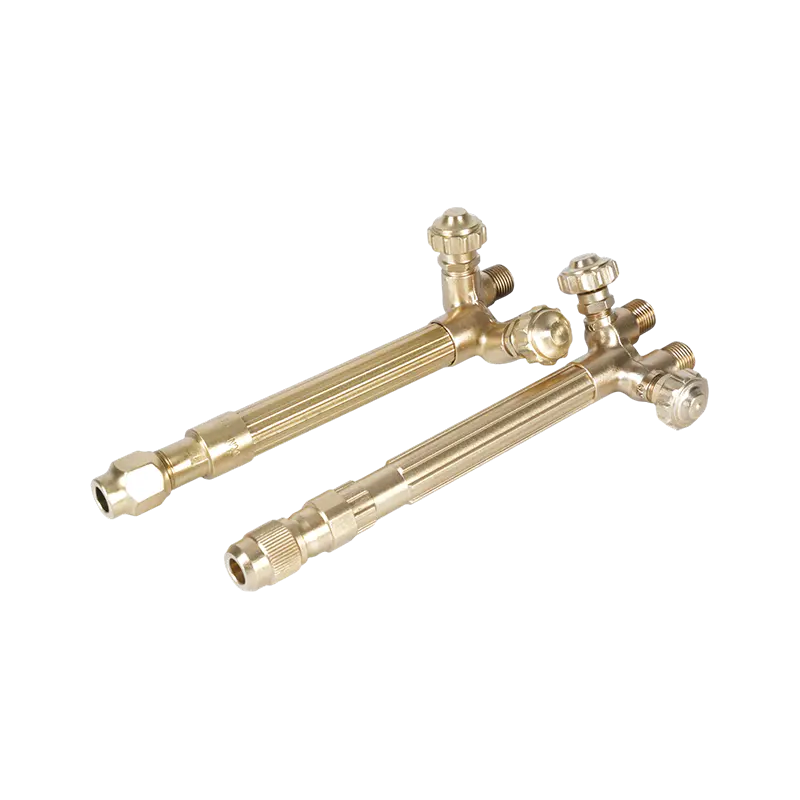
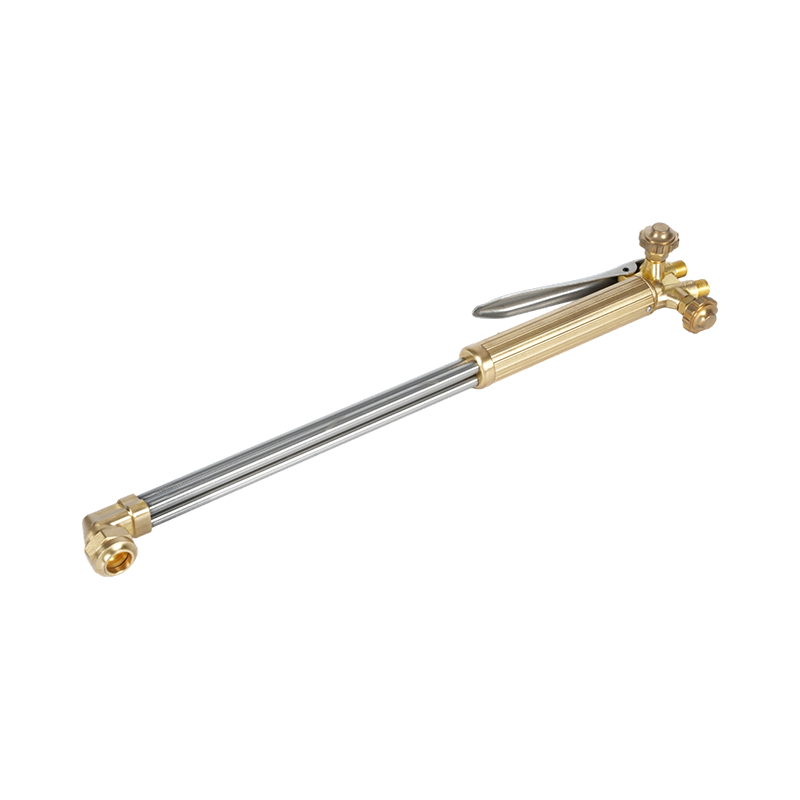
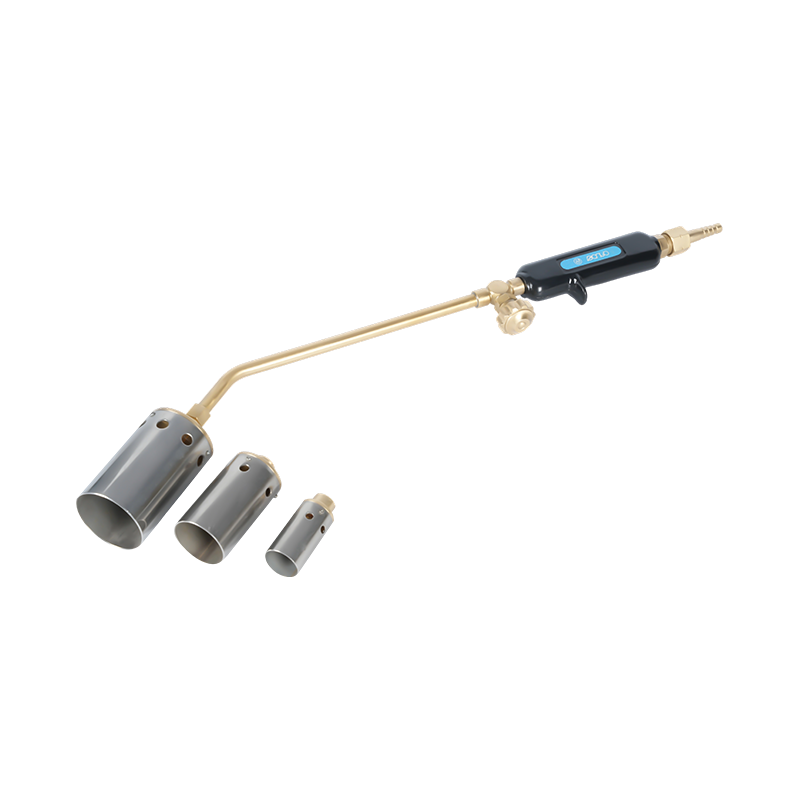
تم تصميم مشاعل التسخين بالأكسجين والأسيتيلين من أجل أعمال لحام الكابلات وربطها بشكل دقيق توفير مخرجات الحرارة الموضعية والقابلة للتعديل اللازمة لهذه العملية. إن القدرة على تحديد حجم اللهب وكثافة الحرارة تعني أن منطقة المفصل تصل إلى درجة حرارة اللحام دون ارتفاع درجة حرارة العزل المجاور - وهو توازن يصعب تحقيقه باستخدام لهب القطع أو اللحام الأكبر حجمًا. بالنسبة للعمل الميداني حيث تكون قابلية النقل مهمة، أ شعلة لحام وتسخين الغاز المحمولة للعمل الميداني يوفر نفس الدقة في شكل مضغوط يناسب المساحات الضيقة والمواقع النائية.
تُستخدم معدات تسخين الغاز أيضًا لتسخين مناطق نهايات الكابلات قبل التعليب، ولإزالة عروات الكابلات المتآكلة أو المضبوطة على المعدات القديمة، ولتليين وإعادة تشكيل سترات العزل الخارجية أثناء عمليات إصلاح الكابلات حيث يكون الاستبدال الكامل غير عملي.
سلامة لحام الكابلات: ما تتطلبه إدارة السلامة والصحة المهنية (OSHA).
تحمل كابلات اللحام تيارًا عاليًا في البيئات الصعبة، وتوجد المتطلبات التنظيمية لسبب ما. تحت معيار اللحام بالقوس الكهربائي الخاص بصناعة البناء والتشييد الخاص بإدارة السلامة والصحة المهنية (29 CFR 1926.351) يجب أن تكون جميع كابلات اللحام والقطع معزولة بالكامل ومرنة ومصنفة لأقصى تيار للعمل الجاري. ويحدد المعيار أيضًا أن الكابل يجب أن يكون خاليًا من الإصلاح أو التوصيل لمسافة لا تقل عن عشرة أقدام من طرف حامل القطب الكهربائي. عند ربط الكابلات، يجب أن تكون الموصلات معزولة وتصنيفها بنفس سعة الكابل نفسه على الأقل.
يجب إخراج الكابلات ذات العزل التالف أو الموصلات المكشوفة أو الوصلات التالفة من الخدمة. يذهب معيار الصناعة العام الخاص بإدارة السلامة والصحة المهنية إلى أبعد من ذلك - فهو يتطلب استبدال أسلاك اللحام التالفة بدلاً من إصلاحها في معظم الظروف. إن محاولة وضع شريط لاصق على قطع أو تآكل في المادة العازلة والاستمرار في استخدام الكابل يعد انتهاكًا للامتثال وخطرًا حقيقيًا للصعق الكهربائي.
تتضمن متطلبات السلامة الإضافية الخاصة ببيئات لحام الكابلات ما يلي:
- يجب على عمال اللحام عدم لف أو لف كابلات الأقطاب الكهربائية حول أي جزء من الجسم أثناء اللحام
- يجب أن تتمتع كابلات العودة الأرضية بقدرة حمل تيار مساوية أو أكبر من إجمالي مخرجات وحدات اللحام التي تخدمها
- يجب تأريض جميع إطارات آلات اللحام القوسي من خلال كابل الدائرة أو موصل تأريض منفصل
- يجب أن تظل الكابلات بعيدة عن مصادر الحرارة والحواف الحادة ونقاط الضغط التي قد تؤدي إلى تلف العزل
عندما تعمل معدات الغاز في نفس المساحة التي تعمل بها كابلات اللحام وأنظمة اللحام الكهربائي، يلزم توفر طبقة إضافية من الأمان. يجب توجيه خطوط وقود الأكسجين والوصلات الكهربائية بشكل منفصل لمنع تلف خراطيم الغاز بسبب تناثر القوس أو تدهور عزل الكابلات بسبب تسرب الغاز. مانعات الارتجاع التي تحمي خطوط الغاز في بيئات اللحام ذات التيار العالي هي معدات أساسية حيثما تشترك مشاعل الغاز وأنظمة القوس في مساحة العمل - فإن حدث ارتجاعي بالقرب من خط إمداد الغاز غير المحمي يعد أكثر خطورة بكثير من أي خطر منفصل. للحصول على نظرة عامة كاملة حول متطلبات السلامة بجانب الشعلة، قم بالدليل الخاص بذلك قطع احتياطات سلامة الشعلة التي يجب على كل مشغل اتباعها يغطي البروتوكول الكامل.
فحص وصيانة كابلات اللحام
كابلات اللحام تفشل تدريجياً، ثم فجأة. يمكن ملاحظة المرحلة التدريجية - تشقق العزل، وإجهاد جديلة النحاس، وفك الموصلات - تمامًا من خلال إجراء فحص منضبط قبل الاستخدام. تتضمن المرحلة المفاجئة عادةً حدوث ماس كهربائي أو وميض قوسي أو عطل في المعدات مما يؤدي إلى توقف الإنتاج ويمكن أن يؤدي إلى إصابة الأفراد.
قبل كل نوبة، قم بفحص الطول الكامل لكل من سلك القطب الكهربائي وسلك العمل بحثًا عن شقوق العزل أو القطع أو تلف التآكل. انتبه بشكل خاص إلى أطراف الكابلات القريبة من الموصلات والحوامل، حيث يتركز الضغط الميكانيكي. تحقق من جميع الوصلات للتأكد من إحكامها وتآكلها - فالوصلة السائبة أو الوصلة النحاسية ذات اللون الأخضر توفر مقاومة تولد الحرارة وتؤدي إلى تدهور جودة القوس.
العزل على كابلات EPDM والنيوبرين مرن ولكنه غير قابل للتدمير. تشمل مصادر الضرر الشائعة المعدات المتداول التي تعمل فوق الكابلات، والكابلات المغطاة بحواف هيكلية حادة، والاتصال المطول بشرارات الطحن أو قطع حرارة الشعلة. يؤدي توجيه الكابلات من خلال الأكمام الواقية في المناطق ذات حركة المرور العالية وإبقائها بعيدًا عن الأرض حيثما أمكن ذلك إلى إطالة عمر الخدمة بشكل كبير.
استبدل الكابلات في الموعد المحدد، وليس فقط عند الفشل. لقد تراكم على الكابل الذي كان في خدمة يومية كثيفة لمدة عامين أو أكثر إجهادًا كبيرًا في حبلا الموصل حتى لو كانت الغلاف الخارجي يبدو سليمًا. تكون مقاومة الكابل المتعب أعلى بشكل ملحوظ من كابل جديد من نفس الحجم، ويكون التدهور في أداء القوس حقيقيًا قبل ظهور أي ضرر واضح. إن الاحتفاظ بالوصلات الاحتياطية في الموقع يعني أن تبديل الكابل يستغرق دقائق بدلاً من إغلاق محطة لحام بأكملها.