
لماذا يتطلب الفولاذ المقاوم للصدأ نهجًا مختلفًا
يقاوم الفولاذ المقاوم للصدأ التآكل بسبب محتواه من الكروم - عادةً 10% أو أعلى - والذي يشكل طبقة أكسيد سلبية على السطح. نفس الطبقة هي ما يجعلها غير متسامحة في ورشة اللحام. الحرارة هي المشكلة الأساسية: فالفولاذ المقاوم للصدأ يوصل الحرارة بكفاءة تعادل ثلث كفاءة الفولاذ الطري، مما يعني أن الطاقة الصادرة من القوس تظل مركزة بالقرب من منطقة اللحام بدلاً من تشتيتها. والنتيجة هي تراكم سريع للحرارة، وزيادة خطر الاعوجاج، و- إذا تم دفع درجات الحرارة عالية جدًا - ظاهرة تسمى التحسس، حيث تترسب كربيدات الكروم عند حدود الحبوب ويفقد المعدن مقاومته للتآكل على وجه التحديد حيث تحتاج إليها بشدة.
التلوث هو المتغير الرئيسي الثاني. يمكن لفرشاة الأسلاك المصنوعة من الفولاذ الكربوني، أو قرص الطحن الذي سبق أن لامس الفولاذ الطري، أو الزيت من الأيدي العارية على المعدن الأساسي، إدخال مواد غريبة إلى منطقة اللحام، أو زرع المسامية أو الصدأ في نهاية المطاف. لحام الفولاذ المقاوم للصدأ هو عملية يتم فيها إعداد معظم جودة اللحام النهائية - فالتحكم في متغيرات الحرارة والتلوث قبل بدء القوس هو ما يفصل اللحامات النظيفة المقاومة للتآكل عن اللحامات التي تفشل في الخدمة.
والخبر السار هو أن هذه العملية قابلة للتعلم. تعمل جميع اللحامات TIG وMIG واللحام على الفولاذ المقاوم للصدأ، وكل منها مناسب لسمك المواد المختلفة وسياقات التطبيق. إن فهم العملية التي يجب استخدامها - ولماذا - هو القرار الأول الذي يجب اتخاذه بشكل صحيح.
اختيار عملية اللحام الصحيحة
ثلاث عمليات تهيمن على لحام الفولاذ المقاوم للصدأ في الممارسة العملية. لكل منها مكان جميل محدد.
لحام تيغ (GTAW) هو الاختيار الدقيق. ينتج قطب التنغستن غير القابل للاستهلاك القوس بينما يتم تغذية قضيب الحشو يدويًا، مما يمنح ماكينة اللحام تحكمًا مستقلاً كاملاً في مدخلات الحرارة ومعدل ترسيب الحشو. تعمل TIG على DCEN (قطب التيار المباشر السلبي) مع حماية من الأرجون بنسبة 100%، وتنتج TIG أنظف اللحامات على الفولاذ المقاوم للصدأ - خالية من التناثر تقريبًا، ومظهر خرزة ممتاز، ومنطقة متأثرة بالحرارة الدنيا عندما تكون التقنية جيدة. إنه المعيار للصفائح الرقيقة (أقل من 3 مم)، وأعمال الأنابيب، ومعدات المواد الغذائية، وأي تطبيق حيث سيكون اللحام النهائي مرئيًا. والمقايضة هي السرعة: TIG بطيء، والبراعة اليدوية المطلوبة تتطلب تدريبًا لتطويرها.
لحام ميغ (GMAW) يناسب الأقسام الأثقل وأحجام الإنتاج الأعلى. يتم تغذية السلك بشكل مستمر، مما يزيد من معدل الترسيب بشكل ملحوظ مقارنة بـ TIG. في حالة الفولاذ المقاوم للصدأ، تكون تقنية الدفع قياسية - حمل البندقية بزاوية 90 درجة تقريبًا بزاوية انتقال تتراوح بين 5 و15 درجة - مما يحافظ على تغطية أفضل للغاز فوق البركة. يعد اختيار غاز التدريع أكثر تعقيدًا من الفولاذ الكربوني: ثاني أكسيد الكربون النقي يضر بالفولاذ المقاوم للصدأ، وينتج الأرجون النقي قوسًا باردًا وبطيئًا. الغازات العاملة الأكثر شيوعًا هي مزيج ثلاثي من 90% هيليوم / 7.5% أرجون / 2.5% ثاني أكسيد الكربون لنقل الدائرة القصيرة، أو مزيج 98% أرجون / 2% أكسجين لنقل قوس الرش. يعد الخلط الخاطئ للغاز أحد الأسباب الأكثر شيوعًا لضعف نتائج MIG غير القابل للصدأ.
اللحام بالعصا (SMAW) هو الأكثر تسامحًا بين الثلاثة من حيث إعداد السطح، وهو صالح للعمل الميداني أو الأقسام الأكثر سمكًا حيث تكون معدات TIG أو MIG غير عملية. تحتوي الأقطاب الكهربائية (E308، أو E316، أو E309 للمفاصل المعدنية المتباينة) على تدفق يولد درعًا خاصًا بها، مما يلغي الحاجة إلى غاز خارجي. إن مدخلات الحرارة أعلى وأقل قابلية للتحكم من TIG، مما يجعل تزييف الأجزاء الرقيقة خطرًا حقيقيًا. بالنسبة للإصلاحات الهيكلية والتصنيع الثقيل، تعتبر العصا خيارًا عمليًا وفعالًا.
| عملية | أفضل نطاق سمك | التدريع الغاز | التحكم في الحرارة | مستوى المهارة |
|---|---|---|---|---|
| TIG (GTAW) | رفيع إلى متوسط (<3 مم مثالي) | 100% أرجون | ممتاز (دواسة القدم/النبض) | عالية |
| MIG (GMAW) | متوسطة إلى سميكة (3 مم) | مزيج ثلاثي أو مزيج Ar/O₂ | جيد (سرعة السلك / الجهد) | معتدل |
| عصا (سماو) | أقسام سميكة / إصلاح ميداني | لا شيء (محمي بالتدفق) | محدودة | معتدل |
إعداد السطح ومكافحة التلوث
يعد التحضير للحام المقاوم للصدأ أكثر صرامة من اللحام بالفولاذ الكربوني، وتستحق القواعد التعامل معها على أنها غير قابلة للتفاوض. الأول هو فصل الأدوات: احتفظ بمجموعة مخصصة من الفرش والمطاحن والمشابك المخصصة للفولاذ المقاوم للصدأ فقط. بمجرد أن تلامس الفرشاة السلكية أو القرص الكاشطة الفولاذ الكربوني، فإنها تحمل تلوث الحديد الذي سينتقل إلى الفولاذ المقاوم للصدأ عند ملامسته، مما يؤدي إلى تآكل الطبقة السلبية وتقويضها. قم بتسمية الأدوات وفرض الفصل بشكل متسق.
يجب أن يكون السطح نفسه نظيفًا من الزيوت والشحوم والطلاء وعلامات الحبر والأكسدة قبل اللحام. الأسيتون أو مزيل الشحوم المخصص المقاوم للصدأ على قطعة قماش نظيفة يعالج التلوث العضوي. بالنسبة للأكسدة أو قشور الطحن على الحواف المقطوعة، استخدم مادة كاشطة خالية من الحديد أو قرصًا مُصنفًا بأنه مقاوم للصدأ - لا قرص لم يمس الفولاذ الكربوني أبدًا. طريقة القطع مهمة أيضًا: يُفضل القطع بالبلازما والقطع بالليزر على القطع بالأوكسي أسيتيلين للفولاذ المقاوم للصدأ لأنها تتجنب التلوث بالكربون عند حافة القطع. إذا كان قطع الأكسجين والأسيتيلين أمرًا لا مفر منه، فيجب إعادة إرجاع الحافة قبل اللحام.
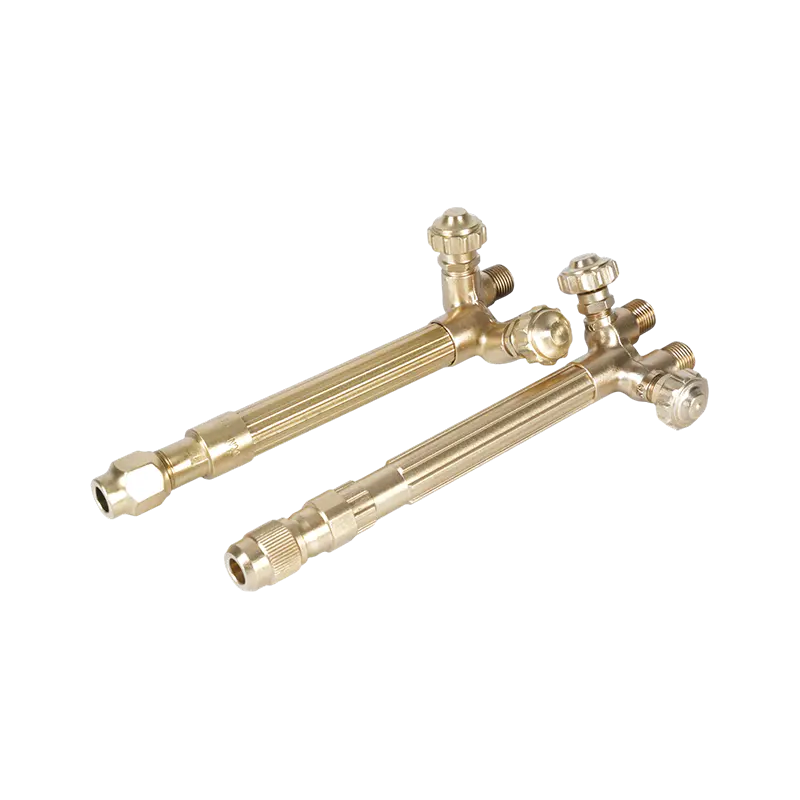
يجب أن يكون تركيب المفاصل مشدودًا. تزيد الفجوات الجذرية التي تتجاوز 1.5 مم من خطر الاحتراق واختراق الجذور غير المتسق، خاصة على المواد الرقيقة. تعمل اللحامات على فترات تبلغ 50 مم أو أقل على تثبيت المفصل في موضعه وتقليل التشوه أثناء تشغيل اللحام الرئيسي. أ ملحق القطع ونظام مقبض الشعلة مُصنف للتحكم الدقيق في الغاز هي الأداة المناسبة لأي قطع وقود أوكسي أو أعمال ما قبل التسخين التي تسبق اللحام المقاوم للصدأ، مما يضمن توصيل اللهب بشكل ثابت دون تلويث منطقة القطع.
التحكم في الحرارة: التحدي الفني الأساسي
تتلخص إدارة الحرارة في لحام الفولاذ المقاوم للصدأ في هدفين: تحقيق الاندماج الكامل دون ارتفاع درجة حرارة المعدن الأساسي، وتوزيع الحرارة بالتساوي لمنع التشوه. كلاهما يتطلب تقنية متعمدة بدلاً من الاعتماد على الآلة للتعويض.
درجة الحرارة البينية هي متغير التحكم الرئيسي في اللحامات متعددة التمريرات. الحد الأقصى لدرجة الحرارة البينية للفولاذ المقاوم للصدأ الأوستنيتي (الدرجات 304 و316 الأكثر شيوعًا) يتم الاحتفاظ به بشكل عام عند 150 درجة مئوية (300 درجة فهرنهايت). تجاوز هذا المخاطر هطول الأمطار كربيد والتوعية. في TIG، يؤدي إعداد النبض إلى تقليل متوسط مدخلات الحرارة دون التضحية بالاختراق - يحقق تيار الذروة الانصهار بينما يسمح تيار الخلفية للمعدن بالتبريد قليلاً بين النبضات. في MIG، تحقق تعديلات سرعة تغذية الأسلاك والجهد تأثيرًا مماثلاً؛ كما أن قطر السلك الأضيق يقلل أيضًا من التيار المطلوب لعمق اختراق معين.
بالنسبة لعمليات اللحام الأطول، فإن اللحام التخطي (الانتقال إلى قسم مختلف من الوصلة بشكل دوري بدلاً من اللحام المستمر في اتجاه واحد) يوزع الحرارة بشكل أكثر توازناً ويقلل التدرج الحراري الذي يسبب الالتواء. يعد اللحام الخلفي - اللحام بزيادات قصيرة في الاتجاه المعاكس لتقدم اللحام الشامل - أسلوبًا فعالًا آخر لإدارة تراكم الحرارة في الأقسام المحصورة. كما تمتص قضبان التبريد وألواح الدعم النحاسية والمشتتات الحرارية الموضوعة بالقرب من منطقة اللحام الطاقة الزائدة وتحافظ على درجات حرارة الممرات البينية في النطاق.
إن ضغط الغاز الدقيق في المنظم لا يقل أهمية عن تقنية اللحام نفسها. يؤدي عدم كفاية تدفق غاز التدريع إلى ترك حوض اللحام غير محمي، مما يسبب الأكسدة والمسامية. يؤدي التدفق المفرط إلى حدوث اضطراب يسحب الهواء الجوي إلى الدرع. معايرة منظم ضغط الغاز مطابق لعملية اللحام ومتطلبات معدل التدفق هو عنصر التحكم الأساسي للحفاظ على تغطية الغاز المتسقة في جميع أنحاء اللحام.
أساسيات المعدات: المشاعل والنصائح والسلامة
الشعلة والمواد الاستهلاكية الخاصة بها هي المكان الذي تتقاطع فيه التقنية والمعدات. بالنسبة لأعمال وقود الأكسجين المتاخمة لتصنيع الفولاذ المقاوم للصدأ - درجات الحديد أو المارتنسيت قبل التسخين، أو تخفيف إجهاد ما بعد اللحام، أو عمليات القطع على قطعة العمل قبل اللحام - تؤثر جودة الشعلة وصيانتها بشكل مباشر على النتيجة. صيانة جيدة شعلة تسخين مصممة للتحكم الدقيق في اللهب في تطبيقات الأعمال المعدنية يوفر مدخلات الحرارة المتسقة والمتحكم فيها التي يتطلبها الفولاذ المقاوم للصدأ، دون حدوث زيادات أو نتائج عكسية تلوث منطقة العمل أو تلحق الضرر بالمعدن الأساسي.
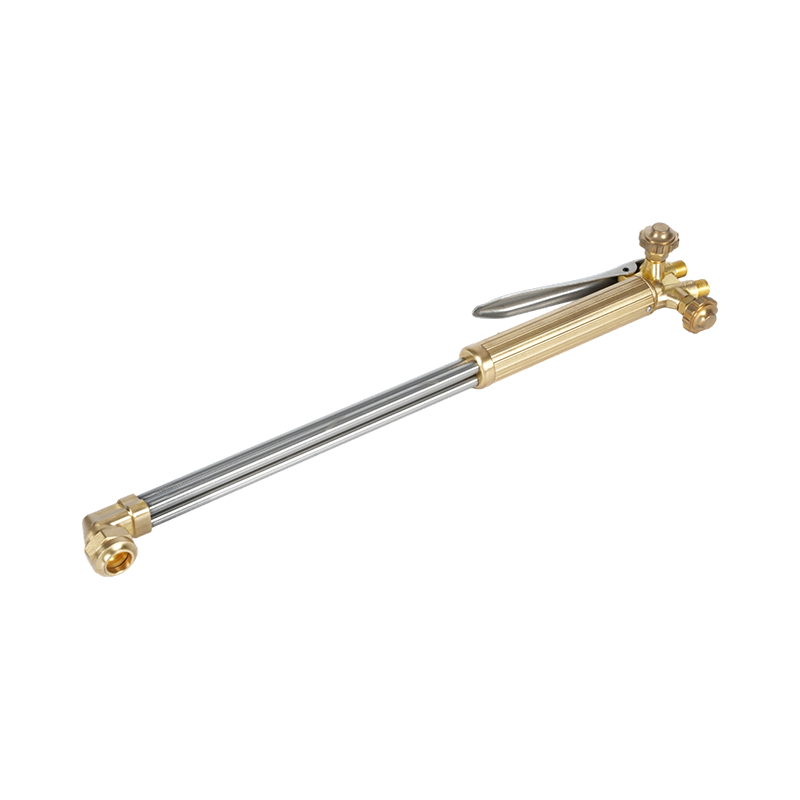
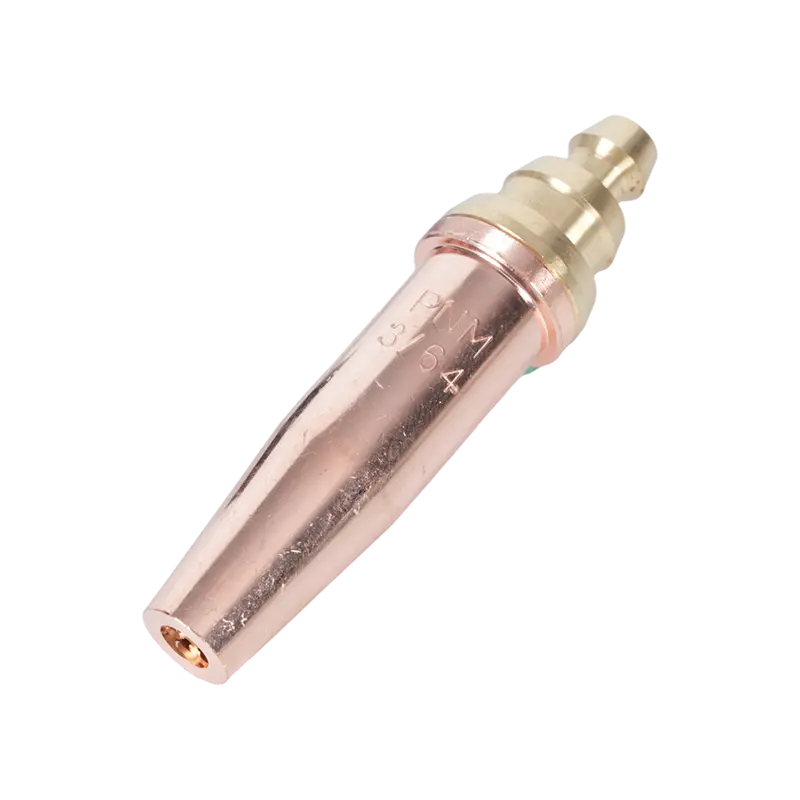
تحدد أطراف الشعلة خصائص اللهب. يؤثر حجم الطرف الصحيح لسمك المادة ونوع الغاز على كفاءة التسخين وجودة الحافة المقطوعة في حالة القطع. تم اختيار أطراف وفوهات شعلة القطع لمجموعة معينة من الغاز والمواد ضمان حافة نظيفة وخالية من الأكسدة والتي تتطلب الحد الأدنى من إعادة العمل قبل اللحام. يؤدي استخدام طرف صغير الحجم للمخزون السميك إلى قطع غير مكتمل؛ يقدم الطرف الكبير الحجم حرارة زائدة تشوه المادة المحيطة.
يعد الارتجاع - الحالة التي ينتشر فيها اللهب مرة أخرى إلى جسم الشعلة أو خرطومها - خطرًا كبيرًا على السلامة في أي إعداد لوقود أوكسي، وبيئات التصنيع غير القابل للصدأ ليست استثناءً. تم تثبيت مانعات الفلاش باك عند توصيلات الشعلة والمنظم قم بمقاطعة انتقال اللهب العكسي قبل أن يصل إلى الخرطوم أو مصدر الغاز. تعتبر هذه الأجهزة عنصر أمان إلزاميًا في بيئات اللحام الاحترافية، وليست ترقية اختيارية. تعزز الإرشادات التنظيمية الصادرة عن الهيئات، بما في ذلك جمعية اللحام الأمريكية، استخدامها كممارسة قياسية في أي نظام لشعلة وقود الأكسجين. للحصول على نظرة شاملة حول اختيار عملية اللحام وتوافق معادن الحشو لتطبيقات الفولاذ المقاوم للصدأ، يغطي دليل اللحام الكامل الخاص بـ NS ARC غاز التدريع واختيار الأسلاك وأفضل الممارسات فيما يتعلق بالفولاذ المقاوم للصدأ تعتبر نقطة مرجعية مفيدة للمحددين والمصنعين.