
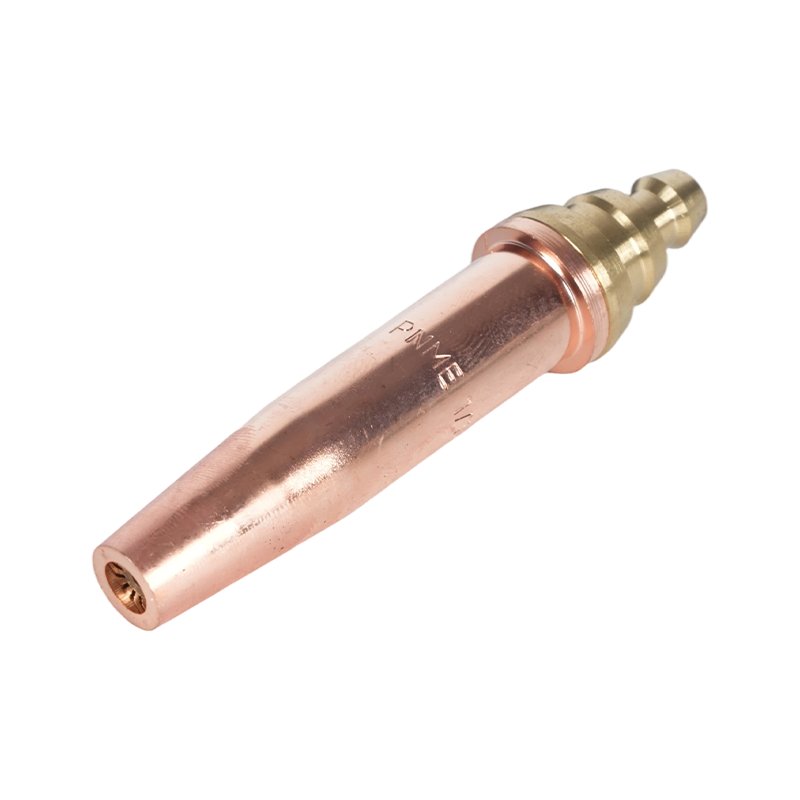
يعتبر طرف القطع هو العنصر الأكثر أهمية في أي نظام وقود أوكسي. تتحكم المنظمات في الضغط، وتقوم الخراطيم بتوصيل الغاز، ويوفر جسم الشعلة المقبض - لكن الطرف يحدد ما إذا كان القطع نظيفًا أم خشنًا، سريعًا أم بطيئًا، آمنًا أم عرضة لنتائج عكسية. يؤدي تحديد الطرف بشكل صحيح وتشغيله بشكل صحيح إلى فصل القطع الثابت والمنتج عن الغاز المهدر وإعادة العمل. يغطي هذا الدليل كل شيء بدءًا من مبادئ تصميم النصائح وحتى التقنيات الميدانية العملية وتشخيص العيوب.
ما الذي تفعله نصائح قطع الوقود بالأوكسي بالفعل؟
يحتوي طرف القطع بالوقود الأكسجيني على وظيفتين متميزتين تحدثان في وقت واحد. توفر الحلقة الخارجية من الثقوب الصغيرة - فتحات التسخين المسبق - خليطًا من غاز الوقود والأكسجين لإنتاج لهب التسخين المسبق. يقوم هذا اللهب بتسخين المعدن الأساسي إلى درجة حرارة الاشتعال: حوالي 1600-1800 درجة فهرنهايت (870-980 درجة مئوية) للفولاذ الطري. يخدم التجويف المركزي غرضًا مختلفًا تمامًا: فهو يوفر تدفقًا عالي الضغط من قطع الأكسجين النقي الذي يؤكسد الفولاذ المسخن كيميائيًا وينفخ أكسيد الحديد المنصهر الناتج (الخبث) خارج الشق.
وهذا التمييز مهم عمليا. لا ينقطع لهب التسخين المسبق، بل يعمل على تهيئة المعدن. يقوم تيار الأكسجين المقطوع بعملية القطع الفعلية من خلال تفاعل كيميائي، وليس الذوبان الحراري الغاشمة. أي عامل يؤدي إلى تدهور تيار الأكسجين المقطوع - الضغط المنخفض، التجويف الملوث، مسافة المواجهة غير الصحيحة - يؤثر بشكل مباشر على جودة القطع، بغض النظر عن مدى جودة مظهر لهب التسخين المسبق.
يتم تصنيع الأطراف من قطعة واحدة (النحاس الصلب) أو تصميمات من قطعتين (النحاس الداخلي مع النحاس الخارجي). تعتبر الأطراف المكونة من قطعتين أكثر شيوعًا في بيئات الإنتاج لأنه يمكن استبدال القطعة الداخلية بشكل مستقل عند تآكل فتحات التسخين المسبق، دون التخلص من الجسم الخارجي. تعتبر الأطراف المكونة من قطعة واحدة أبسط وغالبًا ما تكون مفضلة للقطع اليدوي حيث يكون تردد الاستبدال أقل.
اختيار النصيحة الصحيحة: الحجم ونوع التجويف وغاز الوقود
هناك ثلاثة متغيرات تتحكم في اختيار الطرف: سمك المادة، وتصميم تجويف الأكسجين، وغاز الوقود المستخدم. يعد الاختيار على أساس السُمك وحده — دون مراعاة نوع التجويف وتوافق الوقود — هو المصدر الأكثر شيوعًا لضعف جودة القطع في الحقل.
حجم الطرف وسمك المادة
يحدد حجم الطرف قطر تجويف الأكسجين المركزي وحجم فتحات التسخين المسبق. يتناسب حجم الطرف الصحيح دائمًا مع سمك المادة ، وليس لإعداد الضغط المفضل أو سرعة القطع. يؤدي استخدام طرف كبير الحجم على لوحة رفيعة إلى زيادة إدخال الحرارة، والتزييف، والشقوق الواسعة الممزقة. يؤدي استخدام طرف صغير الحجم على لوح سميك إلى حدوث أكسدة غير مكتملة، والتصاق ثقيل للخبث، وعدم القدرة على إكمال القطع في العمق.
| سمك المادة | حجم النصيحة النموذجي | ضغط الأكسجين (PSI) | سرعة القطع (IPM) |
|---|---|---|---|
| 1/8 بوصة (3 ملم) | 000 / 0 | 20-25 | 20-26 |
| 1/4 بوصة (6 ملم) | 0 / 1 | 25-35 | 16-22 |
| 1/2 بوصة (13 ملم) | 1 / 2 | 35-45 | 12-18 |
| 1 بوصة (25 ملم) | 2 / 3 | 40-55 | 10-14 |
| 2 بوصة (50 ملم) | 3 / 4 | 45-65 | 7-10 |
| 4 بوصة (100 ملم) | 4 / 5 | 55-80 | 4-7 |
تتحمل أسطواني مقابل تتحمل متباعدة
تأتي تجاويف الأكسجين المقطوعة في شكلين هندسيين داخليين، تم تحسين كل منهما لنطاق سمك مختلف. نصائح تتحمل أسطواني الحفاظ على قطر ثابت من خلال الطول الكامل للتجويف والعمل بشكل أفضل عند حوالي 40 رطل لكل بوصة مربعة. إنها الاختيار القياسي للقطع اليدوي والقطع الآلي للمواد التي يصل سمكها إلى 3/8 بوصة (10 مم). نصائح تتحمل متباينة يتوهج للخارج باتجاه المخرج، مما يسمح لتيار الأكسجين المقطوع بالتوسع إلى سرعة تفوق سرعة الصوت. إنها تعمل عند ضغوط أعلى - عادةً من 75 إلى 100 رطل لكل بوصة مربعة - وتوفر سرعات قطع أسرع مع استهلاك أقل للأكسجين لكل قدم من القطع على اللوحة التي يزيد سمكها عن 3/8 بوصة. بالنسبة لمعظم ماكينات CNC التي تعمل بوقود الأكسجين والتي تقطع الألواح الثقيلة، فإن أطراف التجويف المتباينة هي الاختيار الصحيح. للحصول على مقارنة تفصيلية لكيفية تفاعل اختيار غاز الوقود مع تصميم تجويف الطرف ودرجة حرارة اللهب، راجع موقعنا قطع درجات حرارة الشعلة ومقارنة غاز الوقود .
توافق غاز الوقود
أطراف القطع غير قابلة للتبديل عبر غازات الوقود. تحتوي أطراف الأسيتيلين على نمط وحجم فتحة التسخين المسبق المحددة التي تناسب حرارة المخروط الداخلي المركز للأسيتيلين ونسبة الأكسجين إلى الوقود المتكافئة التي تبلغ حوالي 1:1. تحتوي أطراف البروبان والبروبيلين على فتحات تسخين أكبر وأكبر للتعويض عن درجات حرارة المخروط الداخلي المنخفضة لهذه الغازات وارتفاع الطلب على الأكسجين - يتطلب البروبان ما يقرب من 4.5 جزء من الأكسجين لكل جزء من الوقود. يؤدي استخدام طرف الأسيتيلين مع البروبان إلى تجويع لهب التسخين المسبق وينتج تسخينًا غير كامل؛ يؤدي استخدام طرف البروبان مع الأسيتيلين إلى إنشاء لهب تسخين كبير للغاية وغير قابل للتحكم. تأكد دائمًا من أن الطرف تم تصنيفه وفقًا لغاز الوقود المحدد المستخدم.
الإعداد لقطع نظيف
حتى الطرف ذو الحجم الصحيح ينتج عنه نتائج سيئة إذا لم يتم ضبط الضغط واللهب والمواجهة بشكل صحيح قبل بدء القطع.
اضبط الضغط على الطرف، وليس على المنظم. يعمل الخرطوم الطويل وأقطار الخرطوم الضيقة على إنشاء انخفاض ضغط قابل للقياس بين مخرج المنظم والشعلة. بالنسبة للجري الذي يتجاوز 25 قدمًا، قم بتوصيل مقاييس الاختبار عند مدخل الشعلة لقياس ضغط التسليم الفعلي، ثم اضبط المنظم لأعلى حتى تقرأ المقاييس الموجودة على جانب الشعلة القيم المحددة في مخطط النصائح. يعد القطع من ضغط المنظم وحده على المدى الطويل سببًا شائعًا للتخفيضات البطيئة والخبث الثقيل. للحصول على تفصيل كامل لاختيار الغاز وإدارة الضغط الآمن، راجع موقعنا دليل سلامة الوقود الأكسجين واختيار الغاز .
اطلب لهبًا محايدًا قبل القطع. قم بإشعال الشعلة بالوقود فقط، ثم قم بإدخال الأكسجين المسخن مسبقًا حتى يصبح المخروط الداخلي حادًا إلى نقطة زرقاء لامعة محددة جيدًا ومحاطة بغلاف خارجي شفاف. هذا هو اللهب المحايد، وهو نقطة البداية الصحيحة لجميع عمليات قطع الفولاذ تقريبًا. يعمل اللهب المؤكسد (مخروط أقصر وأكثر مدببة مع مسحة أرجوانية) على أكسدة السطح المعدني قبل الأوان وينتج منطقة متأثرة بالحرارة تقاوم القطع النظيف. يقوم اللهب الكربنة (مخروط ناعم ذو ريش مع غلاف برتقالي ثانوي) بترسيب الكربون على السطح المعدني ويقلل أيضًا من جودة القطع.
الحفاظ على مسافة المواجهة ثابتة. بالنسبة لمعظم أطراف القطع اليدوية، تكون المسافة الصحيحة بين 1/8 إلى 1/4 بوصة (3-6 مم) بين وجه الطرف وسطح قطعة العمل. إذا كان قريبًا جدًا، يسخن الطرف أكثر من اللازم، وتسد فتحات التسخين المسبق بالرش، ويزداد خطر حدوث نتائج عكسية. بعيدًا جدًا، يفقد تيار الأكسجين المقطوع تماسكه قبل أن يصل إلى المعدن، مما ينتج عنه شق عريض ومستدير وخبث ثقيل.
تأكد من وصول المعدن إلى درجة حرارة الاشتعال قبل فتح قطع الأكسجين. المؤشر البصري الصحيح هو توهج أحمر كرزي ساطع إلى أبيض برتقالي عند نقطة الثقب. اختبار ميداني مفيد: اضغط قليلاً على ذراع قطع الأكسجين - إذا بدأ المعدن على الفور في الشرارة والأكسدة، فهو جاهز. إذا كان يبرد ويصبح داكنًا، فاستمر في التسخين المسبق.
8 نصائح عملية لتخفيضات أفضل
تتناول التقنيات التالية المصادر الأكثر شيوعًا للنتائج غير المتناسقة في كل من عمليات قطع الوقود بالأكسجين اليدوية والآلية.
- استخدم مخطط النصائح لعلامتك التجارية المحددة. تختلف معدلات التدفق وأبعاد الفتحة بين الشركات المصنعة حتى بالنسبة لنفس حجم الطرف الاسمي. لا ينبغي أبدًا تطبيق مخطط النصائح من إحدى العلامات التجارية على نصائح علامة تجارية أخرى.
- استعدوا لقطع اليد الخاصة بكم. بالنسبة للقطع اليدوي، قم بدعم يد الشعلة مع وضع اليد الحرة على قطعة العمل أو على سطح مرجعي ثابت. يؤدي تمايل الشعلة حتى 1/16 بوصة إلى إنتاج تموج واضح في حافة القطع.
- اخترق بإمالة، ثم انتقل بشكل عمودي. عند ثقب منتصف اللوحة بدلاً من البدء من الحافة، قم بإمالة الشعلة بمقدار 15-20 درجة بعيدًا عن اتجاه الحركة أثناء فتح قطع الأكسجين. يؤدي هذا إلى توجيه طرد الخبث الأولي بعيدًا عن وجه الطرف. بمجرد اكتمال الثقب، أعد الشعلة إلى الوضع العمودي وابدأ القطع.
- لف عند الحواف، ثم لف عند النهاية. عند البدء من حافة اللوحة السميكة، قم بلف الشعلة من وضع الزاوية إلى الوضع العمودي عند دخولك إلى القطع. في نهاية القطع، قم بلف الشعلة للخارج لضمان قطع الجزء السفلي من الشق بشكل نظيف - بدون ذلك، غالبًا ما تظل البوصة الأخيرة من القطع السميك متصلة جزئيًا.
- تطابق سرعة السفر مع الشرر. عند سرعة السير الصحيحة، يخرج تيار الأكسجين القطعي من أسفل قطعة العمل بزاوية زائدة طفيفة (5-10 درجات خلف اتجاه الشعلة). إذا خرج التيار عموديًا، تكون سرعة السفر بطيئة جدًا. إذا خرج بميل واضح للأمام، فإن السرعة تكون سريعة جدًا ولا يتم اختراق القطع بشكل كامل.
- حافظ على نظافة الطرف أثناء التشغيل. يؤدي تراكم الرذاذ على وجه الطرف أثناء القطع الطويلة إلى تدهور شكل اللهب المسخن بشكل تدريجي ويمكن أن يتسبب في انحراف تيار الأكسجين المقطوع. يؤدي التوقف المؤقت القصير للتنظيف باستخدام ملف منظف الطرف إلى استعادة الأداء دون إيقاف التشغيل الكامل.
- أغلق الوقود قبل الأكسجين عند إيقاف التشغيل. عند إيقاف تشغيل الشعلة، أغلق صمام الوقود أولاً، ثم قطع الأكسجين، ثم تسخين الأكسجين. يمنع هذا التسلسل حدوث حالة غنية بالوقود عند الطرف أثناء إيقاف التشغيل، وهو السبب الرئيسي لرواسب السخام الداخلية والنتائج العكسية عند الإشعال التالي.
- - اتباع كافة احتياطات السلامة دون استثناء. مانعات الارتجاع على كلا الخراطيم، واختبار التسرب قبل كل جلسة، ومعدات الحماية الشخصية الصحيحة غير قابلة للتفاوض. للحصول على قائمة فحص السلامة الكاملة الخاصة بنصائح شعلة القطع، راجع دليلنا الخاص احتياطات السلامة لقطع نصائح الشعلة .
تشخيص ضعف جودة القطع
تعود معظم عيوب قطع الوقود الأكسجيني إلى أحد الأسباب الجذرية الأربعة: حجم الطرف الخاطئ، أو الضغط غير الصحيح، أو سرعة السفر غير المناسبة، أو الطرف الملوث أو البالي. يغطي الجدول أدناه الأعراض الأكثر شيوعًا وإجراءاتها التصحيحية.
| أعراض | السبب الأكثر احتمالا | الإجراء التصحيحي |
|---|---|---|
| الخبث الثقيل / الخبث الصلب الذي لا ينكسر بشكل نظيف | سرعة السفر سريعة جدًا؛ ضغط الأكسجين منخفض جدًا؛ نصيحة صغيرة جدًا بالنسبة للسمك | سرعة السفر بطيئة. زيادة ضغط الأكسجين إلى مواصفات الرسم البياني؛ ترقية حجم طرف |
| حافة علوية مستديرة وواسعة | مسافة المواجهة كبيرة جدًا؛ سرعة السفر بطيئة للغاية | تقليل المواجهة إلى 1/8–1/4 بوصة؛ زيادة سرعة السفر |
| تلاعب أو قطع غير منتظم في الوجه | فتحات الطرف مسدودة أو تالفة؛ عدم استقرار اللهب | تنظيف أو استبدال الطرف؛ تحقق من وجود فتحات عازمة أو متناثرة |
| فشل القطع في الاختراق في العمق (خاصة اللوحة السميكة) | ضغط الأكسجين منخفض جدًا عند الشعلة (انخفاض الضغط)؛ تجويف الطرف صغير جدًا | قياس الضغط عند الشعلة باستخدام أجهزة قياس الاختبار؛ التعويض في المنظم؛ تحقق من حجم الطرف |
| يمكن أن يستغرق وقت التسخين المفرط قبل بدء القطع | نوع طرف خاطئ لغاز الوقود (عدد قليل جدًا/فتحات تسخين مسبقة صغيرة للبروبان/البروبيلين) | قم بالتبديل إلى طرف مُصنف بالبروبان أو البروبيلين مع فتحات تسخين أكبر |
| خط قطع متموج أو منجرف | عدم استقرار يد الشعلة؛ سرعة السفر غير المتكافئة | استخدم سكة توجيه أو مشبك ذو حافة مستقيمة؛ هدفين قطع اليد على الشغل |
| نتائج عكسية أو ظهور مستمر | نصيحة المحموم. المواجهة صغيرة جدًا؛ طرف الوجه ملوث | زيادة المواجهة. السماح للطرف أن يبرد. وجه نظيف؛ تحقق من انسداد الترشيش |
نصيحة الصيانة ومتى يتم الاستبدال
تتآكل أطراف القطع بشكل متوقع، ويمكن استرداد معظم خسائر الأداء المرتبطة بالتآكل من خلال إجراء صيانة بسيطة. فتحات التسخين المسبق هي أول نقطة للتحلل: يتراكم الرذاذ من منطقة القطع على وجه الطرف، مما يسد الفتحات جزئيًا ويشوه شكل لهب التسخين المسبق. تعمل مجموعة من ملفات تنظيف الأطراف - بحجم يتناسب مع أقطار فتحة الأطراف - على إزالة هذا التراكم في ثوانٍ. قم دائمًا بالتنظيف على طول محور الفتحة، وليس عبرها، لتجنب توسيع الثقب أو إعادة تشكيله.
إن تجويف الأكسجين المركزي للقطع أكثر متانة ولكنه ليس محصنًا ضد التلف. تشتمل علامات تآكل التجويف على شكل فم الجرس المرئي عند مخرج التجويف، والتنقر على جدران التجويف التي يمكن رؤيتها تحت التكبير، وتيار الأكسجين المقطوع الذي يتدفق للخارج بدلاً من الحفاظ على تدفق ضيق ومتماسك. لا يمكن استعادة تجويف القطع البالي عن طريق التنظيف - فالطرف يحتاج إلى الاستبدال.
استبدل الطرف على الفور في حالة وجود أي من الحالات التالية: تشققات أو انقسامات في جسم الطرف؛ الفتحات التي لا يمكن استعادتها باستخدام منظف الأطراف؛ مخرج تجويف مشوه بشكل واضح؛ أو نتائج عكسية متكررة حتى بعد إعادة التنظيف واستعادة المواجهة الصحيحة. يعد تشغيل الطرف التالف خطرًا على السلامة، وليس مجرد مشكلة تتعلق بالجودة. بالنسبة للأطراف المكونة من قطعتين، قم بفحص المكونات الداخلية والخارجية بشكل منفصل - غالبًا ما تتطلب قطعة واحدة فقط الاستبدال، مما يقلل من تكلفة الصيانة.
قم بتخزين النصائح في حامل أو علبة مخصصة لحماية الفتحات ومخرج التجويف من الأضرار المادية. حتى الخدوش أو الضربات الطفيفة على وجه الطرف نتيجة سقوطه على أرضية صلبة يمكن أن تشوه فتحات التسخين المسبق بدرجة كافية لتتطلب استبدالًا مبكرًا.