
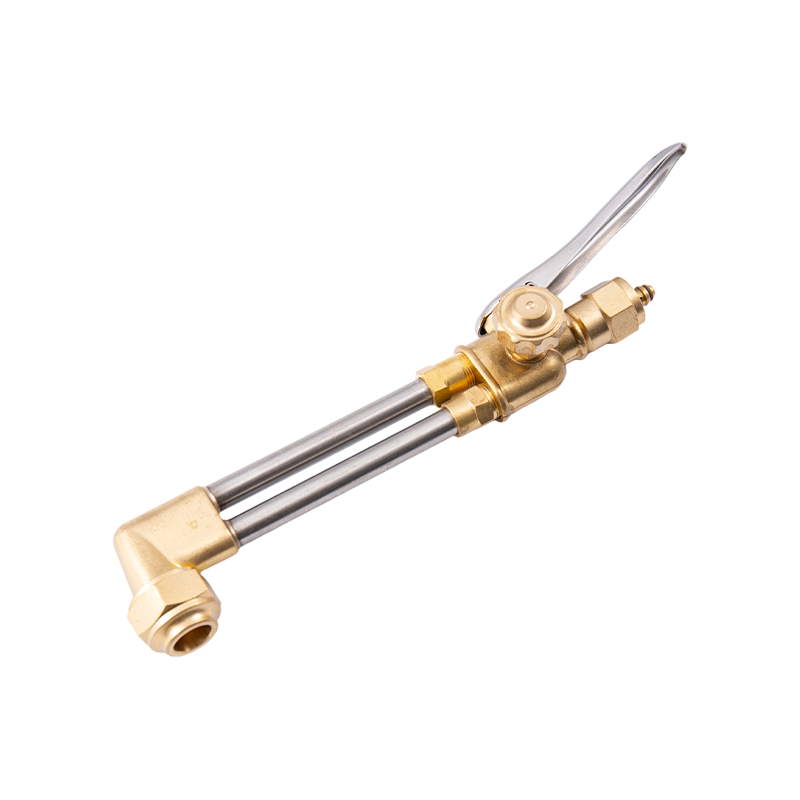
درجة حرارة شعلة قطع الأكسجين والأسيتيلين: ما تحتاج إلى معرفته
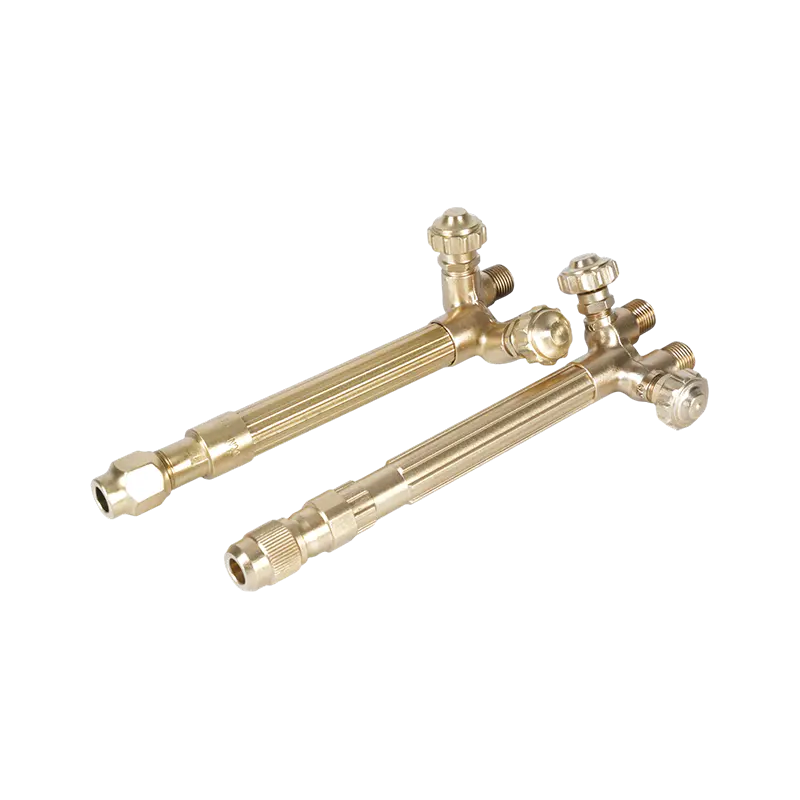
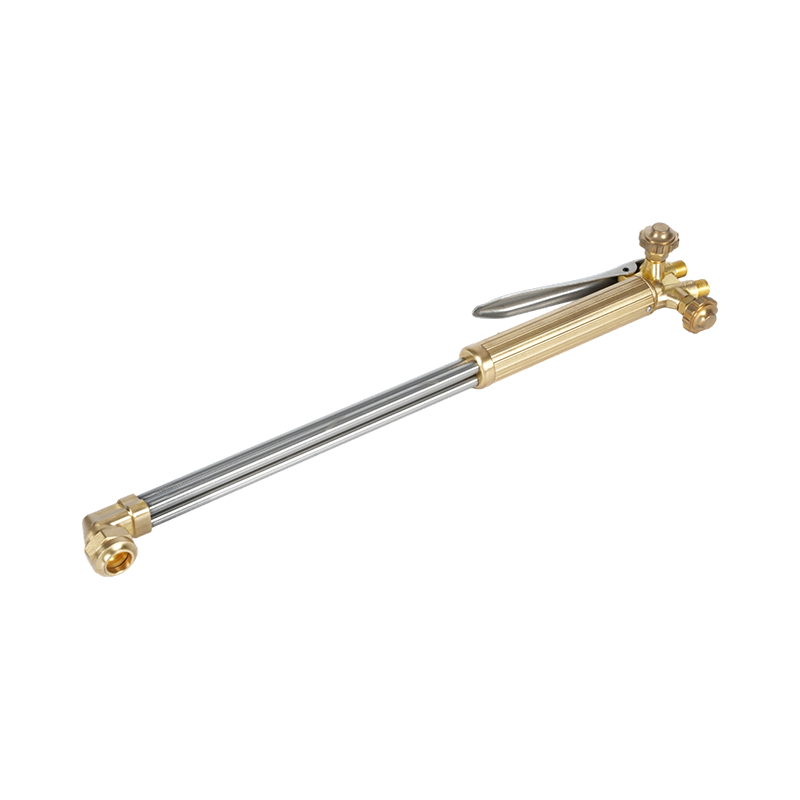
ال شعلة قطع أوكسي الأسيتيلين تنتج واحدة من أعلى درجات حرارة اللهب التي يمكن تحقيقها باستخدام معدات الغاز الصناعية القياسية. عندما يحترق الأكسجين والأسيتيلين معًا، يصل اللهب الناتج إلى ما يقرب من 3480 درجة مئوية إلى 3500 درجة مئوية (6296 درجة فهرنهايت إلى 6330 درجة فهرنهايت) - أعلى من أي مزيج غاز وقود آخر شائع الاستخدام في ممارسة اللحام والقطع. هذه الحرارة الشديدة هي ما يجعل من أوكسي أسيتيلين نظام الوقود القياسي الذي يتم من خلاله قياس جميع غازات القطع البديلة.
ومع ذلك، فإن فهم كيفية استخدام شعلة القطع لدرجة الحرارة هذه أمر بالغ الأهمية. لا تقوم شعلة القطع بإذابة المعدن فحسب، بل إنها تعمل من خلال عملية من مرحلتين. أولاً، تعمل لهب التسخين المسبق المحيط بطرف القطع على رفع الفولاذ إلى درجة حرارة الإشعال التي تبلغ حوالي 1800 درجة فهرنهايت (982 درجة مئوية). وبمجرد وصول الفولاذ إلى هذه النقطة، يتم تنشيط نفث الأكسجين المركزي عالي الضغط. هذا التيار لا يضيف الحرارة مباشرة؛ وبدلاً من ذلك، فإنه يتسبب في أكسدة الفولاذ المسخن مسبقًا بسرعة - وهي عملية توصف غالبًا بأنها "صدأ سريع ومتحكم فيه". يتمتع أكسيد الحديد الناتج بنقطة انصهار أقل من الفولاذ الأساسي، لذلك يتم نفخه من القطع على شكل خبث منصهر.
ال preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
ال Three Types of Oxy-Acetylene Flames and When to Use Each
ال ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
لهب محايد
يحرق اللهب المحايد كل الوقود والأكسجين المتوفر بالكامل، ولا ينتج عنه أي فائض في أي منهما. المخروط الداخلي محدد جيدًا ومشرق، والغلاف الخارجي واضح. هذا هو اللهب القياسي لمعظم تطبيقات قطع الفولاذ واللحام العامة. فهو لا يضيف الكربون إلى المعدن (مما قد يؤدي إلى هشاشته) ولا يخلق أكسدة زائدة (مما قد يشكل مقياس أكسيد الحديد). بالنسبة لعمليات القطع، يؤدي ضبط لهب التسخين المسبق المحايد قبل تشغيل تيار الأكسجين القطعي إلى إنتاج أنظف القطع مع الشق الأكثر اتساقًا.
كربنة (تقليل) اللهب
يحتوي لهب الكربنة على كمية زائدة من الأسيتيلين تتجاوز ما يمكن حرقه بالكامل باستخدام الأكسجين المتوفر. يتم تحديده من خلال منطقة ريشية ثانوية تمتد إلى ما بعد المخروط الداخلي - يشير طول هذه الريشة إلى درجة الأسيتيلين الزائدة. يستخدم هذا النوع من اللهب في عمليات تصلب الأسطح والتليين ولحام الفولاذ المقاوم للصدأ بالغاز، حيث يقلل من خطر أكسدة الكروم في منطقة اللحام. يخلق الأسيتيلين الزائد جوًا مخفضًا حول البركة المنصهرة. لا ينبغي أبدًا استخدامه للقطع، لأنه يترسب الكربون في الفولاذ وينتج السخام الأسود.
اللهب المؤكسد
يحتوي اللهب المؤكسد على كمية زائدة من الأكسجين. يصبح المخروط الداخلي أقصر وأكثر وضوحًا ويأخذ مسحة أرجوانية قليلاً. يزداد صوت اللهب بشكل ملحوظ. في حين أن هذا النوع من اللهب هو الأكثر سخونة من الناحية النظرية، إلا أنه يتم تجنبه بشكل عام عند اللحام لأن الأكسجين الزائد يهاجم الحديد الموجود في الفولاذ، مما يشكل شوائب من أكسيد الحديد غير المرغوب فيها والتي تضعف المفصل. بالنسبة للقطع، يعد تعديل اللهب المؤكسد في تيار الأكسجين المقطوع أمرًا متأصلًا في العملية - ولكن يجب أن يظل لهب التسخين المسبق محايدًا لتجنب الأكسدة المبكرة للمواد المحيطة.
قطع غازات الشعلة: مقارنة كاملة
لا تقتصر أنظمة قطع الوقود الأكسجين على الأسيتيلين. يمكن استخدام مجموعة من غازات الوقود اعتمادًا على المادة التي يتم قطعها، وسرعة القطع المطلوبة، والبنية التحتية المتاحة، واعتبارات التكلفة. يتميز كل غاز بخصائص مميزة لدرجة حرارة اللهب وخصائص احتراق تؤثر على الأداء بشكل مختلف.
| الغاز | أقصى درجة حرارة للهب (مع O2) | أفضل استخدام | اللحام قادر؟ |
|---|---|---|---|
| الأسيتيلين | 3,500 درجة مئوية / 6,330 درجة فهرنهايت | القطع واللحام والعمل الدقيق | نعم |
| البروبان | ~2,800 درجة مئوية / ~5,072 درجة فهرنهايت | القطع والتدفئة والانحناء | لا |
| البروبيلين | ~2,900 درجة مئوية / ~5,252 درجة فهرنهايت | قطع الإنتاج | محدودة |
| الغاز الطبيعي | ~2,770 درجة مئوية / ~5,020 درجة فهرنهايت | قطع، عمليات منخفضة التكلفة | لا |
| الهيدروجين | ~3,000 درجة مئوية / ~5,432 درجة فهرنهايت | قطع تحت الماء، الألومنيوم | المتخصصة فقط |
الأسيتيلين
الأسيتيلين is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
البروبان
البروبان burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
البروبيلين
البروبيلين (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
الغاز الطبيعي
يتمتع الغاز الطبيعي بأدنى درجة حرارة لهب مقارنة بغازات القطع شائعة الاستخدام. وتتمثل ميزتها الأساسية في البنية التحتية: حيث يمكن للمرافق المزودة بإمدادات الغاز الطبيعي عبر الأنابيب التخلص من إدارة الأسطوانات وتقليل تكاليف الوقود بشكل كبير. يتم استخدامه في عمليات القطع الصناعية واسعة النطاق حيث يتم تعويض أداء القطع المنخفض قليلاً عن طريق توفير التكاليف وسهولة العرض. لا يستخدم الغاز الطبيعي في اللحام.
الهيدروجين
الهيدروجين is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
ما هي المعادن التي يمكن وما لا يمكن قطعها باستخدام شعلة وقود الأكسجين
إن قطع الوقود الأكسجيني هو في الأساس عملية أكسدة كيميائية. لكي يعمل، يجب أن يستوفي المعدن الذي يتم قطعه شرطًا محددًا: يجب أن يكون لأكاسيدها نقطة انصهار أقل من المعدن الأساسي نفسه. عند استيفاء هذا الشرط، يقوم تيار الأكسجين بأكسدة المعدن المسخن مسبقًا وينفخ الخبث المنصهر الناتج بشكل نظيف. عندما لا يتم استيفاء ذلك، يشكل الأكسيد قشرة واقية تنهي تفاعل الأكسدة وتمنع القطع من التقدم.
- الفولاذ الكربوني المنخفض إلى المتوسط: يقطع بشكل نظيف وفعال. هذا هو التطبيق الأساسي لقطع وقود الأكسجين، وهو قادر على التعامل مع المواد التي يتراوح سمكها من 0.5 مم إلى أكثر من 250 مم.
- الحديد المطاوع: يمكن قطعها بفعالية باستخدام تقنيات الوقود الأكسجيني.
- الفولاذ عالي الكربون: من الصعب القطع لأن درجة انصهار الخبث تقترب من درجة انصهار المعدن الأساسي، مما يمنع الإطلاق النظيف للأكاسيد.
- الحديد الزهر: لا يمكن القطع بشكل فعال - يتداخل الجرافيت الموجود بين الحبوب وبنية الحبوب مع عملية القطع المؤكسدة.
- الفولاذ المقاوم للصدأ: لا يمكن قطعه باستخدام طرق وقود الأكسجين القياسية. تتمتع طبقة أكسيد الكروم التي تتشكل على السطح بنقطة انصهار أعلى من الفولاذ الموجود تحتها، مما يشكل حاجزًا وقائيًا يمنع قطع الأكسجين من الوصول إلى المعدن الطازج. يجب استخدام القطع بالبلازما أو القطع بالليزر للفولاذ المقاوم للصدأ.
- الألومنيوم والنحاس: لا يمكن قطعها باستخدام وقود الأكسجين، حيث تفتقر هذه المعادن إلى محتوى الحديد اللازم لتفاعل القطع بالأكسدة للحفاظ على نفسه.
لحام الفولاذ المقاوم للصدأ: اختيار العملية والاعتبارات الرئيسية
يعد الفولاذ المقاوم للصدأ أحد أصعب المعادن في اللحام بشكل صحيح. إن محتواه العالي من الكروم (10.5%) على الأقل هو ما يمنحه مقاومة للتآكل - ولكن نفس الكروم يتفاعل بشدة مع الأكسجين في درجات حرارة اللحام. عندما يتأكسد الكروم أثناء اللحام، يتم استنفاذه من المعدن المحيط، مما يؤدي إلى إنشاء مناطق ذات مقاومة منخفضة للتآكل بشكل كبير. هذه الظاهرة، المعروفة باسم التحسس، هي التحدي التقني المركزي لحام الفولاذ المقاوم للصدأ بغض النظر عن العملية المستخدمة.
بالإضافة إلى ذلك، يتمتع الفولاذ المقاوم للصدأ بموصلية حرارية أقل من الفولاذ الطري، مما يعني أن الحرارة تتراكم بسرعة أكبر في منطقة اللحام وتنتشر بشكل أبطأ. وهذا يجعل التشويه مشكلة مستمرة، خاصة مع المواد ذات المقياس الرقيق. يتمدد الفولاذ المقاوم للصدأ أيضًا بنسبة 50% تقريبًا أكثر من الفولاذ الطري عند تسخينه، مما يزيد من التشوه إذا لم تتم إدارة مدخلات الحرارة بعناية.
لحام TIG (GTAW) - الطريقة المفضلة
يعد لحام TIG هو المعيار الذهبي لحام الفولاذ المقاوم للصدأ، خاصة بالنسبة للمواد ذات المقياس الرقيق والأنابيب وأي تطبيق حيث يكون مظهر اللحام ومقاومة التآكل أمرًا بالغ الأهمية. يقوم قطب التنغستن غير القابل للاستهلاك بتوليد القوس، بينما يحمي غاز الأرجون النقي حوض اللحام من الأكسجين والنيتروجين في الغلاف الجوي. يقوم جهاز اللحام بتغذية قضيب الحشو يدويًا، مما يسمح بالتحكم الدقيق في مدخلات الحرارة وحجم البركة.
بالنسبة للفولاذ المقاوم للصدأ الأوستنيتي من السلسلة 300 (الأكثر شيوعًا)، فإن قضيب الحشو القياسي هو 308 لتر. بالنسبة للدرجات 316 و316L (التي تحتوي على الموليبدينوم لتعزيز مقاومة التآكل)، استخدم حشو 316L. بالنسبة للسبائك من النوع 321، فإن سلك الحشو 347 يكون مناسبًا. يؤدي استخدام درجة حشو خاطئة إلى إضعاف أداء التآكل للحام النهائي حتى لو كانت الوصلة الميكانيكية سليمة.
معلمات TIG الرئيسية للفولاذ المقاوم للصدأ: اضبط التيار عند حوالي 1 أمبير لكل 0.001 بوصة (0.025 مم) من سمك المادة. استخدام 2٪ thoriated أو 2٪ lanthanated التنغستن الكهربائي إلى نقطة التطريز. يجب ضبط معدل تدفق غاز الأرجون التدريعي بين 15 و20 قدم مكعب في الساعة (CFH). حافظ على اتساق سرعة السير - يُفضل العمل ببطء مع إدخال الحرارة المناسبة بدلاً من الاندفاع وارتفاع درجة حرارة المعدن المحيط.
التطهير الخلفي للأنابيب ولحام الأنابيب
عند لحام أنبوب أو أنبوب الفولاذ المقاوم للصدأ TIG، يتعرض السطح الداخلي لجذر اللحام للأكسجين الجوي أثناء عملية اللحام. يؤدي هذا إلى ظاهرة تسمى "التسكر" - وهو سطح مؤكسد خشن وحبيبي على جذر اللحام مما يقلل بشكل كبير من مقاومة التآكل والقوة الميكانيكية. يعد التطهير الخلفي باستخدام غاز الأرجون (الذي يتدفق عبر الجزء الداخلي للأنبوب أثناء اللحام ليحل محل الأكسجين) أمرًا ضروريًا لأي تطبيق لأنابيب الفولاذ المقاوم للصدأ حيث تكون جودة الجذر مهمة. قم بتوصيل كلا الطرفين بشكل غير محكم وتدفق الأرجون عند ضغط منخفض من خلال أحد الطرفين للحفاظ على تطهير إيجابي في جميع أنحاء اللحام.
لحام MIG (GMAW) للفولاذ المقاوم للصدأ
يعد لحام MIG خيارًا عمليًا للفولاذ المقاوم للصدأ حيث تكون سرعة الإنتاج أكثر أهمية من جماليات اللحام، أو عندما لا تتوفر معدات TIG. تستخدم العملية قطبًا كهربائيًا من أسلاك الفولاذ المقاوم للصدأ يتم تغذيته بشكل مستمر مع غاز حماية لحماية حوض اللحام. إن غاز التدريع الصحيح للحام الفولاذ المقاوم للصدأ MIG هو الأرجون النقي أو مزيج الأرجون والهيليوم - وليس مخاليط الأرجون وثاني أكسيد الكربون المستخدمة في لحام الفولاذ الطري MIG، حيث يعمل ثاني أكسيد الكربون على تعزيز التقاط الكربون والأكسدة في الفولاذ المقاوم للصدأ. اضبط معدل تدفق غاز التدريع بين 14 و16 لترًا في الدقيقة (حوالي 30 قدم مكعب في الساعة). استخدم سلكًا غير قابل للصدأ مطابقًا لدرجة المعدن الأساسي وفكر في تسلسلات اللحام المذهلة لتقليل التشوه الحراري.

لحام أوكسي أسيتيلين للفولاذ المقاوم للصدأ
يعد اللحام بالغاز للفولاذ المقاوم للصدأ مع أوكسي الأسيتيلين ممكنًا من الناحية الفنية ولكنه أكثر صعوبة بكثير من اللحام بـ TIG ولا يوصى به عمومًا في الإنتاج أو التطبيقات الهيكلية. تتطلب العملية تدفق لحام متخصصًا للفولاذ المقاوم للصدأ - عادةً ما يكون مسحوقًا جافًا ممزوجًا بمعجون مع كحول الأيزوبروبيل ويتم تطبيقه على كل من الجزء الأمامي والخلفي من المفصل، وكذلك على قضيب الحشو. يمنع هذا التدفق أكسدة الكروم أثناء اللحام.
ال flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
في درجات مثل 304، يمكن للحرارة المفرطة (بين 500 درجة مئوية و800 درجة مئوية) أن تسبب تكوين كربيد الكروم عند حدود الحبوب - وهي حالة تعرف باسم ترسيب الكربيد الذي يؤدي إلى التآكل بين الحبيبات مع مرور الوقت. تعتبر الدرجات منخفضة الكربون (304L، 316L) أكثر مقاومة لهذه المشكلة عند اللحام بطرق إدخال حرارة أعلى.
خطوات التحضير الحاسمة لحام الفولاذ المقاوم للصدأ
بغض النظر عن عملية اللحام المختارة، فإن إعداد السطح والتحكم في التلوث غير قابلين للتفاوض عند العمل مع الفولاذ المقاوم للصدأ.
- القضاء على التلوث الحديدي: أي جزيئات حديدية أو فولاذية موجودة على السطح المقاوم للصدأ - من الفرش السلكية المستخدمة في الفولاذ الكربوني، أو أقراص الطحن، أو الغبار المعدني - سوف تندمج في الفولاذ المقاوم للصدأ وتتسبب في ظهور بقع الصدأ. استخدم فرشًا مخصصة من الفولاذ المقاوم للصدأ، وأقراص طحن، وعجلات قطع لم تلمس الفولاذ الكربوني مطلقًا.
- تنظيف كافة الأسطح جيداً: قم بإزالة الزيت والشحوم والقشور من منطقة المفصل باستخدام الأسيتون أو مزيل الشحوم المخصص من الفولاذ المقاوم للصدأ قبل اللحام. حتى بصمات الأصابع يمكن أن تسبب تلوثًا موضعيًا.
- ضمان عدم وجود فجوات مشتركة: يكون الفولاذ المقاوم للصدأ عرضة بشكل خاص للنفخ عند وجود فجوات بين وجوه المفاصل. قم بإمساك المفصل بالقرب من مصدر الضوء، إذا مر الضوء من خلاله، فإن التركيب يكون فضفاضًا للغاية.
- المشبك واللحام بشكل آمن: بسبب التمدد الحراري العالي للفولاذ المقاوم للصدأ، يمكن أن تتشوه قطع العمل غير المثبتة بشكل كبير أثناء اللحام. رتب اللحامات وفكر في تسلسل اللحامات الرئيسية لتوزيع الحرارة بالتساوي.
- التحكم في درجة الحرارة البينية: اسمح لمنطقة اللحام بالتبريد بين التمريرات. تزيد درجات الحرارة المرتفعة المستمرة بين الممرات من خطر التحسس (ترسيب كربيد الكروم) والتشويه.
السلامة عند استخدام غازات شعلة القطع ولحام الفولاذ المقاوم للصدأ
يمثل قطع الوقود الأكسجين ولحام الفولاذ المقاوم للصدأ مخاطر محددة على السلامة تتطلب اهتمامًا مباشرًا.
سلامة اسطوانة الغاز والشعلة
- الأسيتيلين cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- لا تقم مطلقًا بسحب الأسيتيلين بمعدل يتجاوز سُبع سعة الأسطوانة في الساعة، حيث يؤدي ذلك إلى سحب الأسيتون إلى الخراطيم والشعلة، مما يتسبب في حدوث أضرار ومخاطر محتملة.
- لا تقم أبدًا بتشغيل الأسيتيلين بضغط تشغيل أعلى من 15 رطل لكل بوصة مربعة - عند الضغوط الأعلى يصبح حساسًا للصدمات ويمكن أن يتحلل بشكل انفجاري.
- البروبان is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- استخدم دائمًا الخراطيم والمنظمات والنصائح المخصصة لغاز الوقود المحدد المستخدم. يعمل البروبان على تحليل مواد الخراطيم المصممة للأسيتيلين كيميائيًا بمرور الوقت.
مخاطر دخان لحام الفولاذ المقاوم للصدأ
يؤدي لحام الفولاذ المقاوم للصدأ إلى توليد دخان الكروم (VI) - وهو مادة مسرطنة معروفة للإنسان - إلى جانب مركبات النيكل وأبخرة المعادن الخطرة الأخرى. تعتبر هذه الأبخرة أكثر خطورة من تلك التي تنتج عن لحام الفولاذ الطري وتتطلب تدابير تحكم نشطة. تعتبر تهوية العادم المحلية (LEV) بالقرب من القوس أو اللهب أمرًا إلزاميًا في أي بيئة مهنية. يجب ارتداء معدات الحماية الشخصية، بما في ذلك جهاز تنفس اللحام بالهواء أو على الأقل جهاز تنفس لتصفية الدخان. لا تعتمد على التهوية العامة للمتجر وحدها. يتم تنظيم حدود التعرض للكروم سداسي التكافؤ بشكل صارم وتتطلب المراقبة في بيئات الإنتاج حيث يتم إجراء اللحام المقاوم للصدأ بانتظام.
اختيار العملية الصحيحة: ملخص طريقة قطع الغاز واللحام
ل قطع الصلب ، يعتمد اختيار غاز الوقود في المقام الأول على الميزانية المتاحة، وسرعة القطع المطلوبة، وتصميم الشعلة. يوفر الأسيتيلين أسرع أوقات الثقب والحرارة الداخلية الأكثر كثافة، مما يجعله مثاليًا للعمل الدقيق والمواد الرقيقة والحالات التي يكون فيها وقت الإعداد مهمًا. يوفر البروبان والبروبيلين تكاليف تشغيل أقل وسرعات قطع قابلة للمقارنة على المواد السميكة مع إعداد شعلة الحاقن الصحيح. الغاز الطبيعي هو الخيار الاقتصادي لمنشآت القطع الصناعية كبيرة الحجم المزودة بالأنابيب. لا يوجد غاز وقود أوكسي فعال في قطع الفولاذ المقاوم للصدأ أو الألومنيوم أو المعادن غير الحديدية - يجب استخدام البلازما أو القطع بالليزر لهذه المواد.
ل لحام الفولاذ المقاوم للصدأ ، TIG هي العملية المفضلة حيثما يكون المظهر ومقاومة التآكل والقوة الميكانيكية من الأولويات. يعد لحام MIG مناسبًا للأقسام الثقيلة وأعمال الإنتاج حيث تكون السرعة مهمة. يعد لحام الفولاذ المقاوم للصدأ بغاز الأكسجين والأسيتيلين أمرًا ممكنًا ولكنه يتطلب تطبيقًا صحيحًا للتدفق، وإعدادًا دقيقًا للهب، وإزالة التدفق بعد اللحام - وهو مناسب بشكل أفضل لحالات الإصلاح الميدانية حيث لا تتوفر معدات اللحام الكهربائية. مهما كانت العملية المستخدمة، فإن التحكم في التلوث واختيار الحشو الصحيح وإدارة الحرارة هي العوامل الثلاثة التي تحدد ما إذا كان لحام الفولاذ المقاوم للصدأ يعمل على النحو المنشود على المدى الطويل.