
ما هي نصائح القطع بالأوكسي وسبب أهميتها
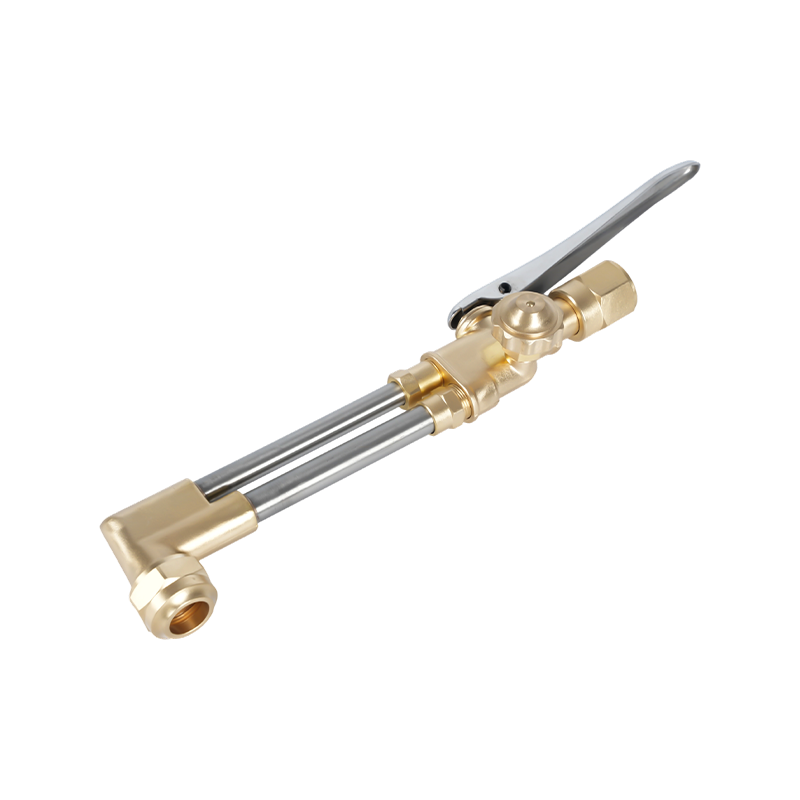
قطع أوكسي النصائح - والتي يشار إليها أيضًا باسم نصائح أو فوهات شعلة وقود الأكسجين - هي المكونات الدقيقة في نهاية العمل لشعلة قطع وقود الأكسجين. إنها تتحكم في توصيل كل من لهب التسخين المسبق وتيار الأكسجين القطع عالي الضغط، واختيارها يحدد بشكل مباشر جودة القطع، وسرعة القطع، واستهلاك الغاز، وسلامة المشغل. يعد اختيار الطرف الخاطئ لتطبيق معين أحد الأسباب الأكثر شيوعًا لضعف جودة القطع والخبث الزائد والمعادن المشوهة وتآكل المعدات المبكر.
يظل القطع بالوقود الأكسجيني هو أسلوب القطع الحراري الأكثر استخدامًا على مستوى العالم، على الرغم من الاعتماد المتزايد على عمليات البلازما والليزر في بعض التطبيقات. تتميز هذه المعدات بأنها محمولة وفعالة من حيث التكلفة وقادرة على قطع الفولاذ الطري بسماكة تتراوح من 3 مم (1/8 بوصة) تقريبًا إلى 300 مم (12 بوصة) - وهو نطاق لا يمكن أن يضاهيه أي قاطع بلازما في شريحة الأسعار القياسية. تكلفة الدخول لإعداد وقود الأكسجين الكامل متواضعة، وعادةً ما تتراوح بين 250 دولارًا و350 دولارًا للمعدات اليدوية المتطورة، ولا يلزم توصيل كهربائي، مما يسمح بتنفيذ العمل في المواقع التي لا تتوفر فيها الطاقة.
يتم تصنيع الأطراف من النحاس الصلب (بنية من قطعة واحدة) أو على شكل هجين مكون من قطعتين مع قطعة داخلية من النحاس وغطاء خارجي من النحاس. تعتبر الأطراف المكونة من قطعة واحدة قياسية لإعدادات الأكسجين والأسيتيلين، في حين يتم استخدام الأطراف المكونة من قطعتين عادةً مع غازات الوقود البديلة مثل البروبان والغاز الطبيعي والبروبيلين. يحترق كل غاز وقود عند درجات حرارة مختلفة وبخصائص لهب مختلفة، مما يتطلب أطرافًا مصممة خصيصًا لذلك الغاز لتحسين نسب توصيل الأكسجين والوقود.
العوامل الأربعة الرئيسية لاختيار طرف القطع الأوكسي المناسب
يتطلب اختيار طرف القطع الأوكسي الصحيح تقييم أربعة متغيرات أساسية. الحصول على أي من هذه التنازلات الخاطئة إما يؤدي إلى خفض الجودة أو السلامة:
1. توافق الشعلة ونوع المقعد
قبل أي اعتبار آخر، يجب أن يكون الطرف متوافقًا مع نموذج الشعلة المحدد المستخدم. تختلف مقاعد الطرف - سطح الختم حيث يتصل الطرف بجسم الشعلة - بشكل كبير بين الشركات المصنعة وحتى بين الموديلات من نفس الشركة المصنعة. يؤدي استخدام طرف غير متوافق إلى حدوث حالة خطيرة: حيث يمكن أن يتسرب غاز قابل للاشتعال عند الوصلة، مما يؤدي إلى خطر الحريق والانفجار. حدد دائمًا الشركة المصنعة للشعلة ورقم الطراز قبل شراء أطراف الاستبدال، وتحقق من التوافق مع مخطط نصائح الشركة المصنعة أو دليل المعدات.
2. سمك المعدن
تم تصميم الفتحة المركزية لطرف القطع - التجويف الذي يخرج من خلاله قطع الأكسجين عالي الضغط - خصيصًا لتوصيل حجم الأكسجين الصحيح وسرعته لنطاق سمك محدد. مع زيادة سمك اللوحة، يجب أن يزيد قطر التجويف للحفاظ على تدفق الأكسجين الكافي للقطع على مسافة أكبر من الفوهة إلى وجه القطع. يؤدي استخدام طرف صغير الحجم على مادة سميكة إلى اختراق غير كامل وقطع خشن وجريء. إن استخدام طرف كبير الحجم على مادة رفيعة يؤدي إلى إهدار الأكسجين، ويزيد من عرض الشق، ويسبب تسخينًا مفرطًا يمكن أن يؤدي إلى تشوه قطعة العمل.
يوفر الجدول أدناه مرجعًا عامًا لاختيار طرف قطع الأسيتيلين حسب سمك المعدن:
| سمك المعدن | حجم الطرف (عام) | ضغط الأكسجين (رطل لكل بوصة مربعة) | ضغط غاز الوقود (رطل لكل بوصة مربعة) | سرعة القطع (ipm) |
|---|---|---|---|---|
| 1/8 بوصة – 3/16 بوصة (3–5 مم) | 00 | 20 | 10 | 26-31 |
| 1/4 بوصة – 3/8 بوصة (6-10 ملم) | 0 | 30-35 | 10 | 20-22 |
| 1/2 بوصة – 5/8 بوصة (13–16 ملم) | 1 | 35-40 | 10 | 17-19 |
| 3/4 بوصة – 1 بوصة (19-25 ملم) | 2 | 36-41 | 10 | 14-16 |
| 1-1/2 بوصة – 2 بوصة (38–51 ملم) | 3 | 42-47 | 10 | 10-12 |
| 2-1/2 بوصة – 4 بوصة (64–102 ملم) | 4 | 38-75 | 10 | 6–10 |
3. نوع غاز الوقود
تتطلب غازات الوقود المختلفة تصميمات مختلفة للطرف لأن خصائص احتراقها - درجة حرارة اللهب، ومعدل إطلاق الحرارة، ونسبة الأكسجين إلى الوقود - تختلف بشكل كبير. ينتج الأسيتيلين اللهب الأكثر سخونة من أي غاز وقود شائع، حيث يحترق عند درجة حرارة تتراوح بين 5600 درجة فهرنهايت و5800 درجة فهرنهايت، ويوفر أقصر أوقات التسخين المسبق للقطع والتلاعب. ومع ذلك، فهو خيار الوقود الأكثر تكلفة ويجب عدم استخدامه أبدًا عند ضغوط تتجاوز 15 رطل لكل بوصة مربعة، لأنه يصبح غير مستقر فوق هذا الحد. يحترق البروبان والغاز الطبيعي عند درجات حرارة منخفضة (حوالي 4250 درجة فهرنهايت للبروبان) ويتطلبان أوقات تسخين أطول، إلا أنهما أكثر فعالية من حيث التكلفة للتدفئة ذات الحجم الكبير وعمليات التدفئة لمساحة كبيرة. تحتوي الأطراف المصممة لغازات الوقود البديلة على فتحات تسخين مسبقة إضافية للتعويض عن درجة حرارة اللهب المنخفضة.
4. نوع التجويف: أسطواني مقابل متباعد
إن هندسة تجويف الأكسجين القطعي - وهي القناة المركزية التي ينتقل من خلالها الأكسجين عالي الضغط - لها تأثير كبير على أداء القطع للمواد الأكثر سمكًا. تعد أطراف التجويف الأسطوانية هي المعيار القياسي للقطع اليدوي والقطع الآلي للمواد الرقيقة (1/8 إلى 3/8 بوصة) وتعمل على النحو الأمثل عند حوالي 40 رطل لكل بوصة مربعة عند مدخل الشعلة. تحافظ أطراف التجويف المتباعدة، التي تتوهج للخارج باتجاه المخرج، على تدفق أكسجين أسرع من الصوت عالي الجودة على مسافة أكبر من الفوهة - مما يجعلها الخيار المفضل للوحة التي يزيد سمكها عن 3/8 بوصة. تعمل أطراف التجويف المتباعدة عند ضغوط أعلى، عادةً من 75 إلى 100 رطل لكل بوصة مربعة، ولكنها توفر سرعات قطع أسرع واستهلاكًا أقل للأكسجين لكل قدم من القطع مقارنةً بأطراف التجويف الأسطوانية ذات السماكة المكافئة.
صيانة طرف القطع بالأوكسي والمشاكل الشائعة
يعد طرف القطع في حالة سيئة أحد الأسباب الأكثر شيوعًا لمشاكل جودة القطع المحبطة، حتى عندما يتم ضبط جميع المعلمات الأخرى بشكل صحيح. يعد الفحص المنتظم وتنظيف الأطراف أمرًا ضروريًا لتحقيق أداء ثابت.
تنظيف نصيحة يجب إجراؤها باستخدام منظف الطرف المناسب - مجموعة من ملفات الأسلاك ذات الحجم المطابق لأقطار الفتحة. تتطلب الأطراف المكونة من قطعة واحدة منظفًا مختلفًا عن الأطراف المكونة من قطعتين. تتضمن عملية التنظيف تشغيل الملف ذو الحجم المناسب بلطف عبر كل فتحة لإزالة رواسب الكربون والتناثر دون توسيع التجويف. يؤدي الإفراط في التنظيف أو استخدام ملف كبير جدًا إلى إتلاف هندسة الفتحة، مما يؤدي إلى تدهور أداء الطرف بشكل دائم.
تتضمن مشكلات جودة القطع الشائعة وأسبابها المحتملة المتعلقة بالطرف ما يلي. تنتج الحافة العلوية المستديرة في القطع عن التسخين المفرط - عادة من طرف كبير الحجم أو ضغط غاز الوقود المفرط. تشير خطوط السحب التي تميل للخلف على الوجه المقطوع إلى عدم كفاية ضغط الأكسجين المقطوع أو أن الطرف صغير جدًا بالنسبة لسمك المادة. يشير الوجه الخشن وغير المستوي مع التصاق الخبث المفرط إلى فتحة طرفية متسخة أو تالفة، أو سرعة سفر غير صحيحة، أو إمدادات أكسجين ملوثة. عند ظهور هذه الأعراض، قم بفحص الطرف وتنظيفه قبل ضبط ضغط الغاز، حيث لا يمكن لضبط الضغط تعويض الضرر المادي للطرف.
اللحام بالعصا مقابل MIG: فهم الفرق الأساسي
يعتبر اللحام بالعصا - المعروف رسميًا باسم اللحام بالقوس المعدني المحمي (SMAW) - واللحام MIG (لحام الغاز الخامل المعدني، والذي يُطلق عليه أيضًا لحام القوس المعدني بالغاز أو GMAW) من أكثر عمليات اللحام بالقوس استخدامًا على نطاق واسع في جميع أنحاء العالم. كلاهما يخلق لحامًا عن طريق توليد قوس كهربائي يذيب قطبًا كهربائيًا مستهلكًا والمعدن الأساسي لتشكيل وصلة منصهرة. لكن الطريقة التي تحقق بها كل عملية ذلك، والظروف التي تتفوق فيها كل عملية، تختلف بشكل كبير.
في اللحام بالعصا، يتم تثبيت القطب الكهربائي المطلي - "العصا" - في حامل القطب الكهربائي وتوصيله بمصدر الطاقة. عندما يحترق القوس، يحترق طلاء التدفق الموجود على القطب الكهربائي لتكوين غاز درع يحمي حوض اللحام المنصهر من التلوث الجوي، ويشكل في الوقت نفسه طبقة خبث فوق لحام التبريد. في لحام MIG، يتم تغذية قطب كهربائي من السلك الصلب تلقائيًا وبشكل مستمر من بكرة من خلال مسدس لحام، في حين يتم تسليم خزان منفصل من غاز التدريع - عادة الأرجون، CO₂، أو مزيج الأرجون-CO₂ - من خلال فوهة البندقية لحماية حوض اللحام. لا يتم استخدام طلاء التدفق، ولا يتم إنتاج أي خبث.
الفرق العملي الأساسي هو أن اللحام بالعصا أكثر قابلية للحمل، وأكثر تحملاً للأسطح الصعبة والظروف الخارجية، وأقل تكلفة أولية؛ يعد اللحام MIG أسرع وأنظف وينتج لحامات عالية الجودة في البيئات الخاضعة للرقابة. لا تعتبر أي من العمليتين متفوقتين عالميًا، فالاختيار الصحيح يعتمد كليًا على التطبيق.
عصا اللحام مقابل MIG: مقارنة وجهاً لوجه
| الفئة | اللحام بالعصا (SMAW) | لحام MIG (GMAW) |
|---|---|---|
| تكلفة المعدات | أقل - إعداد بسيط، ومكونات أقل | أعلى - مطلوب وحدة تغذية سلكية، وخزان غاز، ومنظم |
| منحنى التعلم | من السهل البدء، ولكن من الصعب إتقانها (إدارة طول القوس) | أسهل عملية قوس للتعلم؛ تغذية الأسلاك المتسقة تساعد المبتدئين |
| سرعة اللحام | أبطأ — يجب استبدال القطب الكهربائي بشكل متكرر | أسرع — تغذية مستمرة للأسلاك، مع الحد الأدنى من فترات التوقف عن العمل |
| نظافة اللحام | يتطلب الخبث والترشيش التقطيع والطحن بعد اللحام | الحد الأدنى من الخبث لا حاجة إلى أي تنظيف بعد اللحام |
| الاستخدام الخارجي | ممتاز – حماية ذاتية، لا يتأثر بالرياح | الأماكن الخارجية سيئة - تعطل الرياح تغطية الغاز الواقية |
| مطلوب إعداد السطح | الحد الأدنى - يمكن لحام الصدأ والطلاء وقشور المطحنة | عالي - معدن نظيف وعارٍ مطلوب للحصول على نتائج عالية الجودة |
| سمك المعدن Range | الأفضل على 1/8 بوصة وأكثر سمكًا؛ غير مناسب للصفائح الرقيقة | يعمل على مواد رقيقة مثل لوحة مقاس 26 وحتى لوحة سميكة |
| قابلية النقل | سهلة الحمل للغاية - صغيرة الحجم، ولا تحتاج إلى خزان غاز | أقل قابلية للحمل - تضيف أسطوانة الغاز ووحدة التغذية السلكية حجمًا كبيرًا |
| أفضل التطبيقات | الفولاذ الهيكلي، الإصلاح الميداني، خطوط الأنابيب، المعدات الثقيلة | السيارات، محلات التصنيع، بيئات الإنتاج |
حيث تفوز كل عملية: سيناريوهات التطبيق في العالم الحقيقي
اللحام بالعصا: الاختيار الأمثل للأعمال الخارجية والثقيلة وأعمال الصيانة
إن قطب اللحام الكهربائي ذاتي الحماية يعني أن الرياح والتيارات الهوائية لا تؤثر على جودة اللحام - وهي ميزة حاسمة في مواقع البناء وخطوط الأنابيب الخارجية وأعمال الإصلاح الزراعية. تتعامل العملية مع الأسطح الصدئة أو المطلية أو ذات القشور بشكل أفضل بكثير من MIG، مما يقلل بشكل كبير من الوقت المستغرق في إعداد السطح قبل بدء اللحام. بالنسبة للأعمال الفولاذية الهيكلية، وإصلاح المعدات الثقيلة، ولحام خطوط الأنابيب، يظل اللحام بالعصا هو المعيار المهني في العديد من الصناعات. إن اختراق القوس العميق الذي يمكن تحقيقه باستخدام اللحام بالعصا يجعله فعالاً بشكل خاص على الأجزاء السميكة من الفولاذ والحديد الزهر. تعد إمكانية نقل المعدات ميزة رئيسية أخرى: يمكن حمل ماكينة اللحام إلى موقع عمل بعيد دون الحاجة إلى أسطوانة غاز منفصلة، مما يجعلها الخيار العملي الوحيد للإصلاحات الميدانية البعيدة حقًا.
لحام MIG: اختيار السرعة والنظافة والمواد الرقيقة
في ورشة العمل أو بيئة الإنتاج الخاضعة للرقابة، يكون لحام MIG دائمًا هو الخيار الأكثر إنتاجية. يلغي تغذية الأسلاك المستمرة الحاجة إلى إيقاف وتغيير الأقطاب الكهربائية كل بضع بوصات، مما يزيد بشكل كبير من الوقت المستغرق فعليًا في وضع حبة اللحام مقابل وقت التوقف المطلوب في اللحام بالعصا. تنتج MIG اللحامات بأقل قدر من التناثر وبدون خبث، مما يعني أن الأجزاء النهائية لا تتطلب سوى القليل من الطحن أو التنظيف قبل الانتقال إلى مرحلة الإنتاج التالية. بالنسبة لتصنيع السيارات، وأعمال الصفائح المعدنية، وتصنيع الأثاث - التطبيقات التي يكون فيها مظهر اللحام وقدرة المواد الرقيقة مهمًا - فإن MIG هي الطريقة المفضلة دائمًا. يُنظر إليها أيضًا على نطاق واسع على أنها أسهل عملية لحام بالقوس للمبتدئين، نظرًا لأن تغذية الأسلاك الأوتوماتيكية تحافظ على قوس أكثر اتساقًا من طول القطب الذي يتم التحكم فيه يدويًا والمطلوب في لحام العصا.
متى تستخدم كليهما
غالبًا ما يحافظ عمال اللحام المحترفون ومحلات التصنيع على كلتا العمليتين. يتضمن سير العمل الشائع استخدام MIG لعمليات إنتاج كبيرة الحجم للمكونات القياسية في المتجر، والتحول إلى الالتزام بالإصلاحات الميدانية، أو الأعمال الإنشائية على الهياكل الحالية، أو أي وظيفة يكون فيها توصيل الغاز التدريعي غير عملي. إن النهج الأكثر فعالية لشراء اللحام والتدريب عليه هو التعامل مع العصا و MIG كأدوات تكميلية بدلاً من البدائل المتنافسة - يغطي كل منهما حدود الآخر، ويعالجان معًا النطاق الكامل لمتطلبات ربط المعادن تقريبًا.
اعتبارات التكلفة: الاستثمار الأولي مقابل الكفاءة طويلة الأجل
اللحام بالعصا يفوز باستمرار بالتكلفة الأولية. تتوفر ماكينة لحام أساسية مناسبة للعمل الجاد بسعر أقل بكثير من إعداد MIG المكافئ، والذي لا يتطلب ماكينة اللحام نفسها فحسب، بل يتطلب أيضًا آلية تغذية الأسلاك، وأسطوانة غاز واقية، ومنظمًا، وإمدادًا من مكبات الأسلاك. بالنسبة للاستخدام العرضي للهواة، أو أعمال الإصلاح الصغيرة، أو العمليات المقيدة بالميزانية، يعد الحاجز السفلي للحام بالعصا عند الدخول ميزة حقيقية.
تتغير صورة التكلفة لبيئات الإنتاج كبيرة الحجم. إن سرعات السفر الأسرع لحام MIG، وانخفاض وقت العمل لكل لحام، والحد الأدنى من تكاليف تنظيف ما بعد اللحام يمكن أن تعوض الاستثمار الأولي العالي في المعدات بسرعة نسبية. ويعني تغذية الأسلاك المستمرة أيضًا أن مشغل MIG يقضي وقتًا أطول في اللحام ووقتًا أقل في إعادة التموضع وتغيير الأقطاب الكهربائية وتنظيف الخبث - وهو ما يترجم مباشرة إلى إنتاجية أعلى في الساعة. بالنسبة للمشترين الصناعيين ومقاولي اللحام الذين يبرمون عقود تصنيع كبيرة، فإن كفاءة تكلفة لحام MIG على المدى الطويل تبرر في كثير من الأحيان متطلبات رأس المال الأعلى مقدمًا.
تتبع التكاليف الاستهلاكية نمطًا مشابهًا. تعتبر الأقطاب الكهربائية اللاصقة غير مكلفة بشكل فردي ولكن يتم استهلاكها بمعدل يشمل الوقت الذي يستغرقه تغيير اللحام. تمثل أسلاك MIG وغاز التدريع تكلفة متكررة أعلى لكل وحدة، ولكن تكلفة كل بوصة من اللحام في بيئة عالية الإنتاج غالبًا ما تكون تنافسية عندما يتم أخذ كفاءة العمل في الاعتبار. يجب أن يأخذ القرار بين العصا وMIG دائمًا في الاعتبار التكلفة الإجمالية للملكية - المعدات والمواد الاستهلاكية والعمالة ووقت التنظيف - بدلاً من سعر الشراء وحده.