
كيف تعمل أطراف شعلة قطع الأسيتيلين
إن طرف شعلة قطع الأسيتيلين هو المكون النهائي لنظام قطع وقود الأكسجين - وهي النقطة التي تتلاقى عندها كيمياء الغاز وهندسة الضغط والتفاعل المعدني لإنتاج القطع. إن فهم كيفية عمل طرف القطع ميكانيكيًا هو الأساس لاختيار الطرف الصحيح، وضبط الضغوط الصحيحة، وتشخيص المشكلات عند تدهور جودة القطع.
تتم عملية القطع على مرحلتين متميزتين، يتم التحكم في كل منهما من خلال هندسة الطرف. أولا، تسخين النيران - يتم توفيره من خلال حلقة من الفتحات الأصغر المحيطة بالتجويف المركزي - يرفع المعدن الأساسي إلى درجة حرارة الإشعال التي تبلغ حوالي 1800 درجة فهرنهايت (982 درجة مئوية). الأسيتيلين هو الوقود المفضل لهذه المرحلة لأن احتراقه مع الأكسجين ينتج درجة حرارة لهب تبلغ حوالي 5,720 درجة فهرنهايت (3,160 درجة مئوية)، مع تركز معظم حرارته في مخروط اللهب الداخلي. يتيح هذا التركيز المخروطي الداخلي تسخينًا سريعًا ودقيقًا مع الحد الأدنى من المنطقة المتأثرة بالحرارة على المعدن المحيط، وهي ميزة لا يمكن للوقود البديل مثل البروبان والبروبيلين تكرارها بالكامل.
بمجرد أن يصل الفولاذ إلى درجة حرارة الاحتراق ويتحول إلى اللون الأحمر الكرزي، يفتح المشغل رافعة قطع الأكسجين. يتم إطلاق تيار عالي الضغط من الأكسجين النقي (نقاوة 99.5% أو أعلى) من خلال التجويف المركزي للطرف. لا يؤدي نفث الأكسجين هذا إلى إذابة الفولاذ، بل يتسبب في تفاعل أكسدة طارد للحرارة يحرق الحديد مباشرة، ويحوله إلى خبث أكسيد الحديد الذي يتم طرده في نفس الوقت من الشق بواسطة سرعة تيار الغاز. والنتيجة هي قطع كيميائي حراري بدلاً من ذوبان حراري، وهذا هو السبب في أن أوكسي الأسيتيلين يمكنه قطع ألواح فولاذية يبلغ سمكها عدة بوصات لا يمكن لأي عملية بلازما أو ليزر أن تضاهيها اقتصاديًا على نطاق واسع.
هناك قيدان مهمان خاصان بالأسيتيلين يحكمان كيفية استخدام أطراف القطع: يجب ألا يتجاوز ضغط عمل الأسيتيلين 15 رطل لكل بوصة مربعة (1 بار) حيث يصبح الغاز غير مستقر كيميائيًا وحساسًا للصدمات فوق هذا الحد. بالإضافة إلى ذلك، يجب عدم سحب الأسيتيلين من الأسطوانة بمعدل يتجاوز سبع السعة الإجمالية للأسطوانة في الساعة - فالسحب بشكل أسرع يسحب الأسيتون السائل إلى الخراطيم والشعلة، مما يؤدي إلى إتلاف المعدات وخلق سلوك لهب خطير.
نصائح القطع من قطعة واحدة مقابل قطعتين
يتم تصنيع أطراف شعلة قطع الأسيتيلين في شكلين هيكليين، والتمييز بينهما ليس مجرد شكل تجميلي - فهو يحدد توافق الغاز، وهندسة اللهب، والأداء الحراري، ونوع عمل القطع الذي تم تصميم كل طرف لتقديمه.
أطراف قطع الأسيتيلين من قطعة واحدة
يتم تصنيع الأطراف المكونة من قطعة واحدة من سبيكة نحاس صلبة، وهي الأكثر شيوعًا نحاس التيلوريوم، الذي تم اختياره لمزيجه من التوصيل الحراري العالي، وسهولة التشغيل، ومقاومة الحرارة الشديدة المتولدة عند وجه الطرف. يتم إنتاج الطرف عن طريق الحفر والتمرير الدقيق على أسلاك تمت معايرتها لإنشاء فتحات تسخين مسبق دقيقة وتجويف أكسجين مركزي للقطع بقطر يمكن التحكم فيه بدقة. والنتيجة هي مكون واحد متكامل بدون وصلات بين ممرات الغاز. نصائح من قطعة واحدة هي مصممة حصريًا للأسيتيلين وهي التنسيق القياسي للقطع اليدوي عبر أعمال التصنيع والبناء والسيارات والفولاذ الهيكلي. تتميز عادةً بأربعة أو ستة فتحات للتسخين المسبق مرتبة بشكل مركزي حول التجويف المركزي.

نصائح القطع المكونة من قطعتين
تتكون الأطراف المكونة من قطعتين من غلاف خارجي من النحاس وعضو داخلي من النحاس. يخلق هذا البناء أخاديد لهب مسخنة مسبقًا بين المكونين بدلاً من حفر ممرات من خلال قطعة واحدة. تم تصميم الأطراف المكونة من قطعتين للاستخدام مع غازات الوقود البديلة - البروبيلين والبروبان والغاز الطبيعي وMAPP - حيث يتطلب وقت التسخين المسبق الأطول وهندسة اللهب المختلفة لهذه الغازات نمط تسخين مسبق أوسع وأكثر توزيعًا. نصائح من قطعتين هي غير قابلة للتبديل مع إعدادات الأسيتيلين : تختلف خصائص اللهب ومتطلبات ضغط الغاز بشكل أساسي، كما أن استخدام نوع الطرف الخاطئ يضر بجودة القطع والسلامة.
| مميزة | نصيحة من قطعة واحدة | نصيحة من قطعتين |
|---|---|---|
| مواد البناء | سبائك النحاس الصلبة (نحاس التيلوريوم) | غلاف خارجي من النحاس وعضو داخلي من النحاس |
| غاز الوقود المتوافق | الأسيتيلين فقط | البروبان، البروبيلين، MAPP، الغاز الطبيعي |
| تصميم فتحة التسخين المسبق | ثقوب محفورة (4 أو 6) | الأخاديد بين القشرة والعضو الداخلي |
| تركيز اللهب | عالية — التركيز المخروط الداخلي | أوسع — نمط التسخين المسبق الموزع |
| تطبيق نموذجي | قطع يدوي، عمل دقيق، لوحة رفيعة ومتوسطة | قطع الإنتاج، لوحة ثقيلة، التدفئة |
شرح ترقيم النصائح وحجم الفتحة
أحد أكثر مصادر الارتباك المستمرة في اختيار أطراف القطع هو نظام الترقيم. على عكس المثبتات أو لقم الثقب، فإن أرقام أطراف شعلة القطع لا تتبع معيارًا عالميًا — تقوم الشركات المصنعة المختلفة بتعيين أرقام مختلفة للنصائح ذات أقطار الفتحات المتطابقة . قد يكون لطرف الحجم رقم 2 من إحدى الشركات المصنعة نفس تجويف قطع الأكسجين الموجود في الحجم رقم 3 من جهة تصنيع أخرى. هذا التناقض ليس عيبا؛ إنه يعكس الاتفاقيات التاريخية الخاصة بالعلامة التجارية التي تم إنشاؤها بشكل مستقل عبر الصناعة.
النهج الصحيح تقنيًا لاختيار الطرف هو التحديد بواسطة قطع قطر فتحة الأكسجين ، يتم التعبير عنها بحجم مؤشر لقمة الحفر، وليس برقم الطرف وحده. التجويف المركزي - الثقب الوحيد الذي يتم من خلاله توصيل الأكسجين عالي الضغط للقطع - هو البعد الذي يحدد حجم الأكسجين الذي يصل إلى القطع وبالتالي الحد الأقصى لسمك الفولاذ الذي يمكن أن يقطعه الطرف بشكل نظيف. أقطار فتحة التسخين المسبق هي مواصفات ثانوية تؤثر على سرعة التسخين المسبق ومصممة من قبل الشركة المصنعة لتتناسب مع التجويف المركزي.
تزداد أرقام الأطراف بشكل عام مع حجم الفتحة: الأرقام الأصغر (000، 00، 0، 1) تتوافق مع فتحات أصغر مناسبة للمواد الرقيقة، بينما الأرقام الأكبر (4، 5، 6 وما فوق) تتوافق مع فتحات أكبر لقطع الألواح الثقيلة. مجموعتنا من قطع نصائح الشعلة يتم إنتاجه وفقًا لتفاوتات الفتحة المتأرجحة بدقة، مع أحجام مؤشر الحفر المنشورة لكل نموذج للسماح بالتحقق المباشر من الأبعاد بشكل مستقل عن اتفاقية الترقيم المستخدمة في المعدات الموجودة لديك.
مخطط اختيار طرف قطع الأسيتيلين
يوفر الجدول التالي اختيارًا قياسيًا للطرف ومعلمات الضغط لقطع الأسيتيلين على الفولاذ الطري في حالة جيدة. يتم قياس كافة الضغوط في المنظم بخرطوم بطول 25 قدم. بالنسبة للخرطوم الذي يعمل بطول أقصر أو أطول من 25 قدمًا، قم بضبط ضغط العمل وفقًا لذلك للحفاظ على ضغط مخرج الطرف الصحيح.
| سمك المعدن | حجم النصيحة النموذجي | ضغط O₂ (PSI) | ضغط C₂H₂ (PSI) | ثقوب التسخين المسبق |
|---|---|---|---|---|
| ما يصل إلى 1/8 بوصة (3 مم) | #000 / #00 | 20-25 | 3-5 | 4 |
| 1/8"-1/4" (3-6 ملم) | #0 / #1 | 25-35 | 3-5 | 4-6 |
| 1/4"-1/2" (6-13 ملم) | #2 | 35-45 | 4-6 | 6 |
| 1/2"-1" (13-25 ملم) | #3 | 40-55 | 4-7 | 6 |
| 1 "-2" (25-51 ملم) | #4 | 50-65 | 5-8 | 6 |
| 2 بوصة – 4 بوصة (51–102 ملم) | #5 / #6 | 55-80 | 6-12 | 6 |
| 4 "-6" (102-152 ملم) | #7 / #8 | 70-100 | 8-15 | 6 |
يتم تطبيق قاعدتين تشغيليتين دون استثناء على كافة الإدخالات في هذا الجدول. أولا، لا تستخدم أبدًا رأسًا بحجم مادة أكثر سمكًا مما تقطعه بالفعل - يوفر الطرف الكبير الحجم كمية أكبر من الأكسجين مما يمكن أن يستهلكه لهب التسخين المسبق بشكل صحيح، مما يتسبب في ارتفاع درجة الحرارة، وتلف الطرف، ونتائج عكسية، وقطع خشنة. ثانيًا، لا تتجاوز أبدًا 15 رطل لكل بوصة مربعة من ضغط تشغيل الأسيتيلين بغض النظر عن حجم الطرف أو سمك اللوحة؛ إذا كان قطع معين يتطلب تدفق أكسجين أكبر مما يمكن أن يوفره طرف ذو حجم صحيح عند ضغط الأسيتيلين الآمن، فإن الحل هو التبديل إلى أسطوانة أكسجين أكبر أو إعداد مشعب، وليس زيادة ضغط الأسيتيلين.
نصائح قطع التجويف المستقيم مقابل التجويف المتباعد
بالإضافة إلى التمييز بين القطعة الواحدة والقطعتين، يتم تمييز أطراف قطع الأسيتيلين بشكل أكبر من خلال هندسة تجويف الأكسجين المركزي للقطع. تعتبر هذه المواصفات أمرًا بالغ الأهمية للمشغلين الذين يعملون مع كل من معدات القطع المحمولة باليد والمثبتة بالماكينة.
نصائح تتحمل مستقيمة
يحافظ التجويف المستقيم على قطر أسطواني ثابت من مرور الغاز إلى مخرج الطرف. تعمل أطراف التجويف المستقيمة على خفض ضغط الأكسجين 40 إلى 60 رطل لكل بوصة مربعة وهي التصميم القياسي لعمليات القطع اليدوية. يكون تيار الغاز الأسطواني الذي ينتجونه مستقرًا عند السرعات المعتدلة، مما يمنح المشغل تحكمًا مناسبًا في خط القطع، وطرد الخبث، وتغطية التسخين المسبق أثناء حركة الشعلة اليدوية.
نصائح تتحمل متباينة
يتسع التجويف المتباعد - الذي يُطلق عليه أيضًا المخرج المتوهج أو المستدق - قليلاً عند مخرج الطرف، مما يسمح لتيار الأكسجين المقطوع بالتوسع والتسارع عند خروجه. تم تصميم هذه الهندسة لتطبيقات القطع بالآلات وتعمل على 70 إلى 100 رطل لكل بوصة مربعة يقطع ضغط الأكسجين . يتيح تيار الأكسجين المتباين عالي السرعة سرعات قطع أسرع بنسبة 25% تقريبًا من أطراف التجويف المستقيمة ذات حجم الفتحة المكافئة، مع الحفاظ على جودة الشق المقبولة على لوحة الفولاذ الطري عند السماكات التي يكون فيها القطع الآلي مبررًا اقتصاديًا. لا يُنصح باستخدام أطراف التجويف المتباعدة للقطع اليدوي: فالضغوط العالية المتضمنة وانخفاض ردود فعل المشغل من التدفق المتسارع تجعل التحكم اليدوي الدقيق أكثر صعوبة بشكل كبير.
نصيحة الصيانة والتنظيف والسلامة
تحدد حالة طرف القطع بشكل مباشر جودة القطع والسلامة التشغيلية. سيؤدي الطرف ذو فتحات التسخين المسبق المسدودة جزئيًا، أو التجويف المركزي المشوه، أو وجه الجلوس الملوث إلى إنتاج لهب غير منتظم، وقطع تيار الأكسجين غير المستقر، وزيادة خطر حدوث نتائج عكسية أو ارتجاع. صيانة الطرف ليست اختيارية، بل هي متطلب تشغيلي روتيني.
إجراءات التنظيف
تتراكم رواسب الرش والخبث والأكسدة في الفتحات الطرفية أثناء الاستخدام العادي. تعمل هذه الرواسب على تضييق تدفق الغاز وتشويه نمط اللهب. يجب أن يتم التنظيف باستخدام منظفات الأطراف مصممة خصيصًا لقطر الفتحة المستخدمة - لا تستخدم أبدًا المسامير أو الأسلاك أو لقم الثقب أو الأدوات المرتجلة. منظفات الأطراف عبارة عن ملفات أسطوانية الحجم تتناسب مع أقطار الفتحات القياسية؛ عند استخدامها بشكل صحيح، فإنها تزيل الرواسب دون توسيع التجويف أو تشويهه. يؤدي توسيع فتحة التسخين المسبق أو فتحة القطع حتى بضعة أجزاء من الألف من البوصة إلى تغيير خصائص تدفق الغاز بما يكفي للتأثير على توازن اللهب وجودة القطع، ولا يمكن تصحيح التجويف المشوه - يجب استبدال الطرف. قم بتنظيف جميع الفتحات بشكل فردي بضربة حفظ خفيفة، ثم انفخ من خلال الطرف بهواء مضغوط منخفض الضغط لإزالة أي حطام قبل إعادة التثبيت.
فحص وجه الجلوس
يجب أن يكون وجه الجلوس للطرف - السطح المُشكل آليًا والذي يتزاوج مع رأس الشعلة - مسطحًا وناعمًا وخاليًا من النتوءات. يسمح وجه الجلوس التالف للغاز بتجاوز الختم بين الطرف والشعلة، مما يؤدي إلى حدوث تسرب ينتج عنه لهب غير منتظم ويؤدي إلى خطر الارتجاع. افحص وجه الجلوس بعد كل إزالة للطرف. يمكن صقل العلامات السطحية الخفيفة باستخدام ورق جلخ ناعم على سطح مستو؛ يجب استبدال أي طرف يظهر حفرًا عميقة أو شقوقًا أو عدم انتظام سطحي كبير على الفور.
نتائج عكسية ومنع الارتجاع
يحدث الحريق العكسي - حيث يعود اللهب مرة أخرى إلى الطرف ثم يشتعل من جديد عند وجه الطرف - في الغالب بسبب التشغيل عند ضغوط أقل من الحد الأدنى لحجم الطرف، أو إبقاء الطرف قريبًا جدًا من سطح العمل، أو فتحات مسدودة جزئيًا تحد من تدفق الغاز. في حالة حدوث حريق عكسي، أغلق صمام الأسيتيلين أولاً، ثم صمام الأكسجين، واترك الطرف يبرد، وفحص الفتحات وتنظيفها، وتحقق من إعدادات الضغط قبل إعادة الإشعال. يعد الارتجاع - حيث ينتقل اللهب إلى الخراطيم والمنظمات - حدثًا أكثر خطورة يتطلب تركيب مانعات الارتجاع على كل من خطوط الوقود والأكسجين في جسم الشعلة أو منافذ المنظم. تعتبر مانعات الارتجاع إلزامية لأنظمة الأسيتيلين في معظم الولايات القضائية ويوصى بها بشدة بغض النظر عن المتطلبات المحلية.
اختيار النصيحة المناسبة لإعدادك
يتطلب اختيار طرف شعلة قطع الأسيتيلين بشكل صحيح العمل من خلال أربعة قرارات متتالية. يؤدي تطبيقها بالترتيب إلى إزالة معظم أخطاء الاختيار قبل حدوثها.
- الخطوة 1 - التأكد من توافق غاز الوقود. تأكد من أن الإعداد يستخدم الأسيتيلين، وليس البروبان أو البروبيلين أو MAPP. يجب استخدام الأطراف المكونة من قطعة واحدة فقط والمصنعة خصيصًا للأسيتيلين في أنظمة الأسيتيلين. إن استخدام طرف وقود بديل مكون من قطعتين على شعلة الأسيتيلين ينتج عنه هندسة لهب غير صحيحة وسلوك غاز لا يمكن التنبؤ به.
- الخطوة 2 - تحديد سمك المعدن عند الحد الأقصى. حدد طرفًا مصممًا لقص الجزء الأكثر سمكًا الذي ستواجهه في المهمة، وليس متوسط السُمك. يؤدي قطع قسم أكثر سمكًا بنسبة 10% من السعة المقدرة للطرف إلى قطع غير مكتمل أو خشن؛ إن استخدام طرف أصغر حجمًا للقسم الأكثر سمكًا ومحاولة التعويض بالضغط العالي قد يؤدي إلى نتائج عكسية وتلف الطرف.
- الخطوة 3 - اختر نوع التجويف بناءً على التطبيق. تتطلب عمليات القطع اليدوي أطراف تجويف مستقيمة عند 40-60 رطل لكل بوصة مربعة لقطع الأكسجين. تستفيد عمليات القطع الآلية أو الآلية من أطراف التجويف المتباينة عند 70-100 رطل لكل بوصة مربعة للحصول على ميزة السرعة بنسبة 25% التي توفرها عند القطع المستقيم في اللوحة.
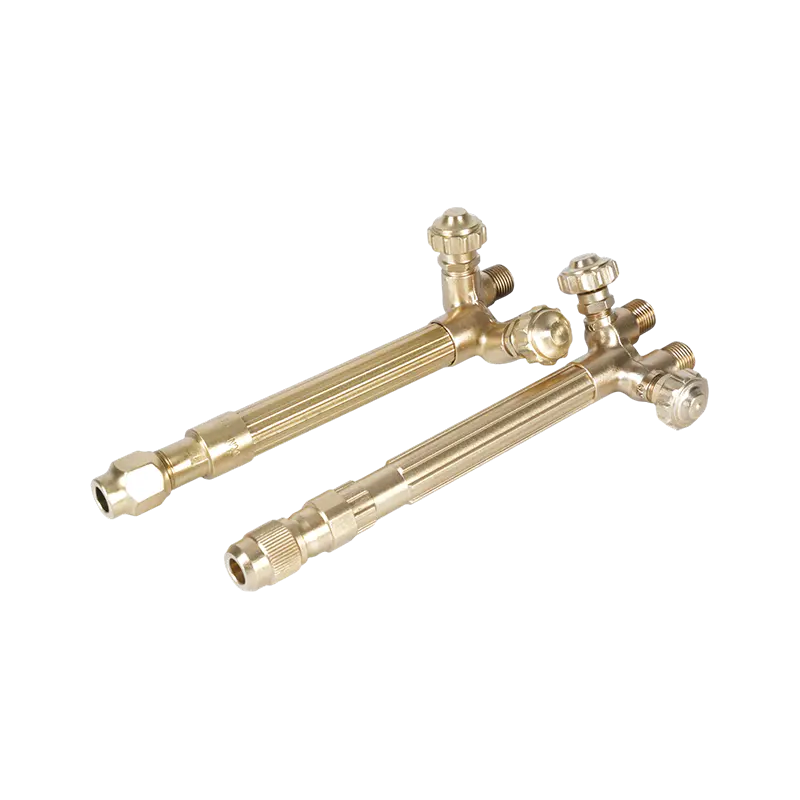
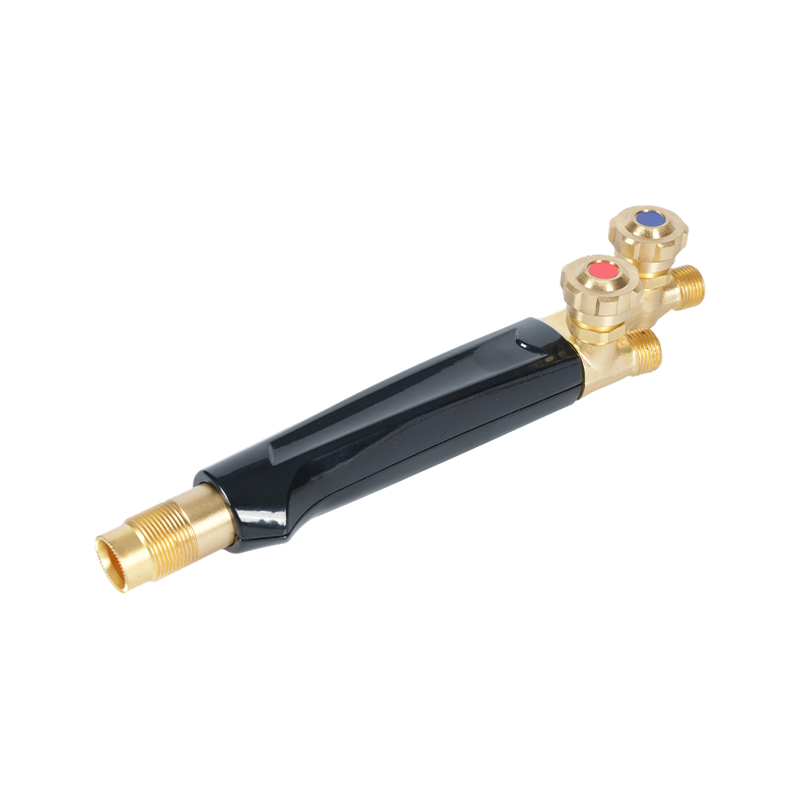
- الخطوة 4 - التحقق من توافق مقبض الشعلة والرأس. يجب أن توضع أطراف القطع بشكل صحيح على رأس الشعلة التي تم تركيبها عليها. يجب أن يتطابق كل من خيط الطرف وهندسة الجلوس وخيط الرأس. لدينا قطع مقابض الشعلة يتم تصنيعها بخيط طرفي ومواصفات جلوس موحدة؛ يؤدي إقرانها بأطراف متطابقة من نفس النظام إلى التخلص من التسرب وعدم استقرار اللهب الناتج عن خلط مكونات غير متوافقة من شركات مصنعة مختلفة.
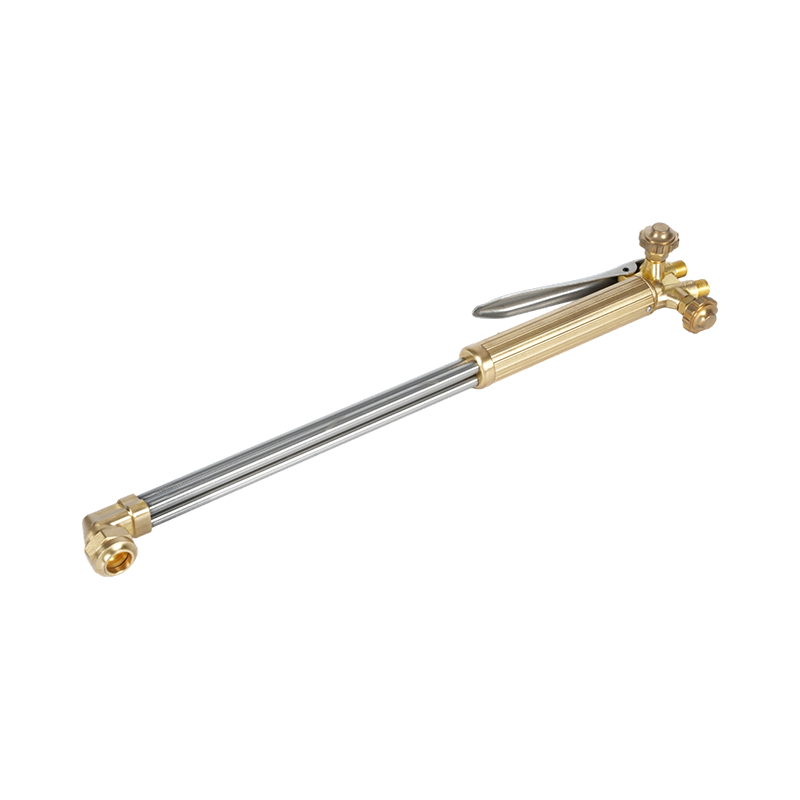
بالنسبة للمشغلين الذين يقومون بتجهيز محطة جديدة أو استبدال إعداد وقود الأكسجين بالكامل، فإن نهج النظام الكامل - مقبض الشعلة، ومرفق القطع، والمنظمات، والخراطيم، والأطراف المتطابقة التي يتم شراؤها معًا - يزيل عدم اليقين في التوافق في البداية. لدينا مجموعات قطع الشعلة يتم تجميعها كأنظمة متطابقة مع توافق الأطراف الموثق ومواصفات الضغط والمكونات المصنفة بالأسيتيلين في جميع الأنحاء، مما يوفر نقطة بداية موثوقة لكل من تطبيقات القطع في ورش العمل والميدان.