
لدى أحد المتاجر مجموعة من الألواح مقاس 20 مم تنتظر على طاولة القطع. يقوم رئيس العمال بضبط المنظمين على نفس الضغوط التي كانت تعمل مع لوح بسمك 6 مم في اليوم السابق، ويشعل الشعلة، ويحصل على قطع يتفرقع، ويتناثر، ويترك خطوط سحب عميقة. يحاول تعديلًا صغيرًا آخر، ثم آخر، وكل قطع يصبح أسوأ قليلاً.
الطريقة الأسرع هي التوقف عن الضبط بشكل أعمى والتحقق من مخطط إعدادات شعلة الأكسجين والأسيتيلين. يربط الرسم البياني حجم الطرف وسمك المعدن وضغوط المنظم بحيث يتم ضبط الشعلة بشكل صحيح قبل إشعال اللهب. عندما تتم مطابقة الطرف الأيمن مع الضغوط الصحيحة، يكون القطع نظيفًا، ويكون الخبث خفيفًا، ويبقى الطرف لفترة أطول.
ما يحتويه مخطط إعدادات الشعلة فعليًا
عادةً ما تتم طباعة مخطط قطع وقود الأكسجين على بطاقة أو ملصق أو مباشرة على مقبض الشعلة. فهو يسرد أرقام الأطراف في سلسلة، ونطاق سمك المادة الذي يمكن لكل طرف التعامل معه، والضغوط الموصى بها لقطع الأكسجين وغاز الوقود. تشير بعض المخططات أيضًا إلى ما إذا كان الطرف ينتج لهبًا خفيفًا أو متوسطًا أو ثقيلًا، وهو أمر مهم عندما يكون الفولاذ مصابًا بالصدأ أو الترسبات أو الطلاء.
قيم الضغط مضمونة فقط لسلسلة الأطراف المذكورة في المخطط. تختلف أنظمة ترقيم الأطراف بين الشركات المصنعة، وحتى الطرفان المختومان بنفس الرقم يمكن أن يكون لهما أحجام مختلفة للفتحة. تعامل مع الرسم البياني من إحدى العلامات التجارية كدليل تقريبي فقط عندما تستخدم نصيحة علامة تجارية أخرى.
قم بمطابقة الطرف مع سمك المعدن أولاً
يتحكم رقم الطرف، الذي يتم ختمه عادةً على الجسم السداسي، في حجم فتحة الأكسجين واللهب المسخن مسبقًا. قم بتثبيت الطرف الذي يتوافق مع سمك الفولاذ قبل لمس المنظمين. لا يمكن للطرف الصغير جدًا توفير ما يكفي من أكسجين القطع للوحة السميكة، لذلك يفقد تيار القطع زخمه في منتصف الطريق إلى الأسفل. الطرف الكبير جدًا يفتح شقًا واسعًا، ويهدر الغاز، ويزيد من خطر ذوبان الحافة العلوية.
يوضح الجدول أدناه نقاط البداية النموذجية لسلسلة أطراف قطع أوكسي أسيتيلين متوسطة الخدمة تعمل على الفولاذ الطري. تكون القيم قريبة من الأرقام الموجودة في المخططات المشتركة للشركة المصنعة، ولكن قم دائمًا بتأكيدها مقابل المخطط الذي توفره الشركة المصنعة للشعلة.
| حجم النصيحة | سمك المادة | قطع الأكسجين (رطل لكل بوصة مربعة) | الأسيتيلين (رطل لكل بوصة مربعة) |
|---|---|---|---|
| 00 | يصل إلى 3 ملم | 20-25 | 3-5 |
| 0 | 3-10 ملم | 25-30 | 3-7 |
| 1 | 10-25 ملم | 30-40 | 5-8 |
| 2 | 25-50 ملم | 35-45 | 6-10 |
| 3 | 50-100 ملم | 40-50 | 7-10 |
إذا كان المخطط مفقودًا، فسيظل رقم الطرف المختوم هو نقطة البداية. 1101 سلسلة قطع الأسيتيلين قم بتغطية أحجام المتاجر الشائعة بدءًا من الصفائح الخفيفة إلى الصفائح المتوسطة، ويتم وضع علامة واضحة بما يكفي لتحديدها قبل ضبط الهيئات التنظيمية. لإلقاء نظرة أوسع على كيفية تأثير تصميم الطرف على الإعداد وعمر الخدمة، راجع هذا الدليل العملي لـ اختيار طرف شعلة القطع وإعداده وصيانته .
 1-101 سلسلة نصائح شعلة الأسيتيلين الموردين، شركة الجملة - نينغبو ويلدمان WELDMAN هي أفضل مورد وشركة لنصائح شعلة الأسيتيلين من سلسلة 1-101 في الصين، بالجملة 1-101 من سلسلة شعلة الأسيتيلين للبيع، 1-... عرض المنتج →
نطاقات الضغط حسب العملية
مخطط القطع هو جزء واحد فقط من الصورة. يتم استخدام نفس إعداد الشعلة في اللحام والنحاس والتسخين والقطع، وتتطلب كل وظيفة توازن ضغط مختلف. يلخص الجدول أدناه النطاقات التي تظهر غالبًا في مخططات الشركات المصنعة للنصائح الصغيرة والمتوسطة.
| العملية | الأكسجين (رطل لكل بوصة مربعة) | الأسيتيلين (رطل لكل بوصة مربعة) |
|---|---|---|
| لحام، طرف صغير | 5-10 | 3-7 |
| اللحام والتدفئة | 3-5 | 3-5 |
| قطع، طرف صغير | 20-40 | 5-10 |
| قطع، طرف ثقيل | 40-50 | 7-10 |
لاحظ أن ضغط الأكسجين المقطوع هو دائمًا أعلى قيمة في المجموعة. يقوم تيار الأكسجين القطعي بوظيفتين: فهو يقوم بأكسدة الحديد الموجود في الشق ويخرج الأكسيد المنصهر من القطع. لا يتم تنفيذ أي من العملين بشكل صحيح إذا كان الضغط منخفضًا جدًا. يبقى جانب الأسيتيلين في نطاق ضيق لأن لهب التسخين المسبق يحتاج فقط إلى ما يكفي من غاز الوقود للحفاظ على مساحة صغيرة من المعدن عند درجة حرارة الاشتعال.
هناك حد واحد صارم ينطبق على كل إعدادات الأسيتيلين. يصبح الأسيتيلين غير مستقر تقريبًا 15 رطل لكل بوصة مربعة ويمكن أن تتحلل بقوة متفجرة. تعتبر الضغوط التنظيمية فوق هذه القيمة خطيرة، بغض النظر عما يوحي به الرسم البياني. إذا كان الطرف يتطلب ضغط أسيتيلين أكثر من الحد الآمن، فهذا يعني أن الطرف كبير جدًا بالنسبة لنظام التوصيل أو أن الخراطيم طويلة جدًا.
لماذا يعتبر الرسم البياني خط الأساس، وليس ضمانًا
تم تطوير المخططات بطرف جديد وملحق قطع نظيف وخراطيم قصيرة إلى حد معقول. تختلف ظروف ورشة العمل الحقيقية. قد يقرأ المنظم الذي تم إسقاطه من العربة ارتفاعًا قدره 5 رطل لكل بوصة مربعة. يعمل الخرطوم الطويل على خفض الضغط بين الأسطوانة والشعلة، خاصة عندما يكون الطلب على الأكسجين مرتفعًا. ينتج عن الطرف الذي يحتوي على رواسب الكربون في التجويف لهبًا مشوهًا حتى عند الضغط الدقيق الموضح في الرسم البياني.
ابدأ بالمخطط، ثم قم بضبطه بخطوات صغيرة. قم بضبط لهب التسخين المسبق المحايد أولاً، مع إيقاف الأكسجين، ثم قم بإضافة تيار القطع. إذا كان القطع بطيئًا أو ذابت الحافة العلوية، قم برفع الأكسجين الناتج عن القطع بحوالي 5 رطل لكل بوصة مربعة. إذا كان من الصعب إزالة الخبث، فمن المحتمل أن يكون الطرف كبيرًا جدًا أو أن الفولاذ ذو قشور ثقيلة. قم بتوثيق ما يناسب معداتك؛ غالبًا ما يكتب المشغلون ذوو الخبرة الضغوط المصححة بجوار المخطط الموجود على جدار ورشة العمل.
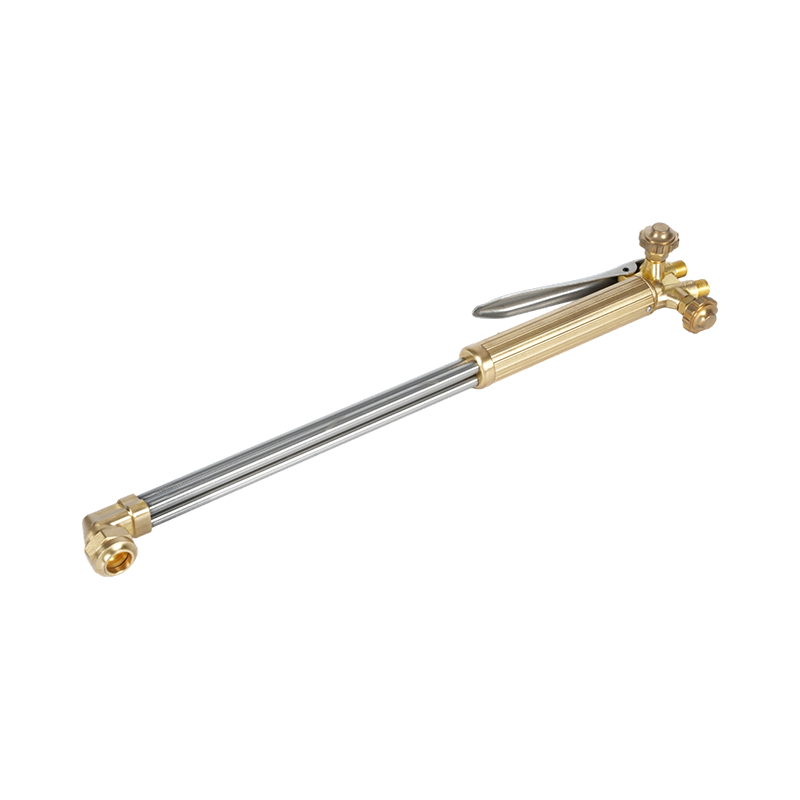
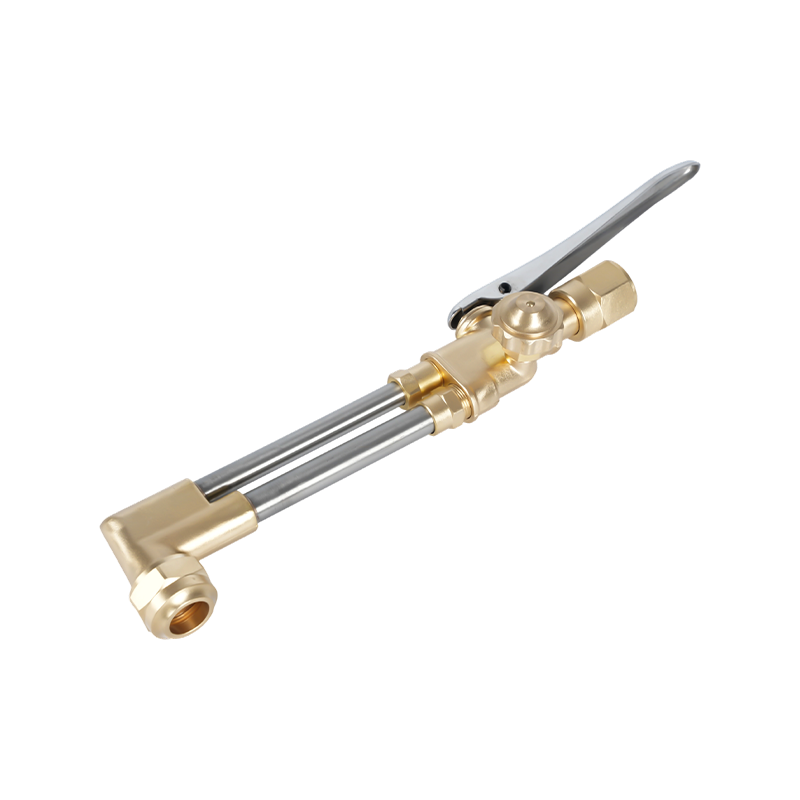
عندما لا يكون ملحق القطع ومقبض الشعلة متطابقين، يصبح من الصعب إعادة إنتاج الضغوط على المخطط. أ ملحق شعلة قطع الأكسجين والأسيتيلين والبروبان شديد التحمل مع استجابة الصمام النظيفة، مثل A212، تحافظ على إمكانية التنبؤ بالشعلة وتسهل إعادة إنتاج إعدادات المخطط.
 A212 الثقيلة أوكسي الأسيتيلين البروبان قطع الشعلة المرفقات الموردين، بالجملة WELDMAN هي أفضل مورد وشركة لمرفقات شعلة قطع أوكسي الأسيتيلين والبروبان الثقيلة A212 في الصين، بالجملة A212 Heavy Duty Oxy A... عرض المنتج →
الأخطاء الشائعة التي تظهر في القص
يمكن إرجاع معظم التخفيضات السيئة إلى واحد من مجموعة من الأخطاء التي يمكن تجنبها. التحقق من ذلك قبل تغيير أي ضغوط.
- ضبط الأسيتيلين فوق 15 رطل لكل بوصة مربعة. وهذا أخطر خطأ في عمل الوقود الأوكسي ولن يحسن القطع أبداً.
- قراءة مخطط من سلسلة نصائح مختلفة. أنظمة ترقيم النصائح ليست عالمية بين الشركات المصنعة.
- ضبط المنظمات بينما تكون صمامات الشعلة مغلقة بالكامل. تنحرف القراءة بمجرد بدء تدفق الغاز؛ اضبط الضغوط مع فتح الشعلة بما يكفي لتشعر بتدفق الضوء.
- باستخدام طرف صغير جدًا بالنسبة للوحة. لا يمكن للهب التسخين المسبق أن يرفع الحافة إلى درجة حرارة الاشتعال، ويفقد تيار القطع زخمه قبل الوصول إلى قاع القطع.
- تجاهل حالة مقعد الطرف والتجويف. يتسرب المقعد التالف من الغاز الساخن عبر الخيوط، ويؤدي التجويف المتسخ إلى تشويه تيار القطع.
- بدء القطع قبل أن يصل الفولاذ إلى درجة حرارة الاشتعال. الانتظار لثانية إضافية على الحافة أرخص من القطع الفاشل.
اللهب نفسه هو أفضل مؤشر في الوقت الحقيقي. يعطي اللهب المحايد، ذو المخروط الداخلي الأبيض الحاد وعدم وجود ريشة على جانب الأسيتيلين، أنظف قطع على معظم الفولاذ النظيف. إذا ومض اللهب مرة أخرى في الطرف، توقف، واترك الطرف يبرد، وافحص المقعد والتجويف قبل إعادة الإشعال.
ضع المخطط للعمل في متجرك
حتى أفضل المخططات لا يمكنها تعويض المكونات غير المتطابقة. إن ملحق القطع ذو مخاريط الصمام البالية، أو المقبض ذو الخيوط التالفة، أو الطرف الذي لا يتم تثبيته بشكل صحيح، كلها عوامل تشوه الضغوط عند اللهب. إن الالتزام بسلسلة أطراف الشركة المصنعة ومطابقة ملحق القطع بالمقبض يقلل من عدد المتغيرات.
زي كامل مثل مجموعة شعلة القطع الثقيلة A217K يتضمن ملحق القطع، ومعدات الأكسجين، والنصائح المتوافقة في حزمة واحدة، بحيث يمكن إعادة إنتاج الضغوط من المخطط دون خلط أجزاء من مصادر مختلفة.
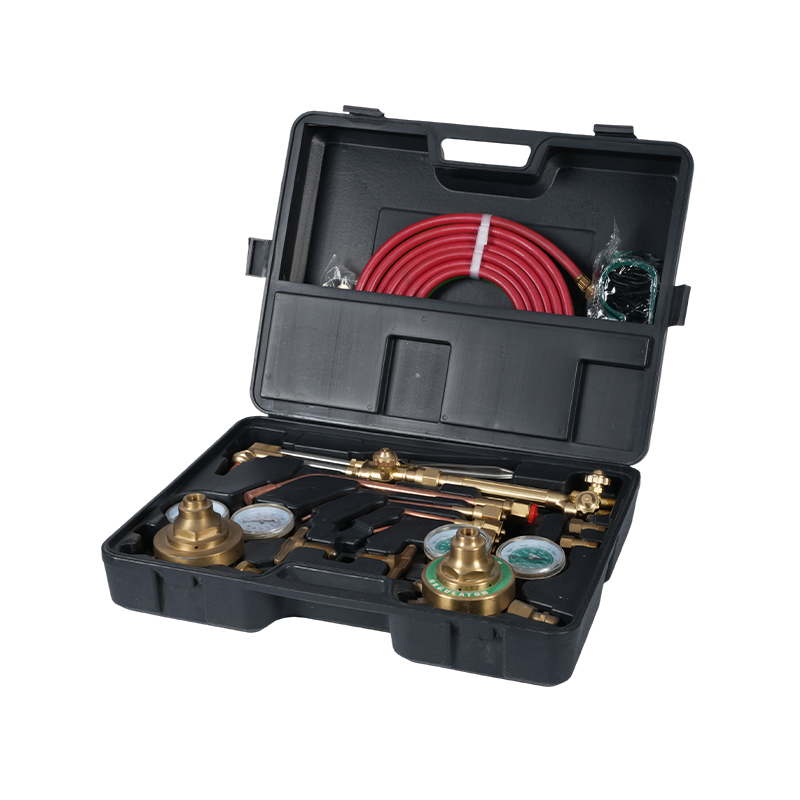 مجموعة شعلة القطع الثقيلة A217K، ملحق قطع البروبان، الأكسجين الأسيتيلين T WELDMAN هو أفضل مورد وشركة مجموعة شعلة القطع الثقيلة A217K في الصين، مجموعة قطع البروبان ومرفقات شعلة الأكسجين والأسيتيلين،... عرض المنتج →
إذا كان متجرك يحتاج إلى مساعدة في اختيار سلسلة الأطراف أو ملحق القطع المناسب لسمك اللوحة الذي تتعامل معه عادةً، اتصل بنا باستخدام نموذج الشعلة ومجموعة المواد الخاصة بك، وسنوجهك إلى المكونات الصحيحة.