
يلتقط عامل اللحام شعلة ذات طرف بحجم 2، ويشعلها، ويضع ما يشبه اللهب المحايد، ويستمر في إنهاء التحول بحافة مقطوعة تحتاج إلى طحن وخرزة تتشقق على طول إصبع القدم. كانت الضغوط حسب الكتاب، وكانت اللوحة نظيفة، ولا يبدو أي شيء على المقياس خاطئًا. ما انجرف هو لهب أوكسي الأسيتيلين نفسه، بعيدًا قليلاً عن الأكسجين أو بعيدًا قليلاً عن الأسيتيلين.
النسخة المختصرة: يتم تعريف اللهب من خلال نسبة الأكسجين إلى الأسيتيلين عند الطرف، وليس من خلال أرقام المنظم وحدها. تخرج من تلك النسبة ثلاثة لهب، محايدة، وكربنة، ومؤكسدة، وكل منها يحمل درجة حرارة مختلفة، وكيمياء مختلفة في المعدن المنصهر ومجموعة مختلفة من الوظائف التي يؤديها بشكل جيد. تعلم قراءة المخاريط وسيتم تشخيص معظم أخطاء القطع واللحام قبل المرور الأول.
لماذا تعتبر النسبة أكثر أهمية من قراءة المقياس؟
يصل الأسيتيلين المحترق في الأكسجين النقي إلى ما يقرب من 3200 إلى 3500 درجة مئوية (5790 إلى 6330 درجة فهرنهايت)، وهي أكثر سخونة من البروبان أو البروبيلين أو الغاز الطبيعي في نفس الشعلة. يظل هذا الرقم الرئيسي ثابتًا فقط عند خليط قريب من 1:1. قم بتغذية المزيد من الأسيتيلين وسيبرد اللهب قليلاً بينما ينمو المخروط الداخلي ريشة من الكربون غير المحترق. قم بتغذية المزيد من الأكسجين ويقصر المخروط، ويصبح اللهب أكثر قسوة، ويبدأ الأكسجين الحر في مهاجمة الفولاذ.
يُظهر مقياس المنظم ما هو متاح عند المدخل، وليس ما يصل إلى الفتحة. طول الخرطوم، وحجم الطرف، والطرف المسدود جزئيًا، كل ذلك يغير عملية التسليم. ولهذا السبب ينتهي كل إجراء صوتي بنفس التعليمات: اضبط بصريًا، عند الشعلة، مع إضاءة اللهب وتشغيل العمل.
لهب أوكسي الأسيتيلين الثلاثة جنبًا إلى جنب
| لهب | الأكسجين إلى الأسيتيلين | ما تراه | عمل نموذجي | المخاطرة عندما يساء تطبيقها |
|---|---|---|---|---|
| محايد | حوالي 1:1 | مخروطان محددان بشكل حاد، مخروط داخلي أبيض-أزرق ساطع، بدون ريش | قطع ولحام الفولاذ الطري، اللحام بالتدفق، التسخين العام | مخاطر منخفضة أكسدة طفيفة على الألومنيوم |
| الكربنة | غني بالأسيتيلين، حوالي 0.8 إلى 0.9:1 | ثلاث مناطق: المخروط الداخلي، الريشة البيضاء، الغلاف الخارجي؛ قد السخام | الألومنيوم، وسبائك النيكل، وإصلاح الحديد الزهر، والصلب، والفولاذ عالي الكربون | التقاط الكربون، والسخام في الشق، واللحامات الصلبة الحساسة للشروخ |
| أكسدة | - غني بالأكسجين بنسبة 1.2:1 أو أكثر | مخروط داخلي قصير، حاد، شاحب، هسهسة أعلى، مظروف أصغر | النحاس والبرونز، التلاعب، الوشاح، بعض القطع السريع | إزالة الكربنة، عناصر السبائك المحترقة، اللحامات المسامية، الشق الخشن العريض |
تعامل مع العمود الأوسط كنقطة بداية. يمكن لمشغلين ضبط نفس النسبة الاسمية مع الاستمرار في رؤية أطوال مخروطية مختلفة، لأن تآكل الطرف ونقاء الغاز يغيران الحدود المرئية. المخاريط، وليس الأرقام، هي الأداة الحقيقية.
اللهب المحايد: خط الأساس لإتقانه أولاً
افتح الأسيتيلين، وأشعله، ثم أضف الأكسجين حتى تختفي الريشة ويتبقى مخروطان نظيفان: مخروط داخلي لامع وظرف خارجي شاحب. لا يوجد هسهسة أو سخام أو سطوع عند الطرف. هذا محايد.
إنه اللهب الذي ترجع إليه لأنه لا يضيف الكربون ولا يزيله. قطع الفولاذ الطري، ومعظم اللحام الانصهار، والنحاس المصهور، والتسخين العام كلها تجلس بشكل مريح فيها. بالنسبة للقطع، الحياد هو الوضع الافتراضي الآمن. يقطع اللهب المؤكسد قليلاً بشكل أسرع، لكن جدران الشق تخرج بشكل أكثر خشونة وتتصلب الحافة، الأمر الذي يكلف وقتًا في مرحلة التصنيع.
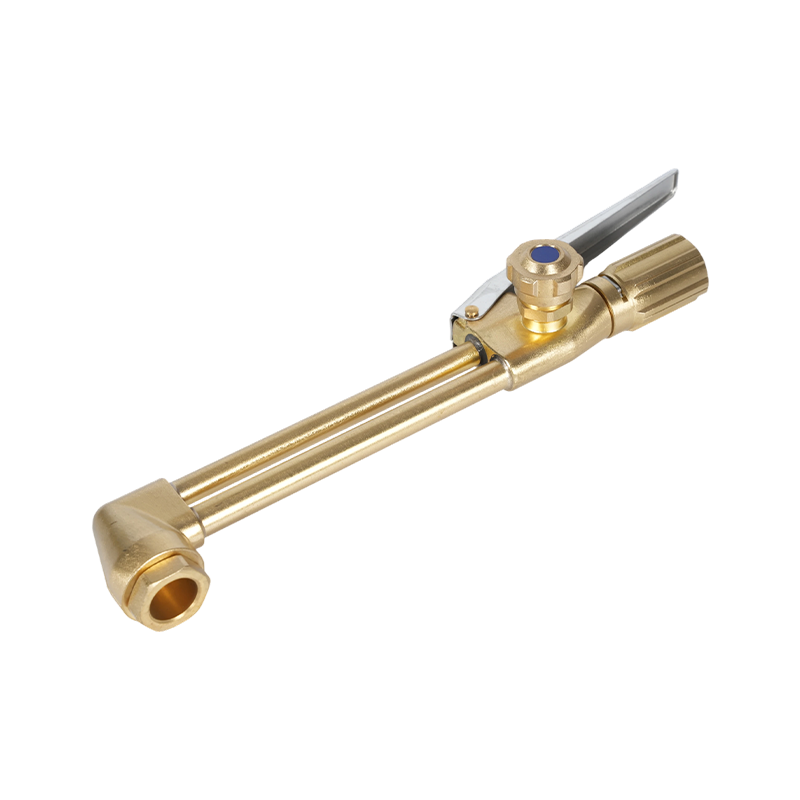
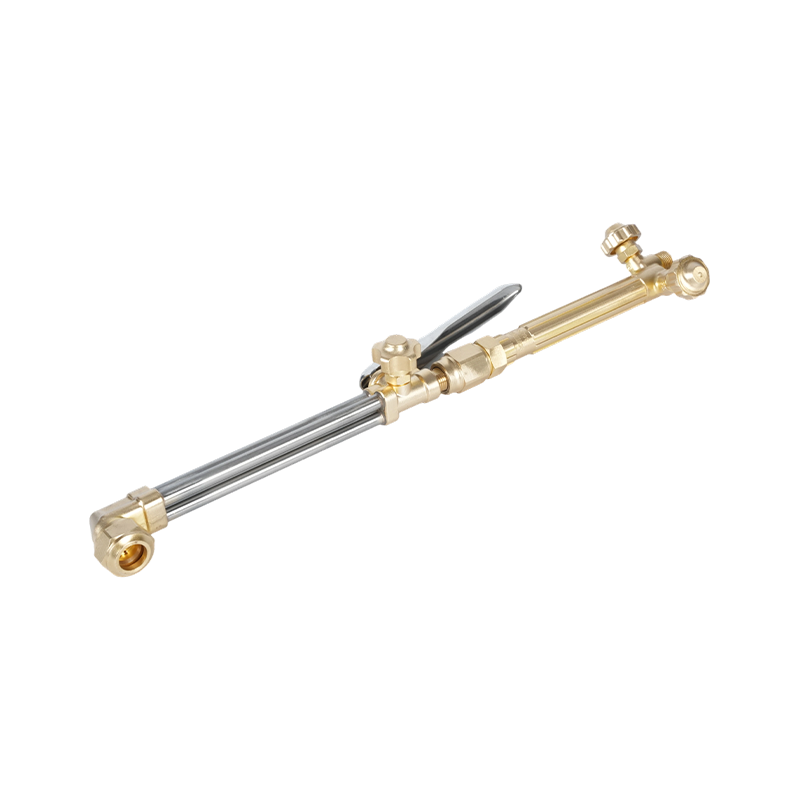
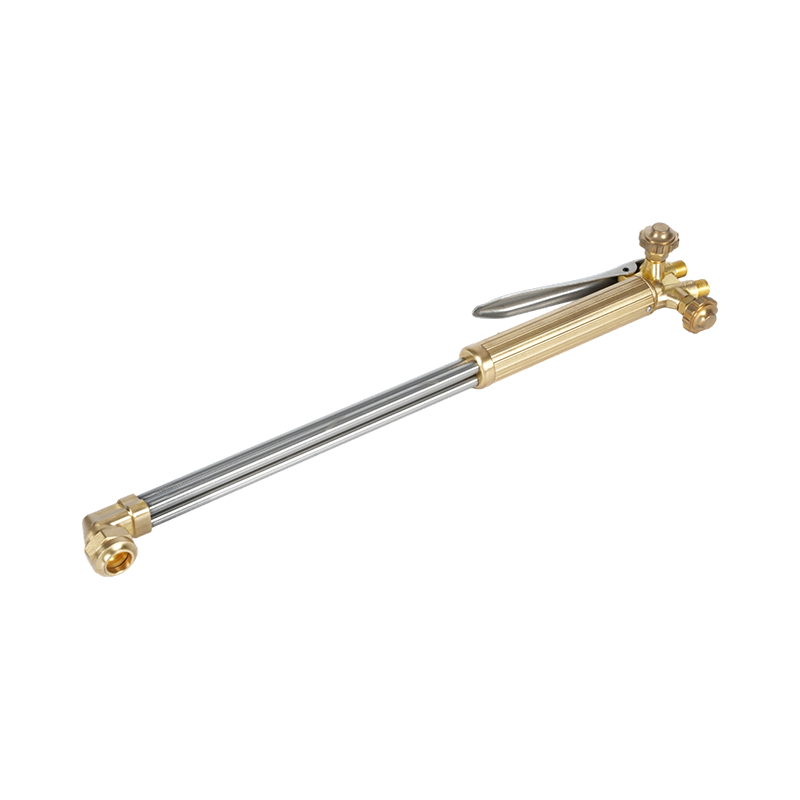
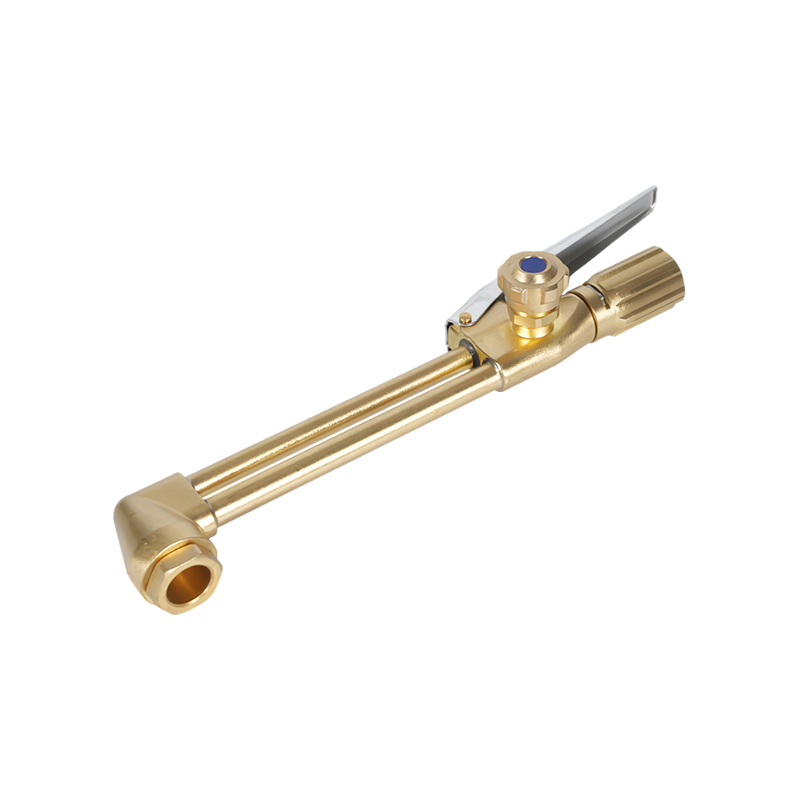
المرفق مهم بقدر الإعداد. يتعامل ملحق القطع المكون من قطعتين، مثل A212، مع لوحة بمقابض من بضعة ملليمترات إلى قسم ثقيل على مقبض واحد، مما يحافظ على اتساق النسبة بين المشغلين والمناوبات.
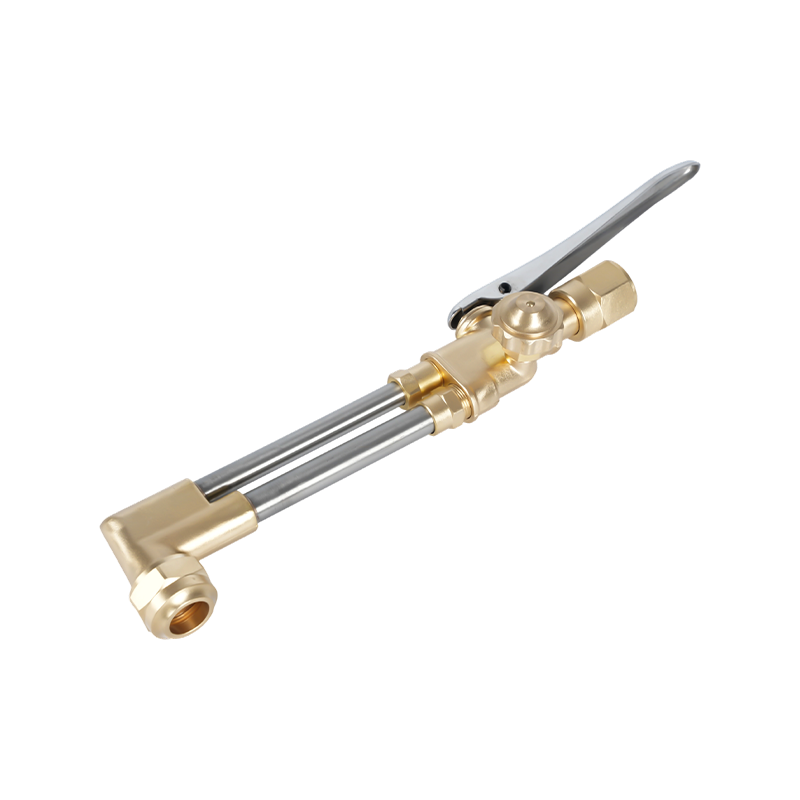 مرفق قطع عالي التحمل A212 لأوكسي الأسيتيلين والبروبان يوفر الجسم النحاسي المُشكل والصمامات المصنوعة من الفولاذ المقاوم للصدأ المتانة لقطع الألواح الثقيلة حتى 200 مم، مع أداء متسق عبر المشغلين والمناوبات. عرض المنتج →
إذا أظهر الوجه المقطوع خط سحب ضيقًا ونظيفًا وحافة علوية حادة، فهذا يعني أن اللهب كان قريبًا من الحياد. عادةً ما تعني الحواف الخشنة والخبث الثقيل أن اللهب كان خاطئًا قبل سرعة السفر.
لهب الكربنة: أسيتيلين إضافي، عناية إضافية
افتح الأسيتيلين بجزء بسيط من الأكسجين وستظهر منطقة ثالثة، وهي ريشة بيضاء تقع بين المخروط الداخلي والغلاف الخارجي. تلك الريشة عبارة عن كربون غير محترق، وتقوم بوظيفتين في وقت واحد: إنها تقلل من احتمالية الأكسجين في حوض السباحة وترسب الكربون على المعدن.
يُستخدم بشكل متعمد، وهو الخيار الصحيح لسبائك الألومنيوم والنيكل والنيكل العالي، وإصلاح الحديد الزهر وتقويته، حيث يحمي الغلاف الجوي المنخفض بشكل معتدل حوض السباحة المنصهر. في الفولاذ عالي الكربون وفولاذ الأدوات، تعمل ريشة قصيرة على تعويض احتراق الكربون أثناء اللحام.
يتم تطبيق المصيدة على الفولاذ منخفض الكربون لأنه يبدو ألطف. يؤدي التقاط الكربون إلى تصلب اللحام ويجعله أكثر حساسية للتشقق، ويؤدي السخام المتبقي في الشق إلى اندماج غير كامل في المسار التالي. أبقِ الريشة قصيرة، بحيث لا تزيد عن مرة ونصف المخروط الداخلي، وامسح قطعة العمل في حالة ظهور السخام.
اللهب المؤكسد: قصير وحاد وسهل المبالغة فيه
أضف الكثير من الأكسجين وسيقصر المخروط الداخلي ويزيد حدته، وترتفع النغمة، ويسحب الغلاف الخارجي. يقوم العديد من المشغلين بإنشاء هذا اللهب عن طريق الصدفة عندما يفتحون الأكسجين مبكرًا جدًا أو يضغطون أعلى من المخطط الطرفي.
عن قصد، فهو ينتمي إلى النحاس والبرونز، حيث يمنع الغلاف الجوي المؤكسد دخان الزنك، وعلى التلاعب والوشاح حيث تكون الحرارة الشديدة مطلوبة. على الفولاذ فهو قابل للتآكل. يحترق الكربون خارج الطبقة السطحية، وتتأكسد عناصر صناعة السبائك، والنتيجة هي لحام مسامي مع خبث محصور أسفل الحواف. إن الجلد الرمادي الحبيبي على الوجه المقطوع والشق الأوسع مما يتوقعه الرسم البياني هما علامتان على أن الخليط قد تأرجح كثيرًا.
الإعداد والقراءة وإغلاق اللهب
- افحص الطرف: الفتحة مستديرة، المقعد نظيف، الحلقات الدائرية سليمة. قم بالتنظيف باستخدام منظف ذو طرف مناسب، ولا تستخدم مثقابًا أبدًا.
- اضبط ضغوط المنظم من المخطط الإرشادي الخاص بالشركة المصنعة للشعلة، مع الحفاظ على الأسيتيلين عند أو أقل من 1 بار (حوالي 15 رطل لكل بوصة مربعة).
- قم بتطهير كلا الخطين لمدة ثانية أو ثانيتين لتنقية الهواء والغازات القديمة.
- افتح صمام شعلة الأسيتيلين حوالي ربع دورة وأشعل النار باستخدام مضرب وليس قداحة.
- أضف الأكسجين حتى تختفي الريشة، ثم قم بضبطها على قطعة خردة من نفس الفولاذ.
- اضبط حسب المهمة: ريشة قصيرة لعمل الكربنة، ومخروط أقصر لعمل الأكسدة.
- أغلق الأسيتيلين أولاً، ثم الأكسجين، ثم نزف الخطوط وأغلق صمامات الأسطوانة.
هناك عادتان تمنعان معظم المفاجآت. أولاً، قم بإعادة فحص اللهب بعد كل تغيير للطرف أو إعادة توصيل الخرطوم، لأن التوصيل يتغير. ثانيًا، احتفظ بقسيمة اختبار للمادة الفعلية في مكان قريب؛ اللهب الذي يبدو مثاليًا في الهواء الطلق يمكن أن يقرأ بشكل مختلف تمامًا مقابل لوحة خافتة للحرارة.
الأجهزة التي تحافظ على تكرار اللهب
اللهب مستقر فقط مثل الأجزاء التي تغذيه. يقوم المقعد ذو الطرف البالي بسحب الهواء عبر الخيط، وتغير الحلقة الدائرية المنتفخة الخليط بين التمريرات، كما يؤدي الطرف غير المتطابق والمرفق إلى تغيير النسبة لكل من يلتقط الشعلة. على منضدة الإنتاج، يظهر هذا التباين على شكل عرض شق غير متناسق قبل فترة طويلة من شك أي شخص في وجود الغاز.
يتم تحديد حجم أطراف الأسيتيلين حسب الفتحة والواجب. تغطي سلسلة الأغراض العامة مثل 1101 سماكة اللوحة الشائعة الموجودة في ورش التصنيع والإصلاح، بينما تناسب سلسلة الخدمة الشاقة القسم الأكثر سمكًا والقطع المستمر الأطول.
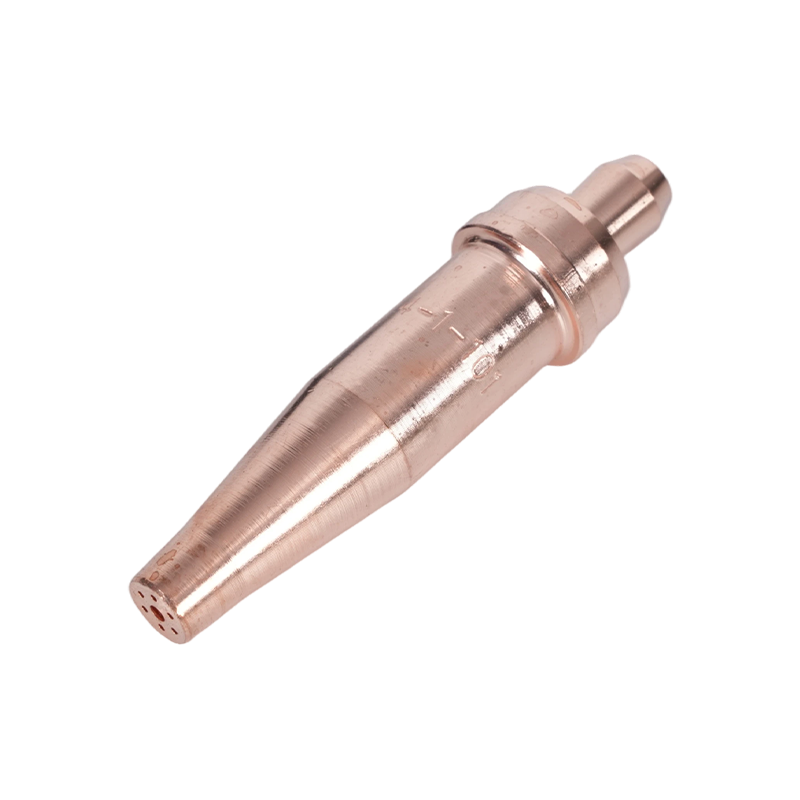 أطراف شعلة الأسيتيلين من سلسلة 1-101 للقطع من 5 إلى 200 مم يغطي لوحة 5-200 مم بطول 76 مم ويناسب المشاعل A217 وA218 وA219 وA246 وA212 وA800 لأعمال التصنيع والإصلاح. عرض المنتج →
تستحق المواد الاستهلاكية نفس الاهتمام الذي يحظى به جسم الشعلة. يتم تناول اختيار الحجم المناسب ووضعه في مكانه الصحيح واستبداله عند أول علامة للتشظي بمزيد من التعمق في هذا الدليل اختيار وصيانة نصائح قطع الشعلة ، وهو أمر يستحق القراءة بجانب مخطط النصائح.
بالنسبة للمشترين الذين يحددون مجموعات عبر ورشة العمل، فإن الفحص العملي هو التوحيد: نفس واجهة المقبض، ونفس سلسلة المرفقات، ونفس ترقيم الأطراف، بحيث يمكن إعادة إنتاج إعداد اللهب المسجل على مقعد واحد على مقعد آخر.
نقاط أمان تغير سلوك اللهب
الفلاش باك هو وضع الفشل الأكثر أهمية، وهو مشكلة لهب وليس مشكلة غاز. تؤدي جبهة اللهب التي تتحرك للخلف إلى أعلى الخرطوم إلى تحويل خطأ صغير إلى حدث أسطواني. تعمل صمامات عدم الرجوع على إبطاء عكس الغاز ولكنها لا توقف جبهة اللهب؛ فقط الحاجز المناسب يفعل ذلك. قم بتركيبها في منفذ المنظم، وفي مدخل الشعلة أيضًا، عندما يستدعي تقييم المخاطر ذلك.
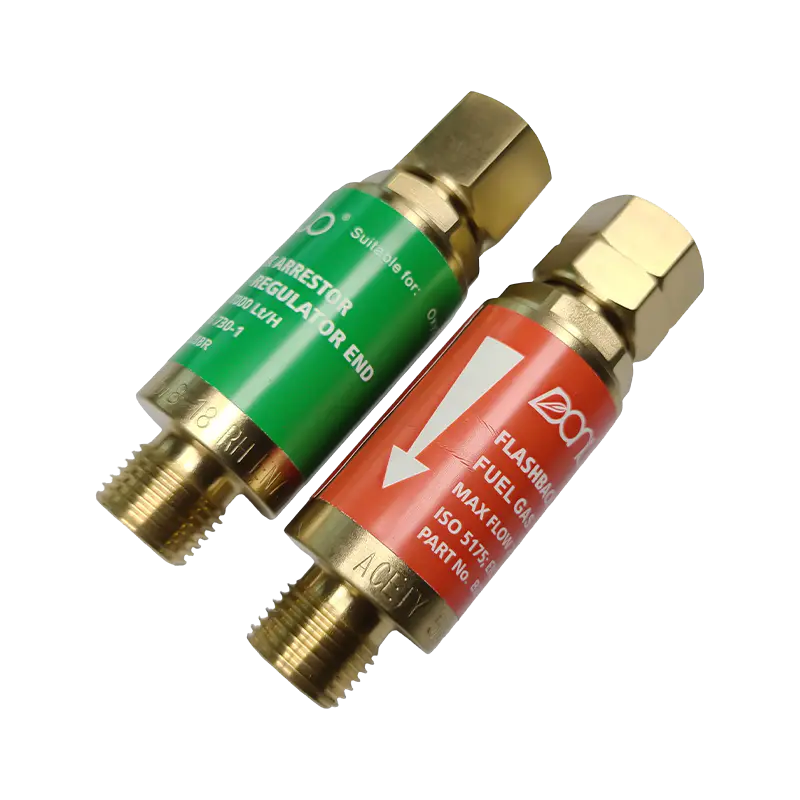 B288 سلسلة أوكسي أسيتيلين فلاشباك مانع يمنع الارتجاع وتدفق الغاز العكسي مع نماذج الأكسجين (7000 لتر/ساعة) وغاز الوقود (2600 لتر/ساعة) بأحجام ملولبة متعددة، مما يحمي المشغلين والمعدات. عرض المنتج →
لا تقم مطلقًا بتشغيل الأسيتيلين أعلى من 1.5 بار تقريبًا (حوالي 15 رطل لكل بوصة مربعة) عند الخرطوم، لأن الأسيتيلين الحر يصبح غير مستقر عند الضغط العالي. احتفظ بالأسطوانات في وضع مستقيم وآمن، وأبعد الشحوم والزيوت عن تجهيزات الأكسجين، وارتدِ اللون الصحيح لعدسة الفلتر للعمل الذي تقوم به. إن اللهب الذي ينفجر أو يصدر صفيرًا أو يتغير لونه من تلقاء نفسه هو إشارة توقف عن العمل، وليس شيئًا يمكن ضبطه.
يعد إعداد اللهب مهارة يتم قياسها بالثواني، ولكنها تحدد جودة القطع وسلامة اللحام وعمر المستهلك عبر ورشة العمل بأكملها. إذا كنت تقوم بتوحيد المشاعل والنصائح والواقيات لخط الإنتاج، أو كنت بحاجة إلى قطع غيار مصنوعة وفقًا للرسومات الخاصة بك ومواصفات الغاز، فيمكن الوصول إلى الفريق من خلال صفحة الاتصال مع التفاصيل الخاصة بك.