
اللحام بالعصا مقابل اللحام بالقوس الكهربائي: إزالة الارتباك
هذه المقارنة تربك الأشخاص حتى قبل أن تبدأ، لأن الشيئين اللذين تتم مقارنتهما ليسا في الواقع فئتين منفصلتين. اللحام بالعصا هو نوع من اللحام القوسي - ليست عملية منافسة تجلس بجانبها. "اللحام بالقوس الكهربائي" هو المصطلح الشامل لأي عملية تستخدم القوس الكهربائي لصهر المعدن، والعصا، وMIG، وTIG، ونواة التدفق كلها تقع تحت تلك المظلة.
ما يقصده معظم الناس عندما يسألون "العصا مقابل القوس" هو في الواقع "العصا مقابل عمليات اللحام بالقوس الأخرى" - عادةً MIG أو TIG. الاسم الرسمي لـ Stick هو اللحام بالقوس المعدني المحمي (SMAW)، ويُسمى أحيانًا اللحام بالقوس المعدني اليدوي خارج الولايات المتحدة. لقد اكتسبت لقب "اللحام بالقوس" بين التجار الأكبر سنًا لأنها كانت، على مدى عقود، عملية القوس التي يستخدمها الجميع افتراضيًا.
كيف يعمل اللحام بالعصا (SMAW) فعليًا
يقوم جهاز اللحام بتمرير التيار عبر قطب كهربائي مستهلك - وهو قضيب معدني مطلي بالتدفق - مثبت في مشبك. يؤدي ضرب القضيب بقطعة العمل إلى إنشاء قوس، وتؤدي الحرارة إلى إذابة المعدن الأساسي والقضيب نفسه. عندما يحترق طلاء التدفق، فإنه ينتج غازًا واقيًا حول حوض اللحام ويترك وراءه طبقة من الخبث أعلى معدن التبريد، وكلاهما يمنع الأكسجين والنيتروجين الموجود في الغلاف الجوي من تلويث المفصل.
طبقة الخبث هذه هي المقايضة لمدى تسامح العملية. على عكس MIG أو TIG، التي تحتاج إلى غاز واقي يتم تغذيته من خلال البندقية وسطح نظيف نسبيًا للعمل بشكل جيد، يمكن أن يحترق القطب الكهربائي مباشرة من خلال قشور المطحنة أو الصدأ الخفيف أو الطلاء ولا يزال ينتج لحامًا سليمًا. التكلفة عبارة عن خطوة تقطيع وتنظيف الأسلاك بعد كل تمريرة لإزالة الخبث قبل أن تنخفض الخطوة التالية.
العصا مقابل عمليات اللحام القوسي الأخرى: MIG، TIG، Flux-Core
بمجرد أن يتم تأطير العصا بشكل صحيح كعملية لحام قوسي واحدة من بين عدة عمليات، فإن المقارنة الأكثر فائدة هي كيفية مقارنتها مع الآخرين وفقًا للمقاييس التي تؤثر فعليًا على الوظيفة.
| عامل | عصا (سماو) | ميغ (GMAW) | تيغ (GTAW) |
|---|---|---|---|
| تكلفة المعدات | أدنى | معتدل | الأعلى |
| استخدام في الهواء الطلق/عاصف | ممتاز | فقير | فقير |
| هناك حاجة إلى إعداد السطح | الحد الأدنى | كبير | كبير |
| تنظيف ما بعد اللحام | مطلوب تقطيع الخبث | الحد الأدنى | الحد الأدنى |
| الأفضل على المواد السميكة | نعم، أكثر من ⅜ بوصة | أفضل على المواد الرقيقة | أفضل على المواد الرقيقة |
| منحنى التعلم | معتدل to steep | الأسهل | أشد انحدارا |
أكبر ميزة هيكلية للعصا هي الاستقلالية - عدم وجود زجاجة غاز واقية يعني عدم هبوب الغاز بفعل الرياح، ويمكن أن تكون آلة العصا صغيرة بما يكفي لحملها إلى موقع العمل بدلاً من نقلها بعجلات إليها. تستبدل MIG إمكانية النقل هذه بالسرعة ومنحنى التعلم الأقصر بكثير، ولهذا السبب تهيمن على أعمال التصنيع في المتجر. تستبدل TIG السرعة بالتحكم وجودة اللحام، مما يجعلها الاختيار الأمثل عندما يكون المظهر والدقة أكثر أهمية من معدل الإنتاج.
عندما يكون اللحام بالعصا هو القرار الصحيح
تكتسب العصا مكانتها في المواقف التي تكافح فيها العمليات الأخرى. الأعمال الهيكلية في الهواء الطلق، وإصلاح المزارع والمزرعة، وبناء خطوط الأنابيب، والعمل الميداني بشكل عام تفضل الاستمرار لأنه لا يوجد غاز واقي يمكن فقدانه في النسيم. يتطلب الفولاذ الهيكلي السميك - اللوحة والعارضة التي يزيد طولها عن ⅜ بوصة - لحامًا جيدًا، وتتعامل العملية مع المعدن القذر أو الصدأ أو المطلي الذي من شأنه أن يدمر جودة لحام MIG دون طحن واسع النطاق أولاً.
كما أنه يفوز على بساطة المعدات. يعد جهاز اللحام، وحفنة من صناديق الأقطاب الكهربائية، والمشبك الأرضي بمثابة إعداد كامل يناسب سرير الشاحنة، وهو أمر مهم لأي شخص يقوم بأعمال الإصلاح بعيدًا عن ورشة ثابتة.
ما وراء القوس: ما الذي يحتاجه متجر اللحام أيضًا
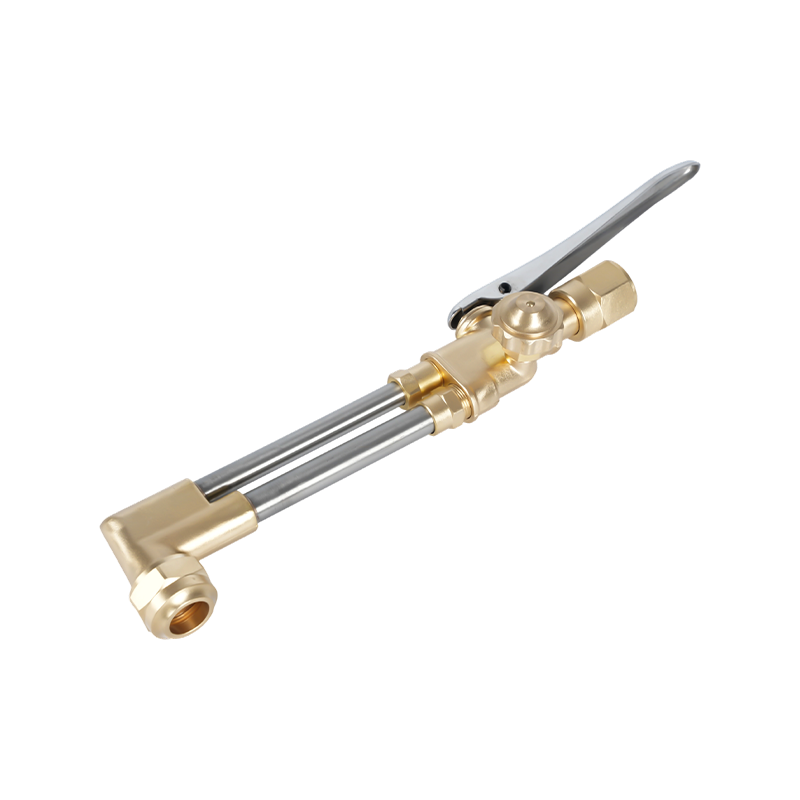
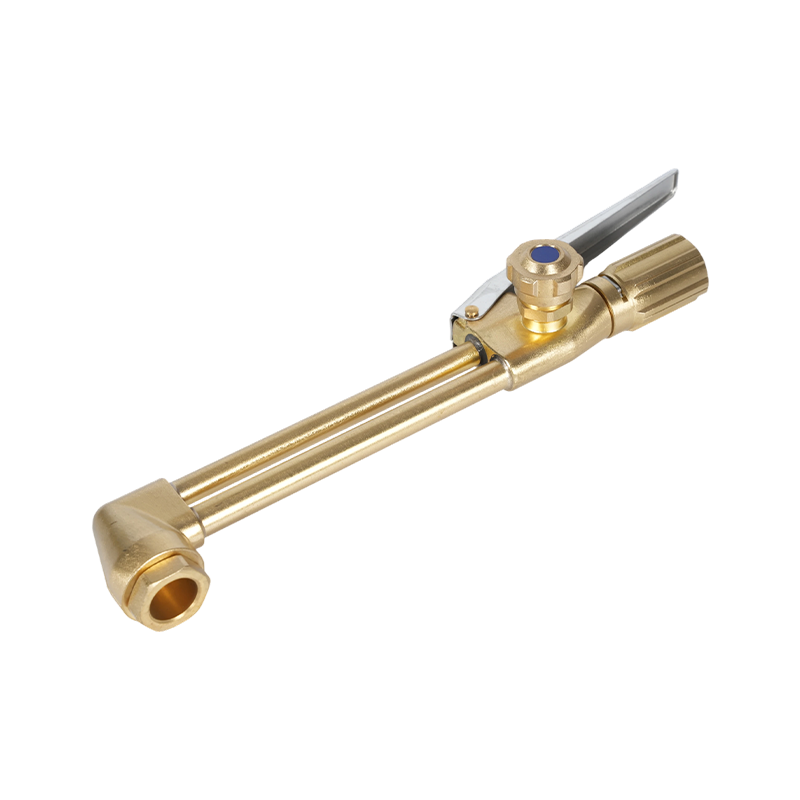
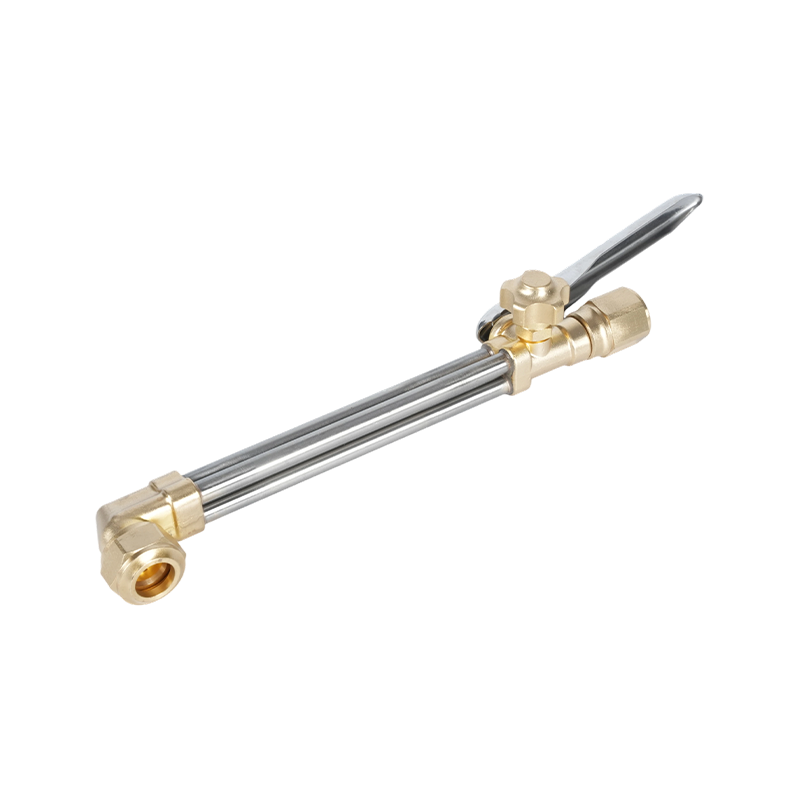
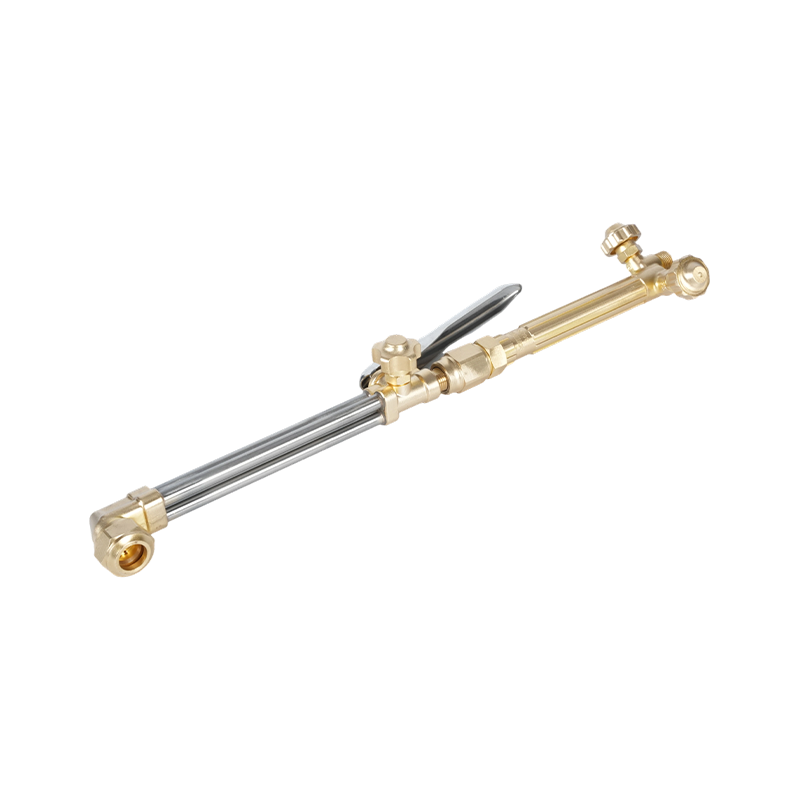
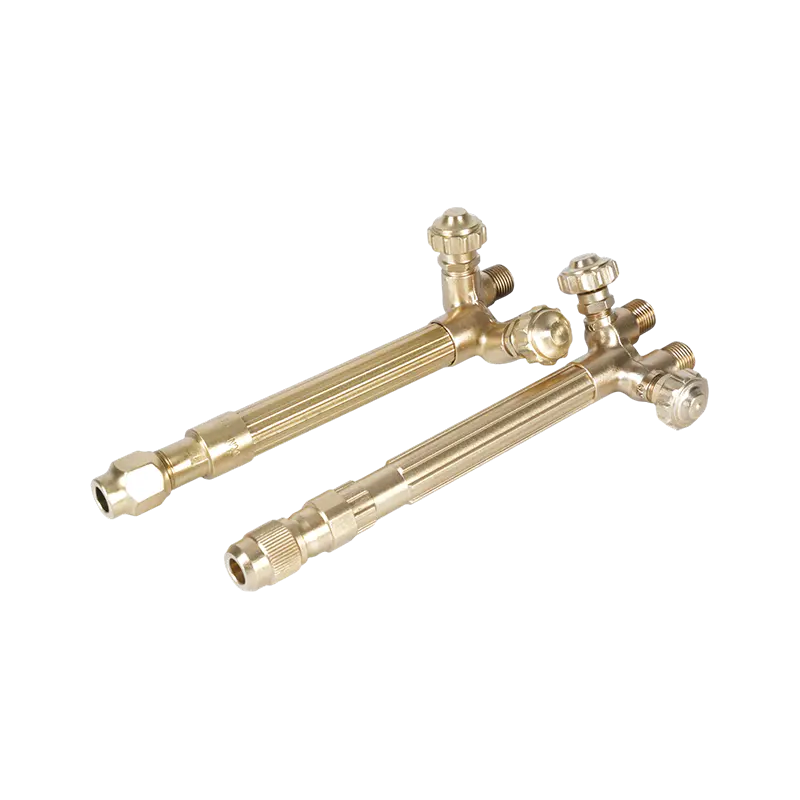
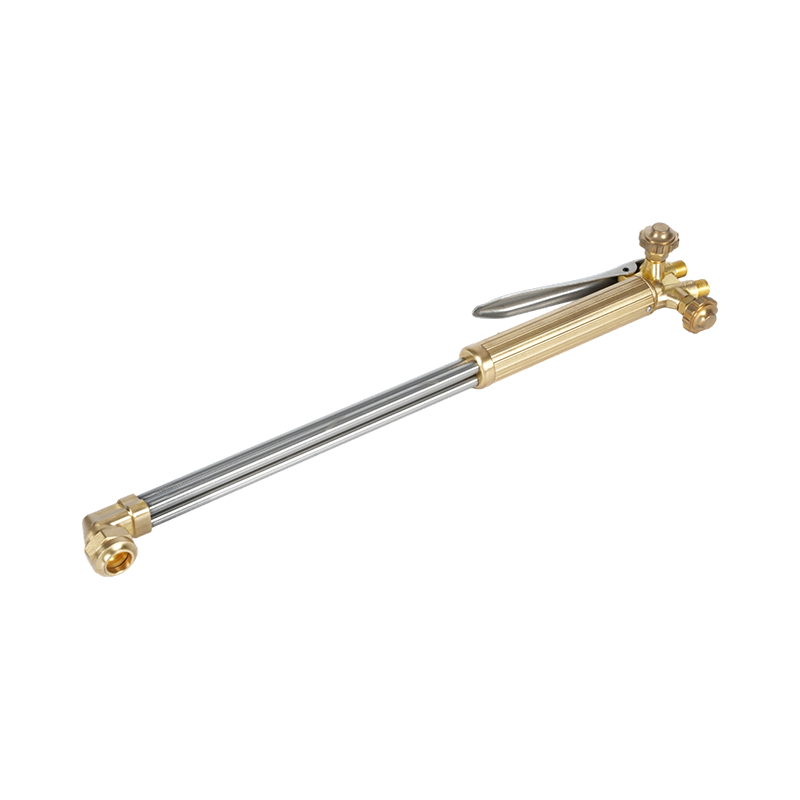
يعد اختيار عملية القوس جزءًا واحدًا فقط من سير العمل. تبدأ معظم أعمال اللحام بالعصا وتنتهي بخطوات لا علاقة لها بالقوس نفسه. عادةً ما يحتاج الفولاذ إلى تقطيعه حسب الحجم قبل أن يصل إلى طاولة اللحام، حيث يوجد ذلك مشاعل القطع اليدوية لإعداد وتحجيم الفولاذ قبل اللحام تعال - يظل قطع الوقود بالأكسجين هو الطريقة القياسية لقطع الألواح السميكة في الموقع بدون طاولة بلازما.
تستفيد المقاطع السميكة أيضًا من تمرير التسخين المسبق قبل أن يلمس القطب الكهربائي المفصل، نظرًا لأن رفع الفولاذ البارد إلى درجة الحرارة يقلل من خطر التشقق عندما يبرد اللحام. شعلة تسخين وقود الأكسجين لتسخين الفولاذ السميك قبل اللحام يعالج تلك المواد الثقيلة جدًا بحيث لا يمكن تسخين طرف الشعلة البسيط بالتساوي. إن الحصول على حجم اللهب المناسب للمهمة مهم أيضًا - قطع نصائح الشعلة مطابقة لسمك المعدن حافظ على نظافة القطع وتقليل الغاز المهدر في كل من أعمال التشذيب الإعدادية وما بعد اللحام.
البقاء آمنًا حول معدات اللحام بالقوس الكهربائي
يحمل اللحام بالقوس الكهربائي مخاطره الخاصة المنفصلة عن أي أعمال وقود أوكسي تجري في نفس الورشة. تعتبر الصدمة الكهربائية هي مصدر القلق الرئيسي فيما يتعلق بمعدات العصا على وجه التحديد معيار اللحام والقطع بالقوس الخاص بـ OSHA يحدد متطلبات التأريض ووضع حامل القطب الكهربائي وحالة الكابل خصيصًا لتقليل هذه المخاطر.
عندما يشترك اللحام بالعصا في مساحة العمل مع معدات قطع الوقود أو التسخين، فإن سلامة جانب الغاز تحتاج إلى اهتمام متساوٍ. تم تقييمه بشكل صحيح منظم ضغط الغاز يحافظ على ضغط الأسطوانة ضمن الحدود الآمنة للشعلة في اتجاه مجرى النهر، و مانعات الارتجاع التي تمنع الحريق من العودة إلى خط الغاز غير قابلة للتفاوض على أي خرطوم يمتد إلى اللهب المكشوف. لإلقاء نظرة فاحصة على الاحتياطات الخاصة بالشعلة، دليل احتياطات السلامة الخاصة بنا لقطع عملية الشعلة يغطي معدات الوقاية الشخصية، وإدارة الغاز، وفحوصات الصيانة بمزيد من التعمق.