
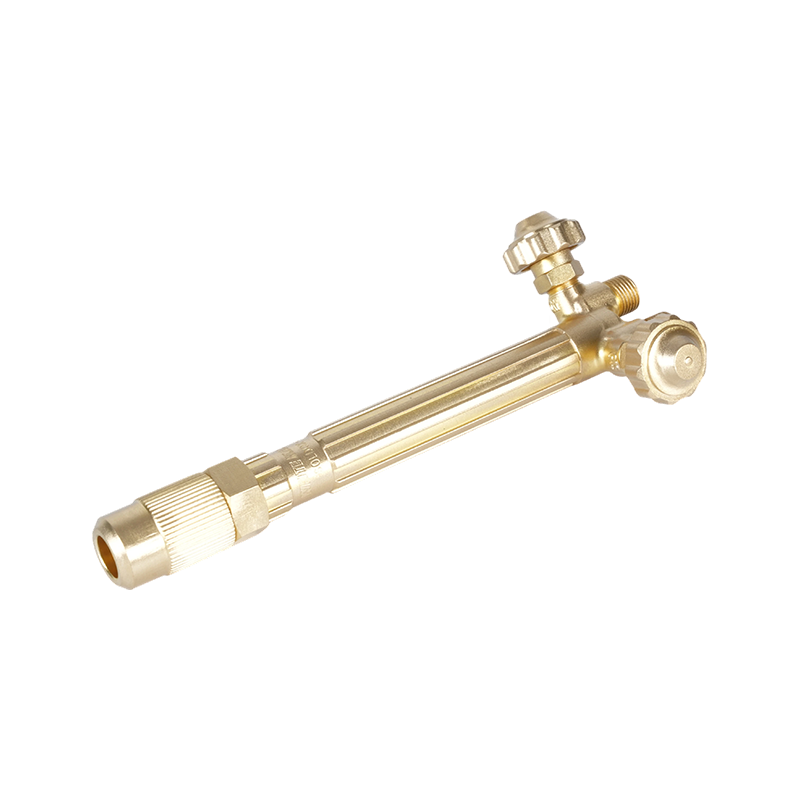
ما الذي تفعله شعلة اللحام بالأكسجين والأسيتيلين في الواقع؟
يصل شعلة الشعلة التي تحرق الأسيتيلين في الأكسجين النقي إلى ما يقرب من ذلك 6,000 درجة فهرنهايت ساخنة بما يكفي لإذابة الفولاذ والحديد الزهر ومعظم السبائك غير الحديدية في ثوانٍ. تأتي الحرارة من عملية احتراق على مرحلتين: يحترق المخروط الداخلي بدرجة حرارة أعلى حيث يمتزج الأكسجين والوقود عند الطرف، بينما ينهي الغلاف الخارجي عملية الاحتراق في الهواء المحيط. هذا المخروط الداخلي هو المكان الذي يحدث فيه اللحام الفعلي - حيث يذوب قضيب الحشو في بركة منصهرة مشتركة بينما يقوم المشغل بتحريك الشعلة على طول المفصل.
على عكس عمليات القوس، لا توجد دائرة كهربائية. ولهذا السبب بالتحديد تظل المعدات ذات صلة بمواقع العمل التي لا تتوفر فيها إمكانية الوصول إلى الطاقة، وفي شاحنات الإصلاح المتنقلة، وفي المحلات التجارية التي تقوم بالنحاس أو تشكيل المعادن حيث يكون التحكم في اللهب أكثر أهمية من سرعة الترسيب. المقايضة هي حجم المنطقة المتأثرة بالحرارة - يعمل أوكسي الأسيتيلين بشكل أكثر سخونة وأبطأ من قوس MIG أو TIG، لذا فهو يناسب المقاطع الرقيقة وأعمال الإصلاح بشكل أفضل من اللحام الإنتاجي بكميات كبيرة.
تشريح الشعلة: المقبض والنصائح والمرفقات
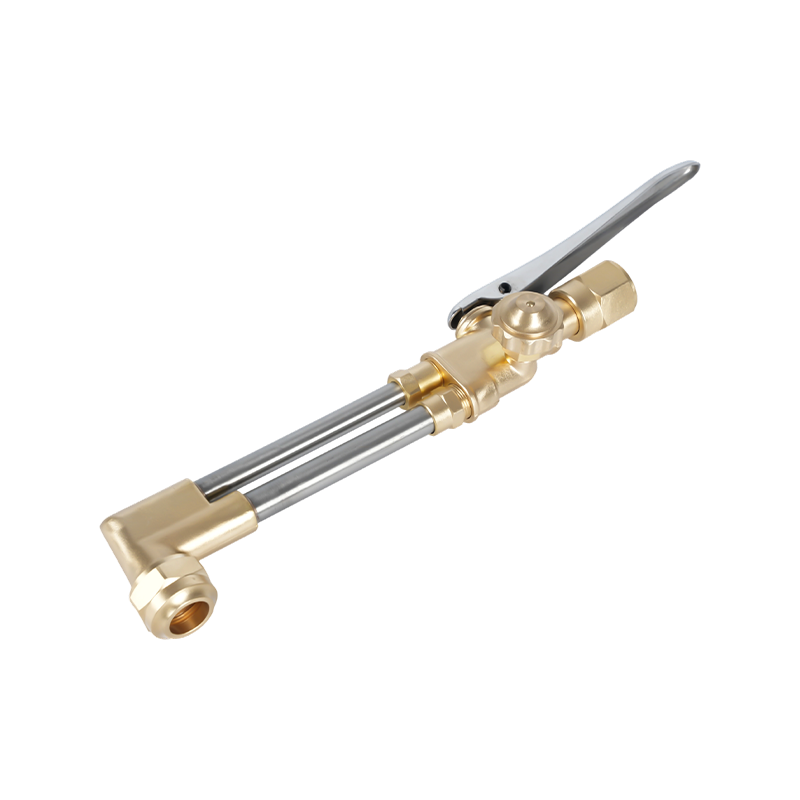
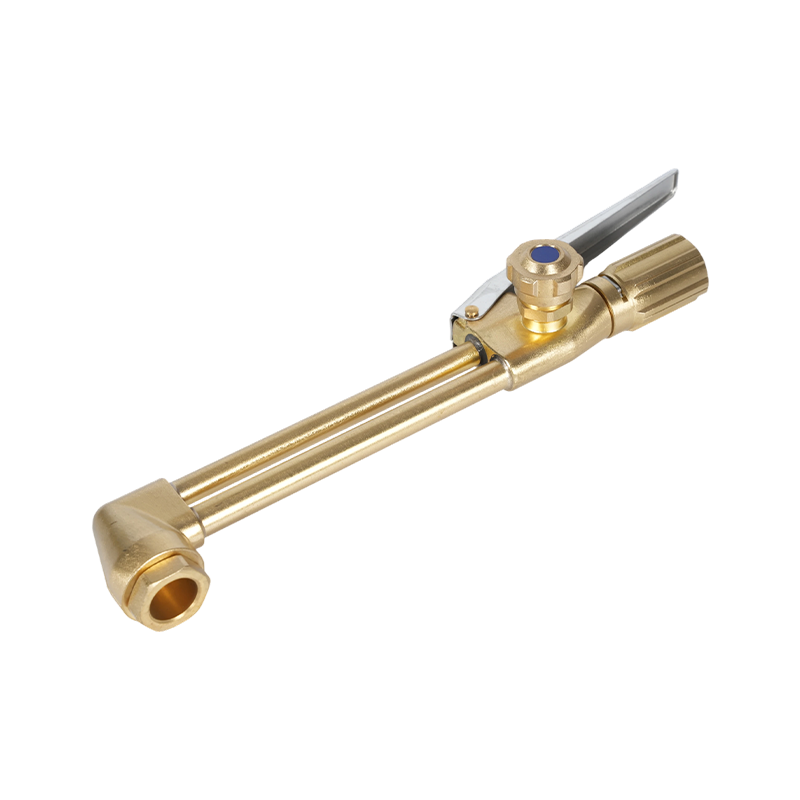
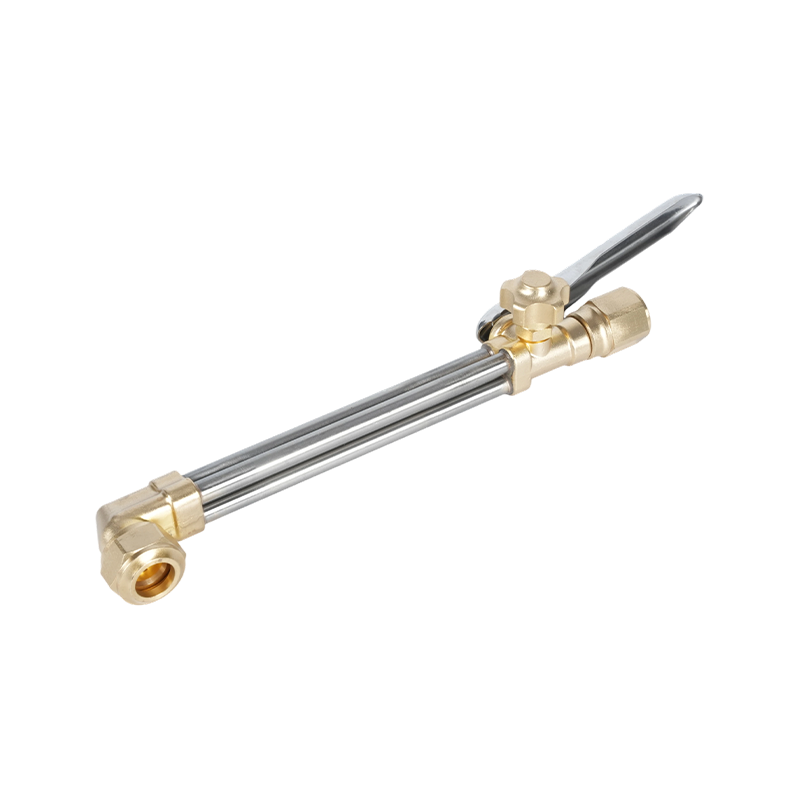
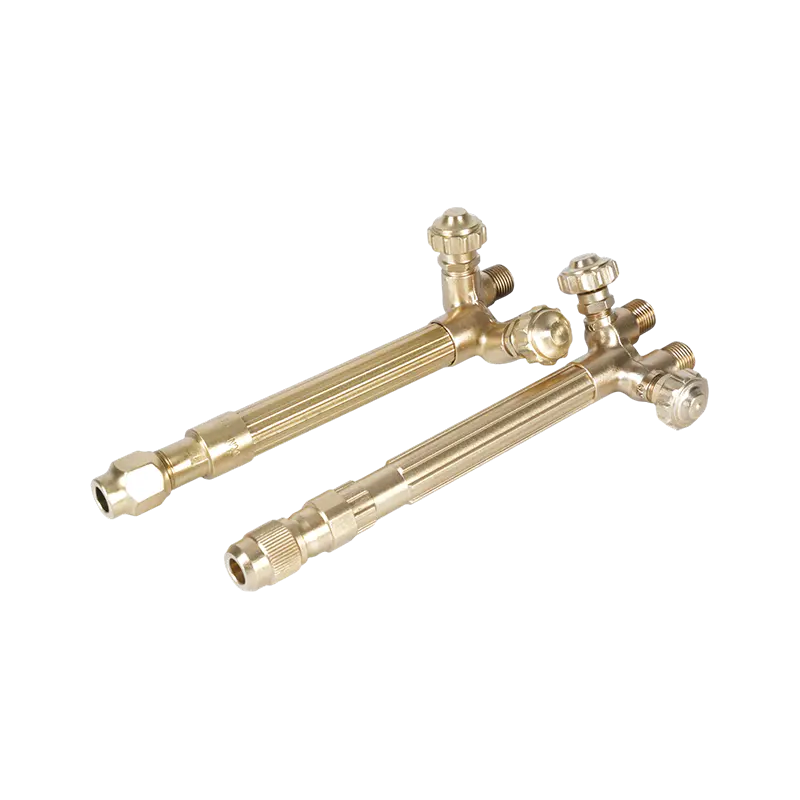
يبدأ كل إعداد بمقبض الشعلة، وهو الجسم الذي يمزج الأكسجين والأسيتيلين قبل أن يصلا إلى القمة. تأتي المقابض بتصنيفات خفيفة ومتوسطة وثقيلة، ويجب أن يتطابق التصنيف مع نطاق السُمك الذي قمت بقطعه أو لحامه بالفعل - فالمقبض الصغير الحجم يخنق تدفق الغاز على المواد السميكة، في حين أن المقبض الكبير الحجم يهدر الوقود في العمل الجيد. يعد البناء النحاسي أمرًا قياسيًا لأنه يقاوم التأثير التآكل للأسيتيلين بشكل أفضل من معظم البدائل، كما أنه يبدد الحرارة بعيدًا عن يد المشغل أثناء الاستخدام الممتد.
بالنسبة للمحلات التجارية التي تعمل بأحجام مشتركة متعددة من خلال نفس الإعداد، مقابض شعلة اللحام النحاسية مصممة للاستخدام المستمر للأسيتيلين تصمد بشكل أفضل في ظل دورات الإشعال المتكررة مقارنة بالبدائل الأخف، حيث أن مقاعد الصمام تشهد تآكلًا أقل بمرور الوقت.
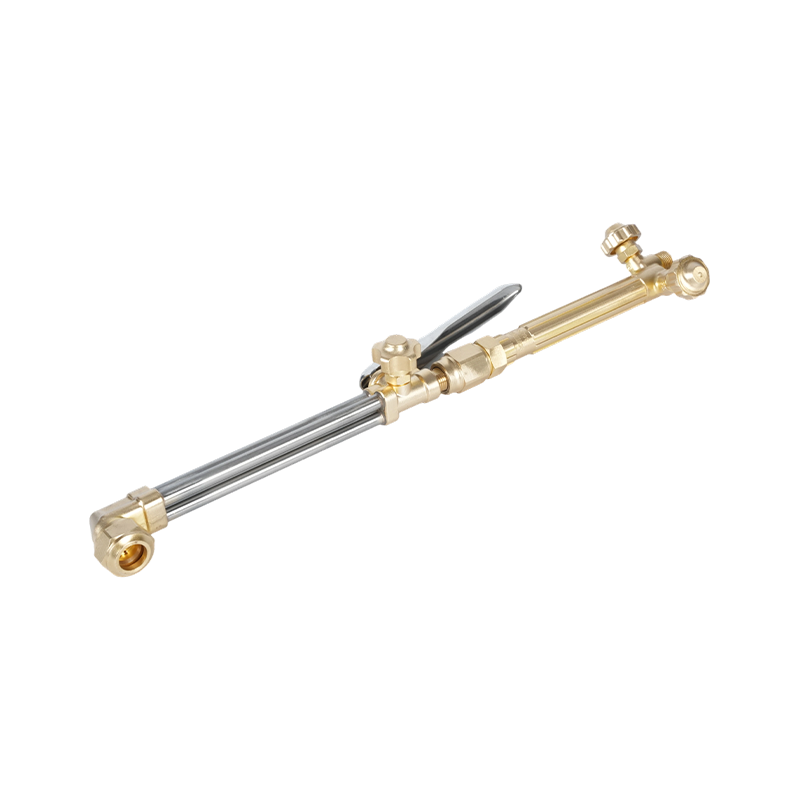
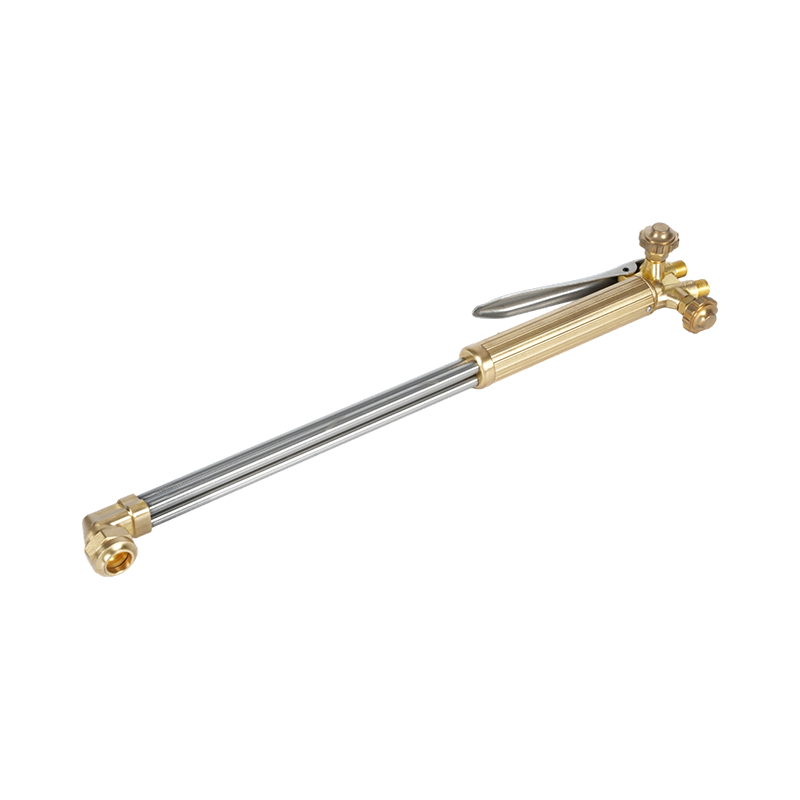
يمكن تبديل الملحقات على المقبض لتغيير الوظيفة: طرف لحام لأعمال الدمج، أو ملحق قطع مع مشغل انفجار الأكسجين، أو طرف برعم الورد لتسخين منطقة واسعة. يتم ربط كل ملحق على نفس جسم المقبض، لذلك يمكن لمقبض واحد أن يغطي وظائف اللحام والقطع والتسخين مع تغيير الأجزاء بدلاً من تغيير المعدات.
اختيار نصيحة الشعلة المناسبة للوظيفة
يحدد حجم الطرف معدل تدفق الغاز، ويحدد معدل تدفق الغاز مقدار الحرارة التي تصل إلى قطعة العمل. لا يوجد نظام ترقيم واحد على مستوى الصناعة عبر الشركات المصنعة، لذلك تتم مطابقة أحجام الأطراف عادةً بسمك المعدن بدلاً من رقم عالمي - يقوم مخطط المورد بتحويل السُمك إلى حجم الفتحة الصحيح لمجموعة الأطراف المحددة تلك. يؤدي تشغيل طرف صغير جدًا بالنسبة للمادة إلى تجويع اللحام من الحرارة وينتج اندماجًا سيئًا؛ يؤدي تشغيل كمية كبيرة جدًا إلى ارتفاع درجة حرارة المخزون الرقيق وإحراقه.
- لوح رفيع (أقل من 1/16 بوصة): أصغر طرف متاح، وضغط عمل أقل
- لوحة متوسطة (1/16 بوصة إلى 1/4 بوصة): طرف متوسط المدى، ضغط معتدل على كلا الغازين
- لوحة ثقيلة (أكثر من 1/4 بوصة): أكبر طرف مصنف للمقبض، وتدفق أكسجين أعلى
تؤثر مادة الطرف وتصميم الفتحة أيضًا على ثبات اللهب. أطراف شعلة اللحام شديدة التحمل مصممة للتحكم المستقر في اللهب مقاومة الفرقعة والنتائج العكسية التي تكون الأطراف الصغيرة الحجم أو البالية عرضة لها، خاصة في عمليات اللحام الأطول حيث يكون اتساق اللهب أكثر أهمية.
بالنسبة للنحاس أو المثبتات الصدئة التي يتم تسخينها مسبقًا أو ثني المخزون، تتفوق شعلة التسخين المخصصة على طرف اللحام القياسي لأنها مصممة للهب أوسع وأقل سرعة بدلاً من قطع مركز أو نفاثة اندماج. أ شعلة تسخين مدمجة مناسبة لمهام اللحام والتسخين المسبق يعطي توزيعًا متساويًا للحرارة عبر منطقة أوسع من إعادة استخدام طرف اللحام لنفس الوظيفة.
إعداد وإضاءة الشعلة بأمان
قبل أن يتصل أي شيء بالشعلة، قم بفتح كل صمام أسطوانة لفترة وجيزة لإخراج الغبار من المخرج. قم بتوصيل المنظمين بمفتاح ربط، ولا تستخدم كماشة أبدًا، وتأكد من تثبيت وصلات الخرطوم بالكامل - تستخدم تركيبات الأكسجين وتركيبات الأسيتيلين اتجاهات مختلفة للخيوط خصيصًا لمنع التوصيل المتقاطع.
يجب ضبط ضغط المنظم على الرسم البياني الخاص بالشركة المصنعة للطرف، وليس التخمين. يكون ضغط العمل للأوكسي أسيتيلين أقل مما يتوقعه معظم المشغلين، ويجب ألا يتجاوز الأسيتيلين 15 رطل لكل بوصة مربعة تحت أي ظرف من الظروف - مما يؤدي إلى زيادة مخاطر التحلل داخل الأسطوانة نفسها. يحافظ المنظم المستقر ثنائي المرحلة على انخفاض الضغط أثناء تفريغ الأسطوانة، وهو أمر مهم أكثر في المهام الطويلة مما يدركه معظم المشغلين. تم تصميم منظمات ثنائية المرحلة للتحكم المستقر في ضغط أوكسي أسيتيلين تقليل زحف الضغط الذي يتسبب في انحراف شخصية اللهب في منتصف اللحام.
لإشعال الشعلة: افتح صمام الأسيتيلين قليلًا، ثم أشعله باستخدام مشعل (لا تستخدم قداحة أو أعواد ثقاب بالقرب من طرفه)، ثم افتح صمام الأكسجين ببطء أثناء ضبط تدفق الأسيتيلين حتى يتوقف اللهب عن سحب الدخان الأسود. يُظهر اللهب المحايد الذي تم ضبطه بشكل صحيح مخروطًا داخليًا حادًا ومحددًا جيدًا بدون ريشة على حافته - وهذا هو اللهب الذي يتم اللحام به في معظم أعمال الفولاذ.
نتائج عكسية مقابل الفلاش باك: اعرف الفرق
يتم استخدام هذين المصطلحين بالتبادل في مواقع العمل، لكنهما يصفان حالات فشل مختلفة ذات عواقب مختلفة. أ نتائج عكسية هي فرقعة مؤقتة أو مفاجئة عند الطرف - ينطفئ اللهب أو يشتعل مرة أخرى على الفور، وعادةً ما يحدث ذلك بسبب ملامسة الطرف لقطعة العمل، أو فتحة مسدودة جزئيًا، أو ضغط غير صحيح. إنه أمر مذهل ولكنه ليس خطيرًا بشكل عام إذا عاد اللهب إلى طبيعته.
A الفلاش باك الأمر الأكثر خطورة بكثير: ينتقل اللهب إلى الخلف داخل جسم الشعلة، أو الخرطوم، أو المنظم، وغالبًا ما ينتج عنه صفارة عالية النبرة أو صوت هسهسة. ويحدث هذا عندما تنخفض سرعة الغاز الداخلية إلى ما دون سرعة احتراق اللهب، مما يسمح للاحتراق بالانتشار باتجاه المنبع. إذا تركت دون رادع، يمكن أن يؤدي الارتجاع إلى إشعال الخرطوم أو الوصول إلى الأسطوانة نفسها. تُعد مانعات الارتجاع وسيلة الدفاع الأساسية - تعمل صمامات الفحص وحدها على إيقاف تدفق الغاز العكسي ولكنها لا توقف جبهة اللهب، لذا يخدم كلا الجهازين أغراضًا مختلفة في إعداد متوافق.
الفلاش باك arrestors that block reverse flame travel into the hose يجب أن توضع عند نهاية المنظم لكل من خطوط الأكسجين وغاز الوقود، وليس فقط عند مقبض الشعلة، لتوفير الحماية الكاملة على طول الخرطوم بالكامل.
تم توضيح حدود ضغط الأسيتيلين ومتطلبات معدات الحماية لأنظمة وقود الأكسجين في اللوائح الفيدرالية الخاصة بلحام وقطع غاز الأكسجين والوقود ، والتي يجب على المتاجر التعامل معها باعتبارها خط الأساس للإعداد والتدريب، وليس مرجعًا اختياريًا.
الصيانة التي تطيل عمر الشعلة
تعود معظم مشكلات الشعلة إلى طرف متسخ أو تالف. يؤدي تراكم الرذاذ والكربون إلى تضييق الفتحة وتشويه شكل اللهب قبل فترة طويلة من فشل الطرف بشكل كامل، لذا فإن تنظيفه باستخدام منظف ذو حجم مناسب - وليس لقمة الحفر، التي تعمل على توسيع الفتحة وتدويرها - يجب أن يحدث بانتظام، وليس فقط عندما يبدو اللهب خاطئًا بشكل واضح.
وبعيدًا عن الطرف نفسه، هناك ثلاث عادات تحافظ على تشغيل الشعلة بشكل موثوق لسنوات:
- قم بتطهير الخراطيم من الغاز المتبقي قبل وبعد كل استخدام لمنع تراكم التلوث
- افحص الخراطيم بحثًا عن أي تشققات أو بقع ناعمة، خاصة بالقرب من التركيبات التي تتآكل فيها مركزات الثني
- قم بتخزين الشعلة والمنظمين في مكان جاف مع إغلاق الصمامات وتحرير الضغط، وليس إيقافها فقط
الشعلة التي يتم الاعتناء بها بهذه الطريقة تحافظ على معايرتها لفترة أطول بكثير، وهو أمر مهم لأن اللهب المنجرف غالبًا ما يُخطئ في أنه مشكلة ضغط عندما يكون في الواقع مقعدًا مهترئًا أو طرفًا مسدودًا جزئيًا.
أوكسي الأسيتيلين مقابل طرق اللحام الأخرى
يكتسب أوكسي الأسيتيلين مكانته حيث تكون قابلية النقل والتحكم في اللهب أكثر أهمية من السرعة. إنه لا يتطلب طاقة كهربائية، ويتعامل مع أعمال الإصلاح ذات المقياس الرفيع بقدر أكبر من التسامح من عمليات القوس، ويمكن استخدامه كأداة تسخين ونحاس بدون تبديل المعدات. بالنسبة لإصلاحات المزرعة، والتصنيع المتنقل، وأعمال الورش العامة، فمن الصعب مطابقة هذا التنوع.
ما يقصر هو سرعة الإنتاج ونوع المعدن. لا يستجيب الألومنيوم والفولاذ المقاوم للصدأ بشكل جيد للهب وقود الأكسجين بالطريقة التي يستجيبون بها لـ TIG أو البلازما، حيث يتأكسد كلاهما قبل أن يتمكن اللهب من دمج المفصل بشكل صحيح. على اللوحة التي يزيد حجمها عن بوصتين تقريبًا، ينتج القطع بالبلازما والليزر حواف أكثر نظافة بسرعة أعلى، ويتفوق لحام MIG على أوكسي الأسيتيلين في أي مهمة حيث يكون الحجم أكثر أهمية من دقة اللهب.
القاعدة العملية التي ترتكز عليها معظم المتاجر هي: الاحتفاظ بإعدادات أوكسي أسيتيلين لإصلاح الفولاذ، والنحاس، ومهام التسخين، والوصول إلى معدات القوس أو البلازما عندما تتطلب المهمة الألومنيوم أو الفولاذ المقاوم للصدأ أو الألواح السميكة أو المنتجات ذات الحجم الكبير.